
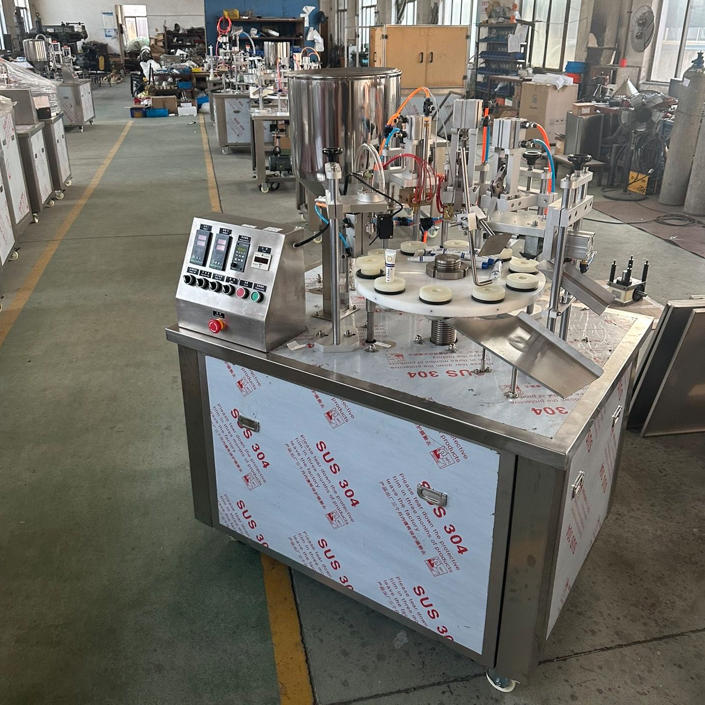
Por qué tu línea de tubos flexibles no rinde como debería — y qué hacer al respecto
La mayoría de las líneas de producción de tubos flexibles no fallan por averías en las máquinas. Su rendimiento es inferior al esperado debido a pequeñas ineficiencias que se acumulan: una desviación de 5 °C en la temperatura de sellado, un servoejes con un desfase de 80 ms, una tensión del film que no se ajusta al módulo del laminado. Por separado, ninguno de estos factores parece crítico. Pero, en conjunto, pueden suponer la pérdida de miles de tubos por turno.
Esta guía está dirigida a los fabricantes de productos cosméticos y farmacéuticos, así como a sus proveedores de maquinaria, que necesitan respuestas prácticas y contrastadas, y no consejos abstractos. Cada sección se centra en los problemas que nos transmiten directamente desde las plantas de producción: sellados irregulares, un exceso de residuos, la presión para cumplir con la normativa y equipos que aún no cuentan con los medios necesarios para prevenir los fallos a los que se ven obligados a reaccionar continuamente.
Tanto si gestionas una única línea de llenado de tubos como si diriges la producción en varias plantas para una marca internacional, las siguientes 10 estrategias te ayudarán a sacar el máximo rendimiento a tu equipamiento actual y a planificar de forma inteligente lo que vendrá después.

1. Maximizar la producción sin renovar el equipamiento
Antes de iniciar cualquier conversación sobre inversiones, ten en cuenta lo siguiente: en un caso documentado en una planta de fabricación de tubos para cosméticos de tamaño medio que produce máquinas de llenado de tubos laminados, los ingenieros lograron un aumento del rendimiento de 181 TP3T únicamente mediante el ajuste de los parámetros, sin necesidad de nuevos equipos ni de personal adicional.
Las mejoras se debieron a tres ajustes coordinados. En primer lugar, se recalibró el tiempo de permanencia en el sellado, que pasó de los 0,9 segundos predeterminados a 0,72 segundos, después de que un mapeo térmico de la superficie de la mordaza revelara que la transferencia de calor real era más rápida de lo que suponía el ajuste predeterminado de fábrica. En segundo lugar, se resincronizaron los desfases de fase de los servomotores entre la cinta transportadora de entrada y el brazo de posicionamiento de tubos utilizando la función de osciloscopio del PLC, lo que eliminó un desfase de 60 ms que provocaba una micropausa antes de cada ciclo. En tercer lugar, se reajustó la tensión de los sensores de seguimiento del material para eliminar una desviación posicional del tubo de 1,5 mm que provocaba el rechazo de tubos 3% en la cámara de visión.
Qué significa esto para tu línea: La temperatura de sellado debe validarse con un pirómetro de contacto comparándola con la lectura del controlador; la mayoría de las máquinas antiguas presentan una diferencia de entre 4 y 8 °C entre la temperatura real y la mostrada debido a la deriva del termopar. El tiempo de mantenimiento debe ser el mínimo necesario para lograr una unión sin fugas según las especificaciones de su material, y no el valor predeterminado. Además, la sincronización del servo debe revisarse cada 500 horas de funcionamiento o cada vez que se introduzca un nuevo diámetro de tubo.
“Llevábamos dos años trabajando a un ritmo de 62 tubos por minuto. Tras la recalibración, alcanzábamos de forma constante los 73: la misma máquina, el mismo equipo y el mismo material. La diferencia estaba en los ajustes, que no habíamos modificado desde la instalación”. — Jefe de producción, fabricante por encargo de cosméticos del sudeste asiático
2. Mantenimiento preventivo: un enfoque proactivo para evitar el tiempo de inactividad
El mantenimiento reactivo —es decir, arreglar las cosas después de que se hayan estropeado— cuesta entre 3 y 5 veces más que prevenir la avería desde el principio, según los datos de referencia del sector procedentes de la Reliability Connect marco ampliamente utilizado en la fabricación por procesos. En una línea de tubos flexibles que produce 120 tubos por minuto, una parada imprevista de dos horas supone una pérdida de capacidad de más de 14.000 tubos, a lo que hay que sumar el desperdicio de material, el coste de mano de obra y los posibles retrasos en los pedidos.
La disciplina del mantenimiento preventivo (MP) consiste en programar inspecciones y sustituciones en función del tiempo o de los ciclos de uso, antes de que se produzca una avería. En el caso de la maquinaria de tubos flexibles, esto se traduce en tres niveles de mantenimiento:
Revisiones semanales Debería abarcar la limpieza y la alineación de los carriles guía, la uniformidad de la presión en las líneas neumáticas (normalmente ±0,05 bar respecto al valor objetivo), los tiempos de respuesta de los sensores de proximidad y el estado de la superficie del mandril del tubo. Un mandril rayado provoca microarañazos en el cuerpo de los tubos que solo se detectan mediante inspección con luz ultravioleta; para entonces, es posible que ya hayan pasado por las fases posteriores del proceso cientos de unidades defectuosas.
Revisiones exhaustivas mensuales debe incluir la lubricación completa de todos los componentes lineales y rotativos sujetos a un desgaste elevado, utilizando el tipo de grasa especificado por el fabricante (no un sustituto genérico, ya que la viscosidad es importante), la comprobación del par de apriete de los pernos de montaje de las mordazas de sellado y una copia de seguridad completa de los parámetros actuales del PLC antes de realizar cualquier ajuste.
Auditorías anuales Debería evaluarse el estado mecánico general: holgura de los cojinetes en los ejes de transmisión, desviación de la calibración de las células de carga y los codificadores, inspección termográfica del armario eléctrico para detectar puntos calientes antes de que provoquen fallos en los accionamientos, y una prueba completa de fugas neumáticas utilizando agua jabonosa o un detector ultrasónico.

Lista de comprobación mensual de gestión de proyectos: guía rápida
| Componente | Punto de control | Medidas a tomar en caso de anomalías |
|---|---|---|
| Rieles guía | Arañazos en la superficie, acumulación de residuos | Limpiar y volver a lubricar; sustituir si el desgaste es superior a 0,3 mm |
| Sistema neumático | Presión de ±0,05 bar respecto al valor de consigna | Comprueba el regulador, el filtro y los racores de las tuberías |
| Mordazas de sellado | Planitud de la superficie, continuidad del termopar | Renovar la superficie o sustituirla; recalibrar el controlador |
| Mandriles | Arañazos superficiales, tolerancia dimensional | Realizar un pulido superficial; sustituir si se sale de ±0,05 mm |
| Sensores de proximidad | Tiempo de respuesta, distancia de detección | Limpia la superficie y ajusta el montaje; sustitúyelo si la deriva es superior a 1 ms. |
3. Solución de problemas relacionados con defectos recurrentes en los sellos de los tubos laminados
Los defectos en los sellos son el problema de calidad más frecuente en la producción de tubos flexibles, y también son los que con mayor frecuencia se diagnostican erróneamente. La mayoría de los operarios ajustan primero la temperatura, lo que a veces funciona, pero con frecuencia enmascara la causa real. En la práctica, fallos en las juntas de los tubos laminados se dividen en cuatro categorías distintas, cada una de las cuales requiere una solución diferente.
Variación de la temperatura Se detecta por una resistencia de sellado irregular a lo largo del ancho de la cola del tubo. Si el borde izquierdo se sella correctamente, pero el derecho se despega con una fuerza inferior a 8 N, la superficie de la mordaza presenta un gradiente de temperatura interno, normalmente debido a un calentador de cartucho defectuoso en uno de los lados. Sustituya el calentador y vuelva a calibrar el sistema con un pirómetro multipunto antes de reanudar la producción.
Desequilibrio de presión se manifiesta de forma diferente: la junta parece estar en perfecto estado a simple vista, pero no supera la prueba de rotura porque las dos superficies de contacto de las mordazas no están en paralelo. Comprueba el paralelismo de las mordazas con una galga de espesores (la tolerancia suele ser de ±0,02 mm) e inspecciona el cilindro neumático en busca de desgaste interno que pueda provocar una fuerza de carrera variable.
Incompatibilidad de materiales es lo más complicado. Si recientemente has cambiado de proveedor de laminado o de lote de película y los sellados se han debilitado de repente, es posible que la capa interna de sellado tenga un índice de fluidez o una tolerancia de espesor diferentes a los parámetros para los que se ajustó tu máquina. Solicita una ficha técnica del material a tu proveedor de película y compara el rango de temperatura de sellado con tu punto de consigna actual.
Mordazas de sellado desgastadas provoca rechazos constantes a lo largo de todo el ancho del sellado. Inspeccione la superficie de la mordaza con un microscopio: cualquier picadura, depósito de óxido o astilla en los bordes indica que es necesario rectificar la superficie de la mordaza o sustituirla. En el caso de los tubos de laminado de aluminio y plástico (APL) utilizados en envases farmacéuticos, una rugosidad de la superficie de la mordaza superior a Ra 0,8 µm es suficiente para provocar irregularidades en el sellado.
Diagrama de flujo de las causas fundamentales de los defectos en las juntas
¿Es uniforme en todo el ancho del sello?
SÍ → Comprueba el estado de la superficie de la mordaza → Sustitúyela o renueva su superficie si está desgastada
NO → ¿Es solo en un lado?
SÍ → Detectar el gradiente de temperatura → Comprobar el cartucho calefactor
NO → ¿El sello parece estar intacto, pero no supera la prueba de resistencia a la rotura?
SÍ → Comprueba el paralelismo de las mordazas y la presión neumática
NO → Comparar la ficha técnica del material con los parámetros actuales
4. Reducción del desperdicio de material en el conformado y el llenado de tubos
El desperdicio de material en la producción de tubos flexibles se oculta en dos aspectos que la mayoría de las empresas no miden con precisión: la variación en la longitud de los tubos y la desviación en el volumen de llenado. Un tubo cortado 1,5 mm más largo de lo especificado no solo crea un defecto visual, sino que también desperdicia película laminada a un ritmo que, en un turno de 10 horas en el que se producen 50 000 tubos, puede suponer varios cientos de metros de material de desecho al mes.
La precisión de la longitud de los tubos se controla mediante el codificador que envía la señal al mecanismo de corte. Con el paso del tiempo, el desgaste de la rueda del codificador o el deslizamiento del montaje provocan una deriva acumulativa: el codificador lee un valor, mientras que el corte físico se produce ligeramente antes o después. La recalibración con respecto a un patrón de referencia físico (un bloque patrón rectificado con precisión que tiene la longitud objetivo del tubo) cada tres meses permite detectar esta deriva antes de que se agrave. Una planta dedicada a la producción de tubos farmacéuticos ABL logró una reducción del 27% en los residuos de lámina laminada tras implementar la recalibración trimestral del codificador como procedimiento estándar.
En lo que respecta al llenado, el exceso o la falta de llenado suelen achacarse al desgaste de la bomba, pero la causa más habitual es un circuito abierto: el sistema de llenado funciona con un ajuste preestablecido basado en el tiempo o en el volumen, sin información sobre el peso real del llenado. La adaptación de un sistema de llenado de circuito cerrado (un sistema que utiliza una célula de carga integrada o un caudalímetro para verificar cada llenado y ajustar el siguiente ciclo en tiempo real) suele reducir la desviación del peso de llenado de ±3% a ±0,5%. En el caso de los tubos farmacéuticos, en los que la dosificación exacta es un requisito normativo, esto no es opcional, sino una exigencia de las buenas prácticas de fabricación (GMP).
5. Mejora de la eficiencia en los cambios entre series de producción
Si tu línea tarda 4 horas en cambiar de un tubo de crema de 35 mm a un tubo de gel de 22 mm, estás pagando por cada minuto de ese intervalo con una pérdida de capacidad. El tiempo de cambio es una de las variables más controlables en la producción de tubos flexibles, y una de las más descuidadas.
La primera palanca es kits de herramientas estandarizados. Todos los componentes específicos de cada tamaño —mandriles, adaptadores de mordazas de sellado, insertos de rieles guía, puntas de boquilla— deben guardarse en un kit específico y etiquetado que acompañe a la orden de trabajo. Cuando los operarios tienen que buscar la pieza adecuada, los tiempos de cambio se alargan. Cuando todas las piezas están preparadas antes de que finalice la tirada anterior, se acortan.
La segunda palanca es ajustes predefinidos para trabajos digitales. Moderno máquinas de llenado y cierre de tubos Las pantallas táctiles HMI permiten guardar y recuperar conjuntos de parámetros (diámetro, volumen de llenado, temperatura de sellado, velocidad de la cinta transportadora) por código de producto. Un operario cualificado que recupere un ajuste preestablecido no debería tardar más de 10-15 minutos en dejar la máquina lista para la producción. Compárese esto con tener que introducir manualmente cada parámetro a partir de una hoja impresa.
La tercera medida es la formación estructurada de los operarios. Una lista de comprobación documentada para el cambio de formato —con pasos secuenciados para realizarse en paralelo siempre que sea posible (por ejemplo, un operario cambia la mordaza de sellado mientras otro purga y vuelve a cebar el circuito de llenado)— reduce los tiempos de cambio de formato entre un 35 % y un 40 % en comparación con el rendimiento de un equipo sin orientación. Se trata de un objetivo cuantificable y alcanzable que los agentes y distribuidores pueden ofrecer como valor añadido a sus clientes.
6. Garantizar el cumplimiento de las normas de envasado de productos farmacéuticos
Los fabricantes de tubos farmacéuticos operan en un entorno normativo distinto al de los fabricantes de productos cosméticos. ISO 15378 — La norma GMP, diseñada específicamente para los materiales de envasado primario de los medicamentos, exige que los equipos se diseñen, se utilicen y se documenten de manera que se evite la contaminación y se garantice una trazabilidad completa.
Desde el punto de vista del diseño de la maquinaria, esto implica el uso de carcasas de acero inoxidable (normalmente de los grados 304 o 316L) para todas las superficies que entran en contacto con el producto o se encuentran cerca de él, sin roscas expuestas, hendiduras ni zonas muertas que no se puedan vaciar. Los orificios de escape neumáticos deben estar filtrados o orientados lejos de la zona de llenado. Cualquier lubricante utilizado en los mecanismos cercanos a la trayectoria del producto debe ser de grado alimentario o farmacéutico (NSF H1 o equivalente).
Evitar la contaminación por partículas durante el conformado de tubos es un reto que no se valora lo suficiente. El propio cuerpo del tubo genera polvo fino de polímero o laminado durante el corte y el remachado, y si el sistema de extracción de polvo o de tratamiento de aire de la máquina es inadecuado, esas partículas pueden depositarse en el interior del tubo abierto antes del llenado. Las máquinas destinadas a entornos de sala limpia deben contar con recintos de presión positiva alrededor de la estación de conformado, con suministro de aire filtrado mediante filtros HEPA.
La preparación para auditorías implica que su máquina genere registros recuperables: recuentos de producción por lotes, registros de peso de llenado, historiales de temperatura de sellado y registros de identidad de los operadores. En el caso de las instalaciones sujetas a los requisitos de la norma 21 CFR, Parte 11, de la FDA o del Anexo 11 de la UE, estos registros deben ser electrónicos, llevar marca de tiempo y estar protegidos contra la modificación retroactiva. Si su máquina actual no puede generar estos datos, la instalación de un registrador de datos supone una opción mucho más económica que la sustitución completa de la máquina.

7. Integración de sensores y el Internet de las cosas (IoT) para la supervisión de líneas en tiempo real
No es necesario que renueves toda tu línea de producción para acceder a datos de monitorización en tiempo real. La opción más inteligente —y la más rentable para las empresas medianas— consiste en instalar sensores específicos en los componentes críticos de tus accionamientos actuales y conectarlos a un sencillo dispositivo de computación periférica que se encargue de agregar los datos y enviar alertas.
Los tres tipos de sensores que ofrecen el mayor rendimiento en las líneas de tubos flexibles son los sensores de vibración en los cojinetes del eje de transmisión, los sensores de termopar o infrarrojos en los elementos calefactores de la barra de sellado y los transmisores de presión en el colector neumático principal. En conjunto, estas tres fuentes de datos cubren la mayoría de los modos de fallo que provocan paradas no planificadas: deterioro de los cojinetes, fallo de los elementos calefactores y pérdida de presión neumática.
Un sensor de vibraciones instalado en el cojinete de transmisión principal de una máquina selladora, por ejemplo, suele indicar un aumento del nivel de vibración RMS durante un periodo de entre 4 y 6 semanas antes de que el cojinete sufra un fallo catastrófico. Ese es un margen de tiempo en el que se puede encargar un cojinete de recambio, programar una parada de mantenimiento de dos horas en un momento conveniente y evitar la reparación de emergencia de entre 6 y 12 horas (además del material desperdiciado durante la parada incontrolada) que provoca el agarrotamiento de un cojinete.
Para distribuidores y agentes, el diagnóstico remoto a través de la conectividad IoT supone un valor añadido especialmente importante. Con el permiso del cliente y una conexión VPN segura, tu equipo técnico puede consultar los registros de parámetros de la máquina, identificar anomalías y guiar a los operarios in situ para que realicen las correcciones necesarias sin el tiempo y el coste que supone una visita al lugar de instalación. Esta capacidad constituye un fuerte factor diferenciador en los competitivos mercados de maquinaria. Obtén más información sobre Monitorización de la OEE basada en el IoT para líneas de envasado y cómo transforma la asistencia reactiva en un servicio proactivo.
8. Solución de problemas de tensión del film en el laminado multicapa
Las arrugas, la delaminación y la desalineación de los bordes en los cuerpos de tubos laminados multicapa son casi siempre problemas de tensión, y los problemas de tensión son casi siempre problemas de configuración que se agravan con el tiempo a medida que los componentes se desgastan.
En rodillo de baile (un rodillo flotante que absorbe las variaciones de tensión entre la bobina de desenrollado y la estación de conformado) es el primer componente que hay que inspeccionar cuando aparecen arrugas. Un rodillo bailarín que haya perdido la presión de su amortiguador neumático (o cuyos cojinetes de pivote estén desgastados) oscilará de forma errática, provocando picos de tensión aguas abajo que la guía de conformado no puede absorber. La presión neumática del sistema de rodillos de compensación debe ajustarse para que se adapte a los requisitos de tensión específicos de cada película, que dependen de su módulo de elasticidad. Las películas de alto módulo, como los laminados de aluminio y plástico (APL), requieren una presión de los rodillos de compensación mayor que las películas de PE blandas.
Ajuste del par de desenrollado y rebobinado es igualmente crucial. A medida que disminuye el diámetro de la bobina de desenrollado (desde el rollo completo hasta el núcleo), aumenta el par necesario para mantener una tensión constante de la banda, ya que disminuye la ventaja mecánica que proporciona el radio de la bobina. Un sistema de frenado de bucle abierto (es decir, un freno de fricción fija) no puede compensar esto; provocará un exceso de tensión al final del rollo y una tensión insuficiente al inicio de un nuevo rollo. Un sistema de control de tensión de bucle cerrado que utilice una célula de carga en el recorrido de la banda es la solución adecuada para materiales laminados multicapa con tolerancias de espesor muy ajustadas.
Defectos comunes en la tensión de la película: tabla de diagnóstico
| Defecto | Causa más probable | Primera acción |
|---|---|---|
| Arrugas longitudinales | Tensión insuficiente / presión del brazo tensor demasiado baja | Aumenta la presión del bailarín; comprueba los cojinetes del pivote |
| Rizado de los bordes / deslaminación | Tensión excesiva / fricción excesiva de los frenos | Reducir el freno de desenrollado; recalibrar el bucle de tensión |
| Desviación lateral de la banda | Desalineación del rodillo guía | Vuelve a alinear los rodillos guía con ayuda de un comparador de cuadrante |
| Deslaminación entre capas | La película se ha degradado debido a la humedad / la capa adhesiva se ha degradado | Comprueba las condiciones de almacenamiento de la película; ponte en contacto con el proveedor |
9. Mejorar la formación de los operadores para reducir los errores humanos
En todo el sector del envasado, el error humano representa aproximadamente el 23% de todos los rechazos por motivos de calidad en las líneas automatizadas, no porque los operarios sean descuidados, sino porque nunca se les han proporcionado las herramientas necesarias para comprender lo que están observando. Un operario que no sepa que un código de alarma concreto (por ejemplo, E-07 en la interfaz hombre-máquina) significa “circuito abierto del termopar de la mordaza de sellado” recurrirá automáticamente a la única respuesta que conoce: parar la máquina y llamar al servicio técnico. Esa llamada puede tardar entre 30 y 60 minutos en resolver un problema que un operario cualificado habría podido identificar y escalar en menos de 5.
Desarrollar una sólida Procedimiento operativo estándar (SOP) La biblioteca es la base. Cada procedimiento operativo estándar (SOP) debe abarcar una tarea específica —secuencia de puesta en marcha de la máquina, cambio de producto, sustitución de las mordazas de sellado, limpieza diaria de los sensores— y estar redactado de tal forma que un operador nuevo pueda seguirlo sin tener que adivinar nada. Las ayudas visuales (fichas de referencia plastificadas colocadas en el puesto de trabajo o pantallas digitales que muestran los valores objetivo de los parámetros del trabajo en curso) reducen drásticamente los errores en la introducción de parámetros durante el cambio de producto.
Para los agentes y distribuidores, ofrecer un programa estructurado de certificación de operadores como parte del paquete de servicio posventa supone un importante factor diferenciador. Los operadores certificados reducen la carga de trabajo del servicio posventa (menos llamadas de emergencia), mejoran la satisfacción del cliente y protegen el historial de rendimiento de la máquina, lo cual es importante cuando ese cliente está valorando su próxima compra de maquinaria.
Miyoda Packaging Machinery ofrece programas de formación para operadores, tanto presenciales como a distancia, adaptados a la configuración específica de la máquina y al entorno de producción del cliente. Ponte en contacto con el equipo de Miyoda para hablar sobre un programa de formación para tu centro o tus clientes.
10. Preparar tu línea de producción para el futuro: escalabilidad y vías de actualización
La cuestión no es si tus requisitos de producción cambiarán, sino cuándo lo harán y en qué medida estará preparado tu equipamiento cuando eso ocurra. Para los fabricantes de tubos flexibles que añaden nuevas referencias, se introducen en nuevos mercados o responden a las exigencias de los clientes en materia de serialización o cumplimiento de las normas de sostenibilidad, la capacidad de actualizar el equipo de forma gradual, en lugar de sustituirlo por completo, supone una importante ventaja competitiva y financiera.
Diseño modular Es la arquitectura la que lo hace posible. Las máquinas construidas sobre plataformas modulares —en las que las estaciones de impresión, inspección visual, encajonado o etiquetado pueden añadirse como módulos acoplables, en lugar de integrarse en fábrica— permiten a los fabricantes invertir en capacidad a medida que la demanda lo justifique. Una línea de tubos cosméticos que hoy produce tubos sin etiquetar puede incorporar una impresora de estampado en caliente en línea cuando un cliente de marca lo requiera, sin necesidad de sustituir las estaciones de conformado o llenado.
La adaptación de las interfaces de automatización es la otra vía de actualización. SCADA (Control de supervisión y adquisición de datos: un sistema de software que supervisa y controla los equipos de una planta) y MES La integración de un «Sistema de Ejecución de la Fabricación» (MES; software que realiza el seguimiento y documenta la producción, desde las materias primas hasta los productos terminados) es cada vez más habitual entre los grandes clientes de los sectores de bienes de consumo de rápida rotación (FMCG) y farmacéutico, que necesitan datos de producción en tiempo real para alimentarlos en sus sistemas ERP. Muchas máquinas fabricadas en los últimos 8-10 años cuentan con hardware PLC capaz de admitir estas integraciones mediante una pasarela OPC-UA o Modbus, sin que sea necesario sustituir la máquina por completo.
A la hora de valorar si conviene actualizar o sustituir una máquina, el indicador clave no es su antigüedad, sino el coste que supone la falta de capacidad. Si su máquina actual puede producir todas las referencias (SKU) actuales cumpliendo los objetivos de calidad y volumen, y el coste de la actualización para añadir la nueva capacidad es inferior al 40% del coste de una máquina nueva, la actualización es casi siempre la mejor decisión financiera. Si la máquina requiere más de tres modificaciones mecánicas importantes al mismo tiempo, una línea de sustitución diseñada específicamente para ello —como las que ofrecen Gama de máquinas para la fabricación de tubos laminados de Miyoda — puede ofrecer un mejor retorno de la inversión a largo plazo.
Vídeo: Máquina de llenado y sellado de tubos a alta velocidad en acción
Antes de tomar tu próxima decisión sobre optimización, resulta útil ver cómo es realmente el rendimiento de primera clase en una línea moderna de llenado y sellado automático de tubos. El siguiente vídeo muestra aspectos clave del funcionamiento a alta velocidad —sincronización de la alimentación, precisión de llenado y ciclo de las mordazas de sellado— que guardan relación directa con los parámetros tratados en esta guía.
Glosario de términos técnicos clave
- Tiempo de reposo del sellado
- El tiempo (en segundos) que la mordaza de sellado calentada permanece en contacto con el extremo del tubo para lograr la unión. Si es demasiado corto → sellado débil; si es demasiado largo → chamuscamiento del material o pérdida de tiempo de ciclo.
- Rodillo Dancer
- Rodillo de flotación libre suspendido en el recorrido de la banda de película, normalmente con amortiguación neumática, que absorbe las variaciones de tensión entre la bobina de desenrollado y la estación de conformado. Es fundamental para el procesamiento de laminados multicapa sin arrugas.
- Sistema de llenado de circuito cerrado
- Un sistema de control de llenado que utiliza mediciones en tiempo real (peso o caudal) de cada ciclo de llenado para corregir automáticamente el volumen de llenado del ciclo siguiente. Reduce la desviación de ±3% a ±0,5% en la mayoría de las aplicaciones.
- ISO 15378
- La norma internacional que combina los requisitos de gestión de la calidad de la norma ISO 9001 con los principios de las buenas prácticas de fabricación (GMP), dirigida específicamente a los fabricantes de materiales de envasado primario para productos farmacéuticos.
- SCADA
- Control de supervisión y adquisición de datos: una plataforma de software que se utiliza para supervisar, controlar y registrar datos de los equipos de producción en tiempo real. Es habitual en la industria farmacéutica y en la fabricación a gran escala de productos de gran consumo.
- Calibración del codificador
- Proceso de verificación y corrección de la relación entre el recuento electrónico de un codificador y una dimensión física (por ejemplo, la longitud de corte de un tubo). Evita la deriva acumulada que provoca rechazos por motivos dimensionales.
- APL (laminado de aluminio y plástico)
- Material para tubos multicapa que combina papel de aluminio con capas de plástico (PE, EVOH o LDPE) para ofrecer unas elevadas propiedades de barrera. Se utiliza habitualmente en envases de pomadas farmacéuticas y productos cosméticos. Requiere un control preciso de la tensión y la temperatura.
Preguntas frecuentes
¿Cómo puedo aumentar la velocidad de producción sin tener que comprar una máquina nueva?
Empieza por revisar la sincronización de los servomotores y optimizar los parámetros de sellado. En casos documentados, la recalibración de los desfases de fase de los servomotores y el ajuste de los tiempos de permanencia han permitido lograr mejoras de velocidad de entre 15 y 201 TP3T sin necesidad de realizar cambios en el hardware. Utilice la función de osciloscopio de su PLC para identificar desajustes de sincronización y compruebe las temperaturas de sellado con un pirómetro de contacto, en lugar de basarse únicamente en la pantalla del controlador.
¿Cuáles son las causas más comunes de fallo en las juntas de los tubos?
Las cuatro causas principales son: una temperatura irregular de las mordazas (a menudo debido a un calentador de cartucho defectuoso en uno de los lados), problemas de paralelismo de las mordazas que provocan una presión desigual, un desgaste de la superficie de las mordazas superior a Ra 0,8 µm para materiales APL, y la incompatibilidad de los materiales cuando el índice de fluidez de la capa sellante interior no se ajusta al punto de consigna de temperatura. Realice un diagnóstico sistemático —empezando por el estado de la superficie de las mordazas— en lugar de recurrir de inmediato a ajustes de temperatura.
¿Con qué frecuencia se debe realizar el mantenimiento preventivo de una máquina de tubos flexibles?
Inspecciones visuales semanales de las guías, los sensores y las presiones neumáticas; revisiones exhaustivas mensuales que incluyan la lubricación, la calibración de las mordazas y la copia de seguridad de los parámetros del PLC; auditorías anuales de todo el sistema, que incluyan la medición de la holgura de los rodamientos, la calibración del codificador y la termografía del armario eléctrico. Aumenta la frecuencia si tu máquina funciona más de dos turnos al día.
¿Puedo reducir los residuos durante los cambios de producto?
Sí, el método más eficaz son los preajustes digitales de trabajo. Al guardar todos los parámetros (diámetro, volumen de llenado, temperatura de sellado, velocidad de la cinta transportadora) como una receta con nombre en la interfaz HMI, un operario puede recuperar una configuración completa en menos de 2 minutos, en lugar de introducir manualmente cada valor. En combinación con kits de herramientas estandarizados y preparados previamente, este enfoque reduce de forma constante los residuos derivados de los cambios de producción entre un 35 % y un 40%.
¿Qué tareas de mantenimiento pueden realizar mis operarios en nuestras propias instalaciones?
Con una formación básica, los operarios pueden encargarse de: la limpieza y lubricación de los carriles guía; la limpieza de la superficie de los sensores de proximidad y la verificación de su alcance; la extracción y limpieza de la boquilla de llenado; la inspección visual de las mordazas de sellado y la comprobación puntual de la temperatura; y la confirmación y el registro de las alarmas básicas del PLC. Las tareas que requieran herramientas especializadas o medidas de aislamiento de seguridad —como la sustitución de elementos calefactores, el cambio de rodamientos o la calibración de codificadores— deben quedar en manos de técnicos de mantenimiento cualificados.
¿Cómo sé cuándo hay que cambiar las mordazas de sellado?
Tres indicadores: aumento de la tasa de rechazo de las juntas incluso después de que la temperatura y la presión hayan alcanzado el punto de consigna; presencia de picaduras, rayaduras o depósitos de incrustaciones visibles en la superficie con una lupa de 10x; y resultados de las pruebas de resistencia de las juntas que caen más de 15% por debajo del mínimo especificado. En el caso de los tubos farmacéuticos APL, una rugosidad superficial (Ra) superior a 0,8 µm constituye un motivo definitivo para su sustitución.
¿Son vuestras máquinas compatibles con los laminados de aluminio y plástico que se utilizan en el sector farmacéutico?
Sí. Máquinas de Miyoda para la fabricación de tubos laminados Están diseñadas específicamente para sustratos ABL (laminado con barrera de aluminio) y PBL (laminado con barrera de plástico), con control de tensión en bucle cerrado, secciones de conformado con regulación de temperatura y opciones de sellado por ultrasonidos para materiales que requieren un procesamiento a baja temperatura.
¿Puedo integrar una máquina para tubos flexibles en las líneas de envasado o etiquetado ya existentes?
En la mayoría de los casos, sí. Las máquinas actuales admiten protocolos de comunicación industriales estándar, como EtherNet/IP, Modbus TCP y OPC-UA, que son compatibles con la mayoría de los controladores de líneas de llenado y etiquetado del mercado. Una breve revisión del PLC por parte de su proveedor de maquinaria o integrador de sistemas puede confirmar la compatibilidad antes de que se asuma ningún compromiso.
¿Qué tipo de asistencia hay disponible para resolver problemas urgentes?
Miyoda Packaging Machinery ofrece asistencia de diagnóstico a distancia a través de una conexión segura, resolución de problemas guiada por vídeo a través de WhatsApp o Teams, y una red de agentes regionales cualificados para la intervención in situ. En el caso de las líneas farmacéuticas críticas, se puede establecer un acuerdo de inventario de piezas de recambio para mantener los componentes sujetos a un desgaste elevado (mandíbulas de sellado, elementos calefactores, ruedas codificadoras) en el país y disponibles en un plazo de 24 horas.
¿Cómo puedo asegurarme de que mi máquina cumple los requisitos de la FDA o las buenas prácticas de fabricación (GMP) de la UE?
Para que una máquina cumpla con la norma 21 CFR, parte 211, de la FDA o con el anexo 15 de las buenas prácticas de fabricación (GMP) de la UE, es necesario disponer de protocolos documentados de cualificación de la instalación (IQ), cualificación operativa (OQ) y cualificación de rendimiento (PQ). Miyoda proporciona paquetes de documentación de IQ/OQ específicos para cada máquina y presta apoyo a las actividades de cualificación de los clientes, incluida la validación de los parámetros del proceso y la revisión de la integridad de los datos, de conformidad con la norma 21 CFR, parte 11.
¿Ofrecéis programas de formación para operadores?
Sí, se ofrecen tanto programas de formación sobre puesta en marcha in situ como a distancia, que incluyen la elaboración de procedimientos operativos estándar (SOP) específicos para cada máquina, la certificación de operadores y cursos de actualización para equipos con una alta rotación de personal. Los agentes y distribuidores pueden ofrecer esto como un servicio de valor añadido con su propia marca a sus clientes.
¿Qué sensores debo supervisar para predecir a tiempo las averías de las máquinas?
Los cuatro puntos de monitorización de mayor importancia son: la vibración de los cojinetes del motor (aceleración RMS, tendencia a lo largo del tiempo), la desviación de la temperatura de la barra de sellado respecto al valor de consigna (>±3 °C de forma sostenida = deterioro del calentador), la presión del colector neumático principal (las caídas indican fugas o problemas con el compresor) y el consumo de corriente del servomotor de la cinta transportadora de alimentación (un aumento de la corriente a velocidad constante indica resistencia mecánica o desgaste de los cojinetes).
¿Cómo puedo reducir las arrugas del film durante el conformado de tubos laminados?
En primer lugar, compruebe el estado del cojinete del pivote del rodillo de arrastre y la presión del amortiguador neumático. En segundo lugar, verifique que el par de frenado del desenrollador esté ajustado correctamente para el diámetro actual del rollo; muchos sistemas de bucle abierto están configurados para un rollo completo y generan una tensión excesiva a medida que el rollo se va agotando. En tercer lugar, compruebe el paralelismo de todos los rodillos guía con un comparador de cuadrante. Una desalineación de tan solo 0,3 mm en un rodillo guía provocará una desviación lateral constante de la banda, lo que dará lugar a arrugas en los bordes.
¿Puedo actualizar mi máquina actual para la fabricación inteligente?
Si tu máquina cuenta con un PLC moderno (Siemens S7-1200/1500, Allen-Bradley CompactLogix o equivalente), la adaptación para incluir capacidad de IoT es sencilla. Normalmente, se puede instalar una pasarela OPC-UA, entre tres y cinco sensores específicos y un dispositivo de computación periférica conectado a un panel de control en la nube en un plazo de 2 a 3 días, sin necesidad de modificar la lógica existente de la máquina. El resultado es una visibilidad en tiempo real de los cuatro o cinco parámetros que provocan el 80% de tu tiempo de inactividad no planificado.
¿Cuál es la vida útil habitual de una máquina de envasado con tubo flexible que se haya mantenido correctamente?
Según la experiencia del sector, esta vida útil oscila entre los 12 y los 15 años para las máquinas que reciben un mantenimiento preventivo constante, una sustitución oportuna de piezas y una recalibración periódica. Las máquinas que funcionan únicamente con un mantenimiento reactivo suelen necesitar revisiones mecánicas importantes al cabo de entre 6 y 8 años. La diferencia en el coste total de propiedad entre estos dos enfoques, a lo largo de una vida útil de la máquina de 15 años, suele superar el precio de compra original de la máquina.
¿Estás listo para optimizar tu línea de producción de tubos flexibles?
Tanto si estás resolviendo un problema recurrente relacionado con los sellos, como si estás planificando una actualización para cumplir con la normativa de un nuevo cliente del sector farmacéutico, o evaluando cómo ampliar tu línea de tubos cosméticos para satisfacer la creciente demanda, el punto de partida adecuado es hablar con personas que conozcan estas máquinas a la perfección.
Ponte en contacto con el equipo técnico de Miyoda Packaging Machinery →
Descubre toda nuestra gama de máquinas para la fabricación de tubos, entre los que se incluyen la fabricación de tubos laminados, líneas de extrusión de tubos, máquinas de conformado de cabezales y hombros de tubos, y sistemas integrados de llenado y cierre, todos ellos diseñados para la producción de tubos flexibles para el sector cosmético y farmacéutico.















