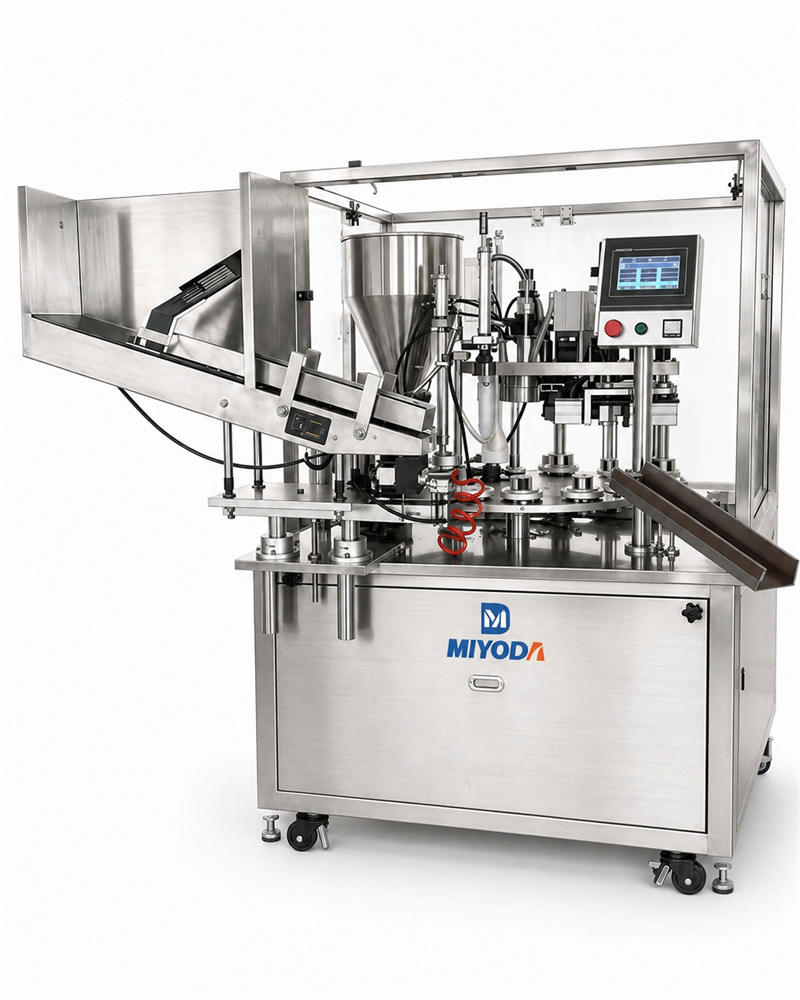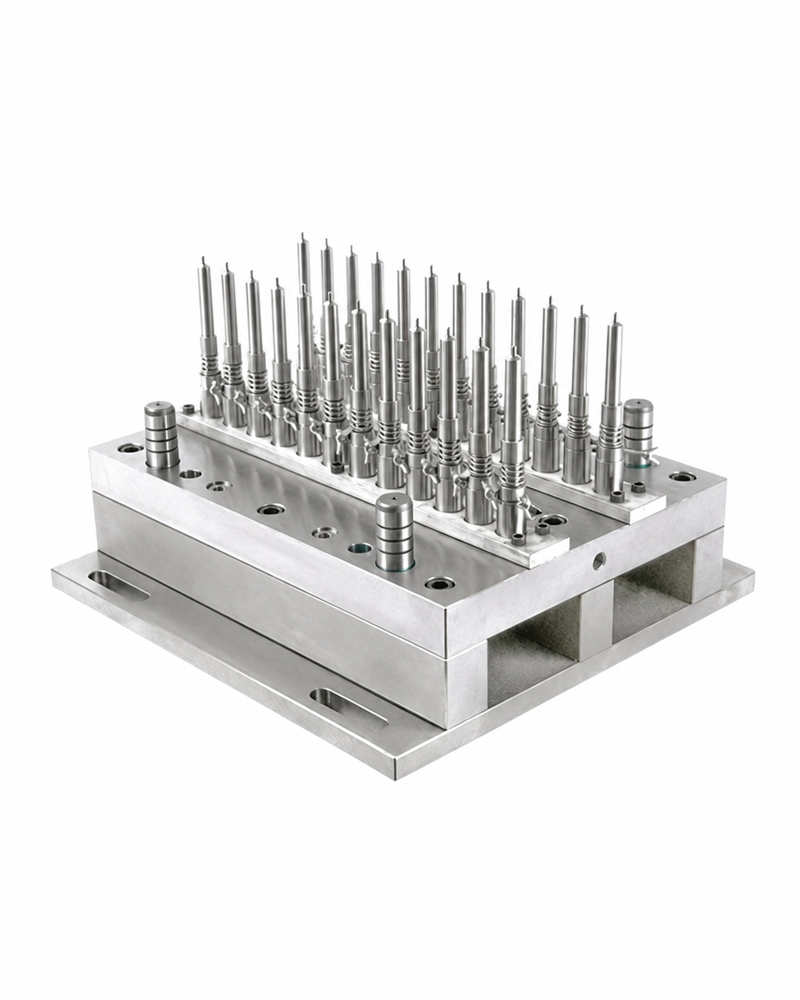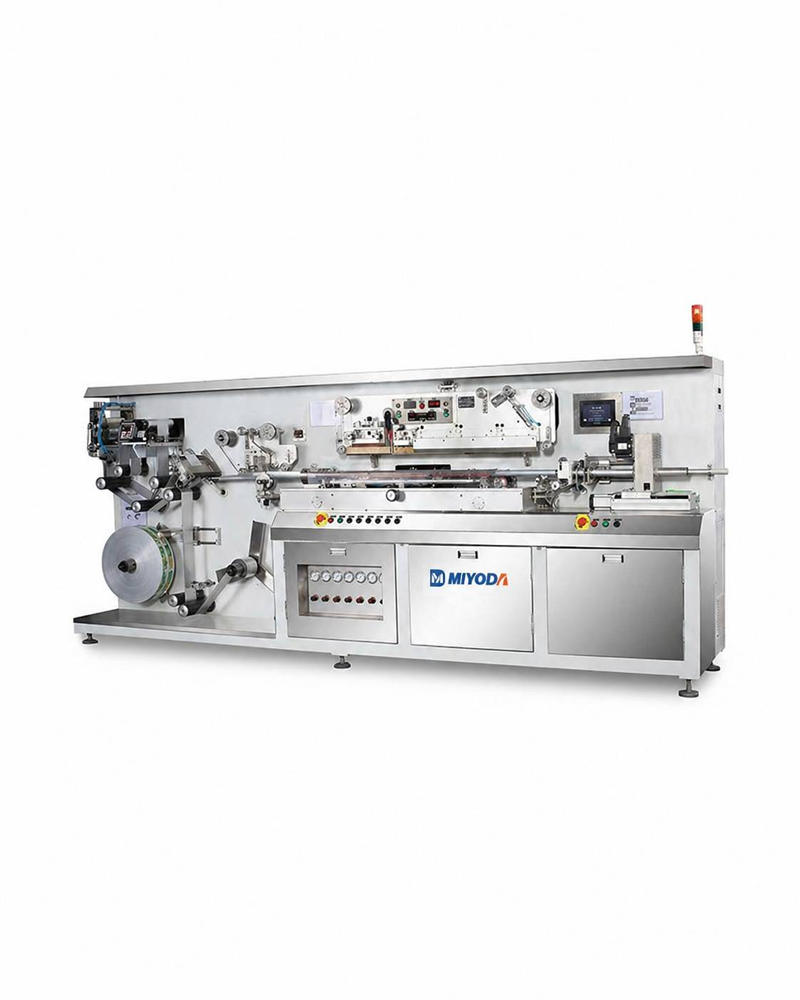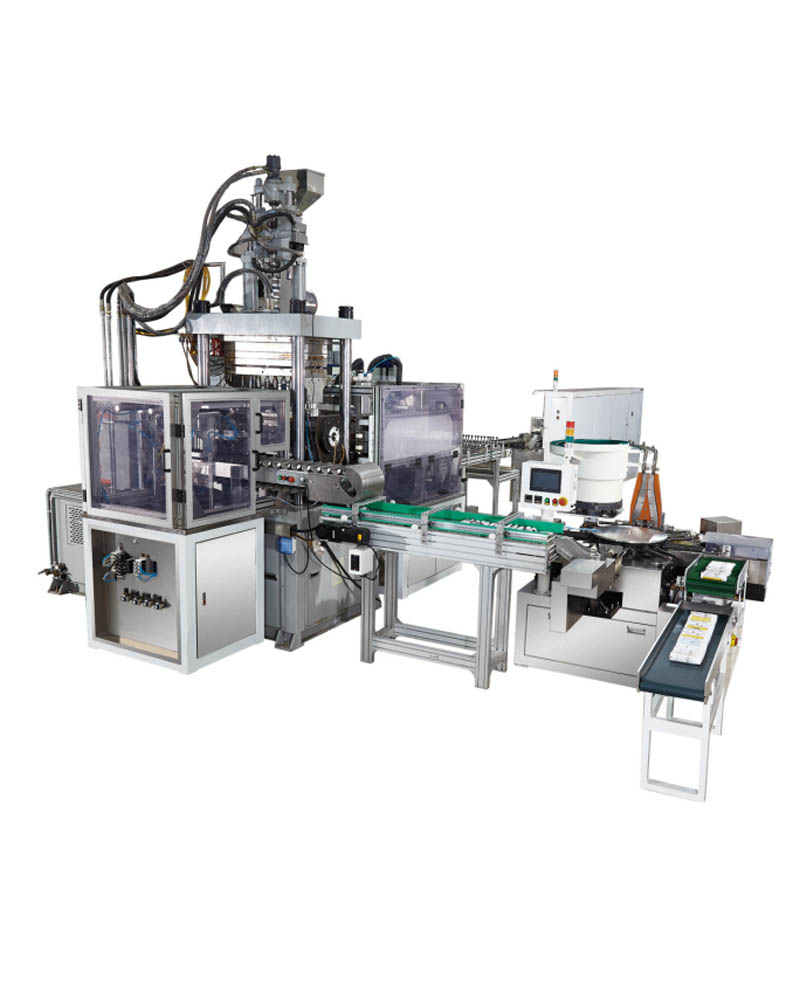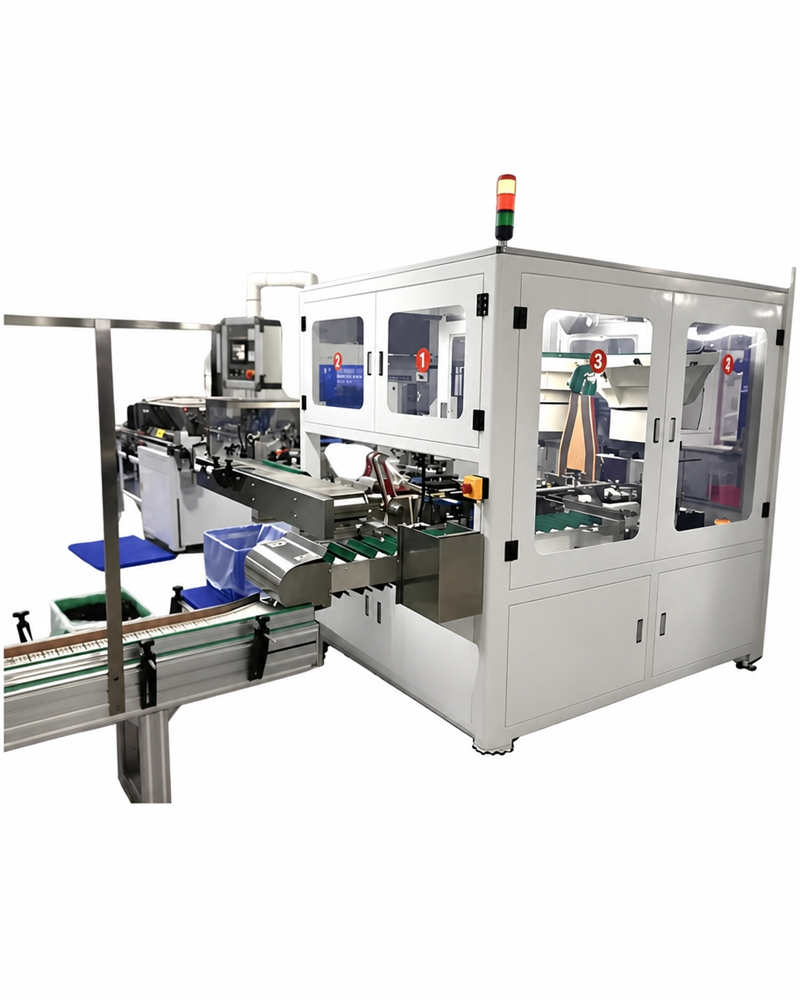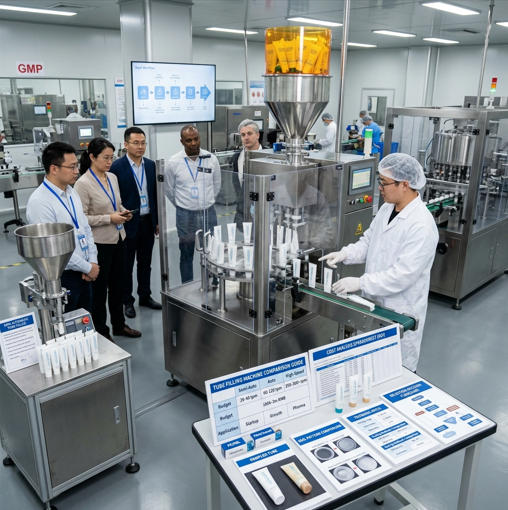
Basta apertar um tubo de protetor solar, pomada antibiótica ou pasta de dente — e você já está interagindo com o resultado do trabalho de uma máquina de enchimento e selagem de tubos. Essas máquinas pegam tubos vazios, os enchem com a quantidade exata do produto, selam a extremidade com uma tampa à prova de vazamentos, aplicam códigos de lote, cortam o excesso e descarregam as unidades prontas — tudo em uma sequência contínua e automatizada.
Para marcas de cosméticos que gerenciam de 10 a 20 SKUs e fabricantes farmacêuticos que operam sob condições de BPF (Boas Práticas de Fabricação), a seleção, operação e manutenção da máquina correta de enchimento e selagem de tubos é uma das decisões operacionais mais importantes que tomarão. Se você acertar, sua linha de produção funcionará com eficiência de 95%+, com pesos de enchimento consistentes e zero ocorrências de contaminação. Se você errar, terá que lidar com defeitos de selagem que causam devoluções de produtos, advertências regulatórias e paradas dispendiosas na linha de produção.
Este guia aborda todas as etapas do processo de decisão — desde os tipos de máquinas e princípios de funcionamento até os critérios de seleção, cronogramas de manutenção e as estruturas de conformidade que regem as aplicações farmacêuticas. Seja você uma marca de cosméticos em fase inicial avaliando a compra de sua primeira máquina ou um distribuidor analisando opções de fornecedores, esta é a referência de que você precisa.
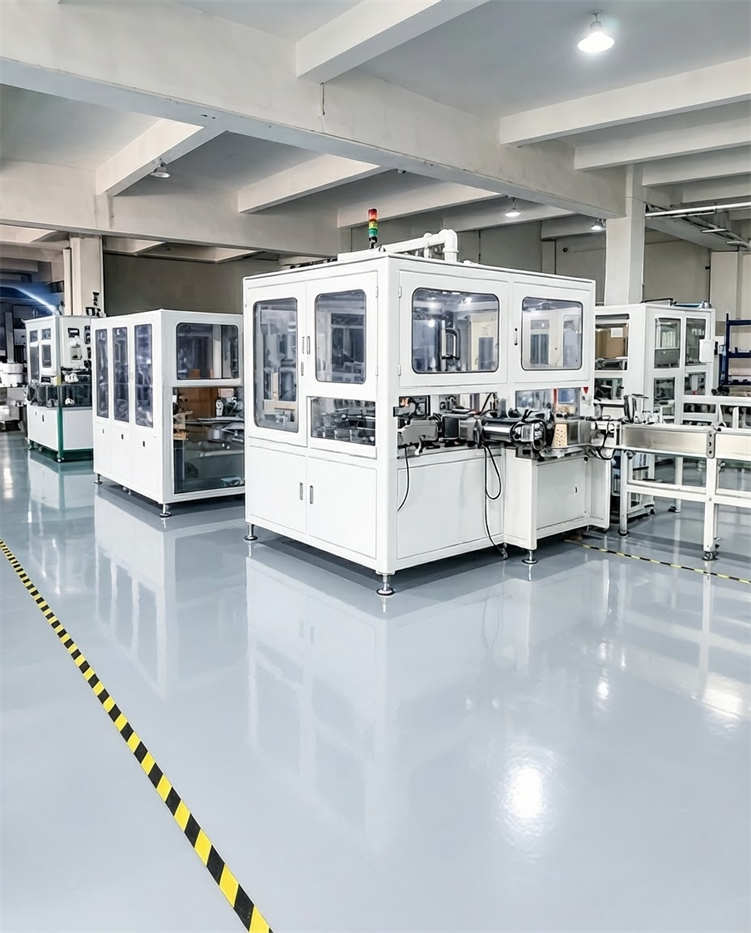
A produção de tubos cosméticos e farmacêuticos começa e termina na estação de enchimento e selagem — a máquina que determina a integridade do produto, a precisão do enchimento e a conformidade regulatória.
O que é uma máquina de enchimento e selagem de tubos?
Funções e aplicações principais
Uma máquina de enchimento e selagem de tubos é um equipamento de embalagem projetado especificamente para esse fim, que realiza duas operações principais em sequência: o enchimento — a dosagem de uma quantidade precisa e medida de produto em um tubo vazio — e a selagem — o fechamento da extremidade aberta do tubo para criar uma barreira hermética (à prova de ar e vazamentos).
As máquinas modernas realizam ambas as operações em um único ciclo integrado, geralmente incluindo etapas adicionais, como a orientação do tubo (alinhar a impressão da marca de forma que fique voltada para a frente), codificação (impressão de números de lote e datas de validade), corte (recorte da ponta selada até um comprimento de dobra uniforme) e descarga (transferência dos tubos acabados para uma esteira transportadora ou bandeja coletora).
A linha de produtos processada por essas máquinas abrange todo o espectro de viscosidade — desde soros e géis oftálmicos de baixa viscosidade (~500 cps) até pomadas farmacêuticas espessas e cremes protetores (~80.000 cps). Cada faixa de viscosidade requer um projeto específico de bomba e bico, o que constitui um diferencial fundamental entre as plataformas das máquinas.
Viscosidade (cps / centipoise): Uma medida da resistência de um fluido ao fluxo. A água tem ~1 cps; loções leves, ~500–2.000 cps; cremes espessos, ~10.000–80.000 cps. As máquinas devem ser especificadas para a faixa de viscosidade do seu produto.
Vedação hermética: Uma tampa hermética e à prova de vazamentos que impede tanto a saída do produto quanto a contaminação ambiental. Exigida pela FDA e pelas BPF da UE para tubos farmacêuticos.
BPF (Boas Práticas de Fabricação): Normas regulatórias que regem os ambientes, os equipamentos e a documentação da fabricação de produtos farmacêuticos — aplicadas pela FDA (EUA), pela EMA (UE) e pela OMS em nível global.
Orientação do tubo: O processo pelo qual uma máquina gira cada tubo até uma posição angular precisa antes do enchimento, garantindo que o desenho impresso fique voltado para uma direção definida na embalagem final.
Precisão do peso de enchimento (±%): A variação aceitável na quantidade de enchimento em relação ao peso alvo. As aplicações farmacêuticas normalmente exigem ±1–2%; as aplicações cosméticas normalmente toleram ±2–3%.
Importância nos setores de cosméticos e produtos farmacêuticos
Na indústria de cosméticos, a máquina de enchimento e selagem de tubos determina três fatores que afetam diretamente a receita da marca: a consistência do peso de enchimento (enchimentos insuficientes geram reclamações dos consumidores e fiscalização regulatória), a integridade da vedação (um tubo de sérum com vazamento devolvido por um varejista acarreta custos de processamento de devolução além de danos à imagem da marca) e a precisão do alinhamento da impressão (um tubo mal orientado faz com que a imagem da marca fique de cabeça para baixo — um defeito que resulta em rejeição no varejo).
No setor farmacêutico, os riscos são agravados pela responsabilidade regulatória. Uma constatação em uma auditoria de BPF relacionada a equipamentos de envase — por exemplo, validação inadequada da limpeza entre campanhas de produtos ou registros de peso de envase que não podem ser rastreados até lotes de produção individuais — pode resultar em cartas de advertência, recalls de lotes ou suspensão da autorização de fabricação. A máquina não é apenas infraestrutura operacional; é um ativo regulatório que deve ser qualificado, documentado e mantido de acordo com padrões definidos.
Principais benefícios das máquinas de enchimento e selagem de tubos
Eficiência e produtividade
O enchimento manual de tubos — ainda praticado por um número cada vez menor de produtores de micro-lotes — produz cerca de 200 a 400 tubos por operador por hora, com variação no peso de enchimento que pode chegar a ±8–10%. Uma máquina semiautomática básica, operando a uma taxa de 10 a 15 tubos por minuto, substitui esse método com uma variação de ±2–3% e uma produtividade de 600 a 900 tubos por hora, com um único operador. Uma máquina totalmente automática, operando a 80 tubos por minuto, processa 4.800 tubos por hora com intervenção mínima.
Para uma empresa de embalagem por contrato do setor de cosméticos que opera em três turnos de 8 horas, essa diferença entre o processo manual e o automático não é apenas um número de produtividade — é a diferença operacional entre poder atender clientes de marcas de médio porte e não poder. O escolha entre automático e semiautomático O sucesso do negócio depende do volume mensal, da diversidade de SKUs e do custo de mão de obra aceitável por unidade — um cálculo que a maioria das marcas em crescimento subestima no início.
Higiene e esterilidade
As superfícies em contato com o produto nas máquinas de envase de tubos farmacêuticos são fabricadas de acordo com as especificações do aço inoxidável SUS316L — uma liga de qualidade superior à do SUS304 utilizado na estrutura da máquina —, pois o teor de molibdênio do 316L oferece resistência superior aos agentes de limpeza alcalinos agressivos (CIP — Limpeza no Local) utilizados entre as campanhas de produção. Os clientes do setor farmacêutico auditam rotineiramente essa especificação durante as visitas de qualificação de fornecedores.
Para máquinas de cosméticos, a construção em SUS304 é padrão e suficiente para a maioria das aplicações. Os requisitos de higiene passam a se concentrar na facilidade de limpeza — zonas mortas, cantos internos agudos e assentos de válvulas inacessíveis que retêm resíduos do produto não são apenas riscos de contaminação; são fontes de crescimento microbiano em formulações sensíveis à atividade da água, como cremes anidros e emulsões do tipo óleo em água.
Consistência e qualidade
Enchedoras de pistão acionadas por servomotor — o padrão atual em máquinas de nível médio a alto — oferecem repetibilidade do peso de enchimento de ±0,5–1,5% ao longo de toda a produção, independentemente da variação da temperatura do produto ou da pressão ambiente. Essa consistência protege diretamente as marcas contra dois cenários onerosos: enchimento excessivo (produto fornecido acima do peso indicado no rótulo, reduzindo a margem de lucro) e enchimento insuficiente (não conformidade regulatória e reclamações dos consumidores). Um fabricante de cosméticos relatou ter reduzido sua taxa mensal de retrabalho de tubos de 3,2% para 0,7% após migrar de uma enchedora com bomba de engrenagens para um sistema de pistão servoacionado — uma economia que recuperou o custo incremental da máquina em menos de 8 meses.
Componentes de contato com o produto em aço inoxidável, enchedoras de pistão servocontroladas e protocolos CIP validados são os três pilares do enchimento higiênico de tubos na produção farmacêutica.
Tipos de máquinas de enchimento de tubos
Nem todas as máquinas de enchimento de tubos são projetadas para o mesmo contexto de produção. Escolher o tipo errado é o erro mais comum em compras nessa categoria — geralmente porque os compradores se concentram na capacidade nominal de produção, em vez de avaliar a adequação operacional ao seu mix real de SKUs, tamanho dos lotes e espaço disponível no chão de fábrica.
Máquinas manuais de enchimento de tubos
As máquinas manuais exigem que um operador carregue cada tubo individualmente, acione o ciclo de enchimento e posicione o tubo para a selagem. A produtividade é normalmente de 200 a 500 tubos por hora. Essas máquinas são adequadas para produção em lote de P&D, testes iniciais de validação de produtos ou fabricantes de nichos ultraespecíficos que produzem menos de 2.000 tubos por mês. A vantagem é o investimento inicial mínimo (US$ 1.500 a 6.000); a limitação é a variação no enchimento dependente do operador e o alto custo de mão de obra por unidade em qualquer escala acima do micro-lote.
Máquinas semiautomáticas de enchimento de tubos
As máquinas semiautomáticas automatizam o ciclo de enchimento e selagem — dosagem do produto, selagem da extremidade e codificação do lote —, mas dependem de um operador para o carregamento e a retirada dos tubos. A uma taxa de 10 a 35 tubos por minuto, um único operador operando uma máquina semiautomática pode produzir de 3.600 a 12.600 tubos em um turno de produção de 6 horas. Esse formato é o ponto de entrada para pequenas marcas de cosméticos que produzem de 10.000 a 80.000 tubos por mês, oferecendo um equilíbrio realista entre custo de capital e capacidade de produção.
Máquinas automáticas de enchimento de tubos
Máquinas totalmente automáticas realizam todas as etapas, desde a alimentação dos tubos (por meio de funil ou carregador de cartucho) até o enchimento, a selagem, a codificação, o corte e a descarga — com intervenção mínima do operador, além da reposição do estoque de tubos e da realização de verificações de qualidade. Velocidades operacionais de 40 a 120 tubos por minuto são padrão; máquinas lineares de ponta atingem mais de 200 tubos por minuto. Essas máquinas são adequadas para volumes de produção de 100.000 a mais de 1.000.000 de tubos por mês e constituem o formato padrão para fabricantes farmacêuticos terceirizados e marcas de cosméticos consolidadas.
Máquinas rotativas de envase de tubos
As máquinas rotativas dispõem as estações de enchimento ao redor de um carrossel giratório — normalmente 6, 8 ou 12 estações —, permitindo que vários tubos sejam processados simultaneamente em diferentes etapas do ciclo de enchimento e selagem. Uma máquina rotativa de 12 estações operando a 60 RPM processa 60 tubos por minuto, com cada tubo permanecendo 1 segundo inteiro em cada estação, o que é fundamental para produtos de alta viscosidade que exigem ciclos de enchimento mais lentos e controlados. As plataformas rotativas são particularmente valorizadas no enchimento de tubos farmacêuticos por seu tamanho compacto em relação à capacidade de produção e por sua compatibilidade com balanças de controle de peso em linha e sistemas de inspeção visual.
Máquinas de enchimento de tubos para produtos cosméticos
As máquinas de enchimento de tubos específicas para cosméticos são otimizadas para as características comuns dos produtos de cuidados com a pele e higiene pessoal: perfis de viscosidade variáveis (uma única linha pode processar tônico leve, loção média e creme espesso em lotes sucessivos), alta diversidade de SKUs com mudanças frequentes de formato e substratos de embalagem que incluem laminados, PE e, às vezes, materiais PCR (reciclados pós-consumo) com espessura de parede fora do padrão. A velocidade de troca — o tempo necessário para passar de um SKU para o próximo — é a especificação crítica para os fabricantes de cosméticos, onde as mudanças de formato podem ocorrer de 3 a 5 vezes por turno.
As capacidades de produção foram modeladas com base em uma operação de 2 turnos por 22 dias, com OEE (Eficácia Geral do Equipamento) de 85%. A produção real depende da viscosidade do produto, do formato do tubo e da frequência de troca de linha.
| Tipo de máquina | Velocidade (tubos/min) | Nível de automação | Capex típico (USD) | Mais indicado para |
|---|---|---|---|---|
| Manual | 3–8 | Orientado pelo operador | $1.500–$6.000 | P&D, lotes-piloto, <2 mil tubos/mês |
| Semiautomático | 10–35 | Semi (enchimento/selagem automáticos, carregamento manual) | $8.000–$25.000 | Marcas pequenas, de 10 mil a 80 mil tubos por mês |
| Linear automático | 40–120 | Totalmente automático | $35.000–$120.000 | Empresa de médio porte do setor cosmético e farmacêutico, 100 mil a 800 mil por mês |
| Automático de alta velocidade | 120–200+ | Totalmente automático + controle de qualidade em linha | $100.000–$280.000 | Cosméticos, higiene bucal e produtos farmacêuticos em grande escala |
| Rotary | 60–120 | Totalmente automático, com várias estações | $80.000–$200.000 | Linhas de produção em conformidade com as BPF, de alta viscosidade e de grau farmacêutico |
Como funcionam as máquinas de enchimento e selagem de tubos
Compreender a sequência operacional da máquina ajuda os operadores a diagnosticar problemas mais rapidamente e auxilia as equipes de compras a fazer as perguntas certas durante as demonstrações dos fornecedores. O ciclo completo é composto por cinco etapas integradas:
Alimentação por sonda e orientação
Os sistemas de alimentação de tubos variam desde simples alimentadores vibratórios de tigela (adequados para formatos uniformes de tubos) até carregadores de magazine acionados por servo que lidam com diversos diâmetros de tubos e perfis de ombro sem necessidade de ajuste mecânico. A orientação — o alinhamento da face impressa do tubo — é realizada por meio de sensores ópticos que leem uma marca de registro ou um elemento impresso no corpo do tubo, acionando uma microrrotação servo-controlada para alcançar a posição angular precisa antes que o bico de enchimento desça.
A orientação incorreta é um dos problemas de qualidade mais comuns em tubos cosméticos no mercado: uma marca que produz 5 SKUs na mesma linha sem a calibração adequada dos sensores para cada formato produzirá uma porcentagem de tubos em que o logotipo da marca estará girado entre 90 e 180 graus em relação à posição pretendida. Esse é um defeito que passa pelas verificações de peso de enchimento e integridade da vedação, mas causa rejeição no varejo.
Processo de enchimento baseado em pressão
Três mecanismos de enchimento dominam o mercado de máquinas de enchimento de tubos, cada um adequado a uma faixa diferente de viscosidade do produto. As enchedoras de pistão utilizam um cilindro usinado com precisão e um pistão acionado por servo para aspirar e dispensar um volume fixo por curso — com precisão de ±0,5% para produtos de até ~50.000 cps. As bombas de engrenagem utilizam engrenagens contrarrotativas para gerar um fluxo contínuo e dosado — preferidas para produtos de viscosidade média e aplicações de alta velocidade. As bombas peristálticas comprimem um tubo flexível para impulsionar o produto sem entrar em contato com peças metálicas — ideais para formulações farmacêuticas sensíveis ao calor ou estéreis, nas quais é obrigatório que não haja risco de contaminação cruzada.
Métodos de selagem: térmica x ultrassônica
Duas tecnologias de selagem dominam o setor, e a escolha entre elas é determinada pelo material do tubo e pelos requisitos de rendimento da produção. A selagem a ar quente ou por mandíbulas utiliza mandíbulas aquecidas externamente para derreter e fundir a extremidade do tubo — adequada para tubos de plástico PE, mas mais lenta devido aos tempos dos ciclos de aquecimento e resfriamento. A selagem ultrassônica utiliza vibrações de alta frequência (normalmente de 20 a 40 kHz) para gerar calor por atrito precisamente na interface de selagem — permitindo tempos de ciclo mais rápidos, sem atrasos por pré-aquecimento e compatibilidade tanto com tubos de plástico quanto com tubos laminados com barreira de alumínio. Para linhas de produção de tubos laminados para o setor farmacêutico, a selagem por ultrassom está se tornando cada vez mais o padrão.
Codificação, corte e descarga
Os sistemas de codificação são integrados imediatamente após a selagem, enquanto a extremidade do tubo ainda está posicionada na estação de selagem. A codificação por estampagem a quente grava caracteres alfanuméricos no material do tubo — durável, à prova de manchas e de baixo custo. A codificação a jato de tinta (CIJ — Continuous Inkjet) é mais rápida e permite dados variáveis sem troca de ferramentas, mas requer reabastecimento de tinta e manutenção periódica do cabeçote de impressão. Para aplicações farmacêuticas, a saída do sistema de codificação deve ser legível com alturas mínimas definidas para os caracteres e deve gerar registros verificáveis eletronicamente que vinculem cada lote codificado aos dados de envase — um requisito previsto na norma 21 CFR Parte 11 para os mercados dos EUA.
▶ Assista: Máquina automática de enchimento e selagem de tubos com duas cabeças em ação — demonstrando a alimentação dos tubos, a orientação, o enchimento servoassistido, a formação da selagem e a descarga codificada em um único ciclo contínuo.
Como escolher uma máquina de enchimento e selagem de tubos
Necessidades de produção e saída
O primeiro número a ser determinado é o seu volume mensal de tubos — não o volume almejado, mas sua carteira de pedidos atual confirmada, acrescida de uma margem de segurança de 25%. Em seguida, aplique esta regra: configure sua máquina para operar a não mais do que 80% de sua capacidade nominal durante um turno padrão. Operar qualquer máquina a 95–100% da velocidade nominal como referência não deixa margem para redução de velocidade durante o processamento de produtos de alta viscosidade, não oferece margem de segurança para pequenas paradas e acelera o desgaste de todos os componentes mecânicos. Uma máquina com capacidade nominal de 100 tubos por minuto deve ser sua escolha se sua necessidade operacional for de 80 tubos por minuto.
Para marcas que não têm certeza do volume futuro, a arquitetura modular das máquinas — na qual uma base semiautomática pode ser atualizada com sistemas automáticos de alimentação e descarga de tubos em um estágio posterior — oferece um caminho eficiente em termos de investimento para expandir a produção sem a necessidade de substituir totalmente a máquina. Essa abordagem modular se reflete na forma como Máquinas de embalagem Miyoda estrutura sua linha de equipamentos de enchimento e fechamento de tubos, permitindo que os compradores comecem no nível de produção adequado ao volume atual, ao mesmo tempo em que se preparam para o crescimento futuro.
Compatibilidade do produto e viscosidade
A viscosidade é a característica mais importante do produto para a seleção de equipamentos e é a que mais frequentemente não é especificada adequadamente nos documentos de solicitação de cotação. Sempre forneça ao seu fornecedor a viscosidade real medida na temperatura de envase — e não a viscosidade à temperatura ambiente —, pois muitas formulações cosméticas (especialmente cremes à base de cera e pomadas de vaselina) apresentam viscosidades que variam drasticamente com a temperatura. Um produto que apresenta 50.000 cps a 20 °C pode ter 8.000 cps a 60 °C — uma diferença de seis vezes que altera completamente o tipo de bomba necessário, o diâmetro do bico e o tempo do ciclo de enchimento.
Se sua linha de produtos abranger uma ampla faixa de viscosidade entre os SKUs, verifique se o sistema de bomba e bico da máquina é compatível com toda essa faixa, sem a necessidade de grandes alterações mecânicas entre os formatos. Algumas máquinas de nível intermediário processam tubos com diâmetros de Ø10 a 60 mm e viscosidades de produto de 500 cps a 80.000 cps na mesma plataforma — mas somente se as opções de tremonha aquecida e conjunto de bicos forem corretamente especificadas no momento da compra.
Higiene e Conformidade
Para marcas de cosméticos, o padrão mínimo de higiene a ser especificado é o uso de aço inoxidável SUS304 de grau alimentício para todas as superfícies em contato com o produto, elastômeros aprovados pela FDA (silicone ou PTFE/Teflon) para vedações e juntas, e um procedimento de limpeza que possa ser concluído em menos de 60 minutos sem ferramentas especializadas. Para aplicações farmacêuticas, acrescente: aço inoxidável SUS316L para peças em contato com o produto, compatibilidade com CIP/SIP (esterilização no local), soldas lisas e sem fendas, de acordo com as normas ASME BPE, e um pacote de documentação de IQ/OQ do fabricante que apoie sua validação regulatória.
O Orientação da FDA sobre sistemas de fechamento de embalagens (21 CFR, Partes 210 e 211) trata explicitamente dos equipamentos de envase utilizados na embalagem de produtos farmacêuticos — as máquinas devem ser validadas para comprovar que não alteram a composição do produto, não introduzem contaminantes nem causam falhas na vedação sob condições de teste definidas.
Fatores relacionados ao orçamento e aos custos
Os orçamentos para máquinas de enchimento de tubos são avaliados de forma mais útil como custo por mil tubos ao longo de uma vida útil de 5 anos, e não como preço de tabela. Uma máquina semiautomática de US$ 15.000 que processa 300.000 tubos/ano tem um custo de depreciação de US$ 10 por mil tubos. Uma máquina automática de US$ 90.000 que processa 1.500.000 tubos por ano tem um custo de depreciação de US$ 12 por mil tubos — apenas ligeiramente mais alto, ao mesmo tempo em que oferece 5 vezes mais rendimento e um custo de mão de obra por tubo substancialmente menor.
As máquinas totalmente automáticas representam a maioria das novas instalações em todo o mundo, impulsionadas pelos requisitos das Boas Práticas de Fabricação (GMP) do setor farmacêutico e pelas marcas de cosméticos com produção superior a 100.000 tubos por mês. Fonte: Estimativas do setor, 2025.
Personalização e escalabilidade
As opções de personalização que ampliam significativamente a utilidade de uma máquina incluem: configurações com múltiplos bicos (bicos duplos ou quádruplos que enchem dois ou quatro tubos simultaneamente, dobrando a produtividade no mesmo espaço ocupado), sistemas de funil aquecido (para produtos que exigem temperatura elevada para manter a fluidez) e carregadores de tubos acionados por servo que lidam com alturas de ombro e perfis de tampa variáveis sem necessidade de ajuste manual. Para distribuidores e embaladores terceirizados que atendem a clientes de várias marcas, a capacidade de alternar formatos de tubos — diâmetro, comprimento, material — em uma troca de 30 minutos sem o uso de ferramentas não é um luxo; é uma exigência operacional que deve constar como especificação contratual no contrato de compra.

As linhas de envase de tubos de grau farmacêutico exigem equipamentos validados, materiais em conformidade com as BPF e sistemas integrados de codificação de lotes para atender aos requisitos regulatórios de rastreabilidade.
Desafios comuns e solução de problemas
Problemas relacionados à precisão do enchimento
O desvio no peso de enchimento — em que os pesos reais de enchimento se desviam gradualmente da especificação alvo ao longo de uma série de produção — é o problema mais comumente relatado em linhas de enchimento de tubos. As causas principais, em ordem de frequência, são: variação da temperatura do produto na tremonha (afetando a viscosidade e, consequentemente, o débito da bomba por curso), desgaste nas vedações do pistão (causando vazamento interno que reduz o deslocamento efetivo) e arrastamento de ar em produtos viscosos (criando vazios compressíveis na coluna do produto que deslocam volume sem peso).
O protocolo de diagnóstico: processe uma amostra de 20 tubos a cada 30 minutos e registre o peso de cada tubo em comparação com o valor-alvo. Se o desvio for gradual e direcional (todos apresentando tendência para valores baixos), é provável que se trate de um problema de desgaste da vedação ou de temperatura. Se o desvio for aleatório e apresentar grande variação, trata-se normalmente de entrada de ar — o que pode ser resolvido recirculando o produto na tremonha à temperatura adequada antes do início da produção e instalando uma etapa de desarejamento a montante do bico de enchimento.
Defeitos de vedação
Os defeitos de vedação se enquadram em três categorias, cada uma com causas distintas. Selos parciais (nos casos em que a extremidade do tubo está apenas parcialmente fundida) são causados por temperatura insuficiente das mandíbulas, pressão inadequada das mandíbulas ou contaminação do produto na zona de selagem — resíduos do produto deixados na extremidade do tubo durante o enchimento impedem a fusão do polímero. Queima de tela (quando o material do tubo derrete de forma irregular ou se perfura) indica temperatura excessiva das mandíbulas ou tempo de permanência excessivo. Vedações enrugadas ou franzidas isso pode indicar uma fixação incorreta da extremidade do tubo ou que o material do tubo tenha sido armazenado em condições de temperatura e umidade inadequadas, afetando seu desempenho de vedação.
- Seleção parcial → Verifique a temperatura da mandíbula (±5 °C em relação à especificação) e a contaminação do produto na zona de selagem
- Queima → Reduza o tempo de permanência em incrementos de 0,1 s; verifique a calibração do termopar da mandíbula
- Vedação enrugada → Verifique o condicionamento do material do tubo; verifique o alinhamento da fixação e o paralelismo das garras
- Largura irregular da vedação → Verifique se há desgaste ou acúmulo de produto na superfície da mandíbula; recalibre a pressão da mandíbula
- Pequenos orifícios na vedação → Suspeita-se de desgaste ou desalinhamento do transdutor ultrassônico; verifique se há contato metal com metal
Manutenção e tempo de inatividade
O tempo de inatividade não planejado em uma linha de envase de tubos custa a um produtor de médio porte, em média, entre 800 e 2.500 dólares por hora em perda de produção, desperdício de mão de obra e material descartado durante a reinicialização da máquina. A referência do setor para enchedoras automáticas de tubos bem conservadas é um OEE (Eficiência Geral do Equipamento) de 85–92% — o que significa que 8–15% do tempo de produção planejado é perdido devido à inatividade, perdas de velocidade e rejeições por qualidade, somados. Linhas que operam com OEE inferior a 75% geralmente acumulam manutenção adiada, o que, silenciosamente, contribui para falhas futuras mais graves.
Os três componentes com maior frequência de falha são: conjuntos de bicos de enchimento (desgaste da sede da válvula e acúmulo de resíduos), elementos aquecedores das garras de vedação (normalmente projetados para 2.000 a 4.000 horas de operação) e correias de transmissão do alimentador de tubos (sujeitas a deslizamento e alongamento em ambientes de produção úmidos). Acompanhar o tempo médio entre falhas (MTBF) desses componentes e substituí-los de acordo com um cronograma — em vez de apenas após a falha — é a prática de manutenção de maior impacto disponível para os operadores de linhas de enchimento de tubos.
Manutenção e cuidados com máquinas de enchimento de tubos
A manutenção preventiva programada — e não o reparo reativo — é o que diferencia as linhas de produção com OEE 90% das linhas com OEE 70%. O investimento em tempo de manutenção é recompensado de 4 a 6 vezes pela redução do tempo de inatividade.
Limpeza e inspeção de rotina
A limpeza no final do turno é imprescindível em todas as linhas de envase em tubos — não apenas para cumprir as BPF, mas também para evitar que resíduos do produto endureçam nas válvulas, bicos e câmaras das bombas durante a noite. O protocolo padrão para produtos à base de água e em emulsão é o seguinte: lave o circuito do produto com água morna, seguido por um ciclo com agente de limpeza na concentração especificada pelo fabricante, e, em seguida, enxágue com água limpa e purga com ar. Para produtos à base de solvente ou anidros, utilize o solvente ou veículo apropriado para a formulação antes da lavagem com água.
A inspeção semanal deve abranger: as sedes das válvulas dos bicos de enchimento (verificar se há desgaste, arranhões ou resíduos), as faces das garras de vedação (verificar se há contaminação e paralelismo), a tensão e o estado da correia de transmissão, os pontos de lubrificação de acordo com o cronograma do fabricante e as conexões elétricas nos elementos de aquecimento e nos servoacionamentos. Registre todas as constatações — isso não é uma mera formalidade das BPF; são os dados que permitem tomar decisões de manutenção preditiva antes que ocorram falhas.
Manutenção preventiva
Um cronograma estruturado de manutenção preventiva (PM) geralmente segue três ciclos. Mensalmente: substituir as vedações das pontas dos bicos e os anéis O-ring, calibrar o sistema de pesagem de enchimento com pesos rastreáveis, verificar a precisão do termopar do aquecedor das garras, limpar e inspecionar todas as superfícies dos sensores. Trimestralmente: substituir as correias de transmissão nas esteiras de alimentação e descarga sujeitas a alto desgaste, relubrificar todos os conjuntos de rolamentos, inspecionar os furos dos cilindros dos pistões quanto a arranhões e verificar todos os intertravamentos de segurança. Anualmente: inspeção completa da máquina e calibração por um técnico qualificado, substituição das lâmpadas do sensor UV (onde instaladas), revalidação da precisão do peso de enchimento em toda a linha de produtos e atualização dos registros de manutenção para a documentação regulatória.
Índices de referência de OEE por tipo de programa de manutenção. Cada melhoria de 10 pontos no OEE em uma máquina automática com capacidade para 100 tubos/min, operando em dois turnos, resulta em um aumento de aproximadamente 96.000 tubos produzidos a mais por mês. Fonte: Estimativas de índices de referência do setor, 2024–2025.
Treinamento de funcionários e melhores práticas
O desempenho da máquina se deteriora mais rapidamente devido a erros do operador do que pelo desgaste normal — e esses erros são quase totalmente evitáveis por meio de um treinamento estruturado. O investimento em treinamento de maior impacto para operadores de linhas de envase de tubos abrange: o procedimento correto de troca de formato (incluindo especificações de torque para conjuntos de bicos e pontos de verificação do alinhamento das garras), o protocolo de amostragem do peso de envase (quantas amostras, em quais intervalos e o que fazer quando uma amostra não atende aos padrões), execução do procedimento de CIP (incluindo a verificação de que os parâmetros do ciclo de limpeza foram cumpridos antes da introdução do produto) e reconhecimento de falhas — a capacidade de identificar os primeiros sinais de desgaste dos bicos ou variação da temperatura das garras antes que eles produzam um lote inteiro de tubos com defeito.
Para operações farmacêuticas, os registros de treinamento devem ser documentados, assinados e estar disponíveis para fins de auditoria de BPF. Para operações cosméticas, o treinamento documentado é uma prática recomendada que reduz significativamente a componente de erro humano nas não conformidades de qualidade — que, em todo o setor, é responsável por cerca de 40–55% de todos os eventos de qualidade nas linhas de envase de tubos.
Encontre a máquina de enchimento de tubos ideal para sua linha de produção
A Miyoda Packaging Machinery fornece equipamentos de enchimento e fechamento de tubos para marcas de cosméticos e produtos farmacêuticos em todo o mundo — desde enchedoras semiautomáticas de bancada até linhas integradas de alta velocidade. Explore toda a linha de produtos ou solicite uma consultoria específica para sua produção.
Conheça as máquinas de enchimento de tubos da Miyoda →Adaptando a máquina à sua realidade de produção
As máquinas de enchimento e selagem de tubos não são equipamentos comuns. Cada decisão relativa às especificações — tipo de máquina, método de selagem, tecnologia de bombeamento, tipo de aço inoxidável, sistema de codificação — tem consequências diretas nas etapas posteriores do processo, afetando a qualidade do produto, a conformidade regulatória, a eficiência da produção e o custo operacional total.
As marcas e as empresas de embalagem por contrato que tomam essas decisões corretas atuam com base em uma compreensão clara de seus próprios dados de produção: volume mensal, faixa de viscosidade, composição do substrato dos tubos, frequência de troca de linha e ambiente de conformidade. Elas solicitam testes com amostras de seus próprios produtos e tubos — e não demonstrações dos fornecedores com materiais de teste genéricos. Elas analisam o cronograma de manutenção antes de assinar o pedido de compra. E avaliam a infraestrutura de serviços e peças de reposição do fornecedor com o mesmo rigor que aplicam às especificações das máquinas.
Desde enchedoras semiautomáticas destinadas a uma marca iniciante de produtos para a pele até linhas rotativas totalmente validadas que produzem pomadas farmacêuticas em conformidade com as BPF, o mercado de máquinas em 2025 oferece opções para todas as escalas de produção e contextos regulatórios. O segredo está em adequar as especificações à realidade operacional — e resistir à tentação de adquirir capacidade para o futuro à custa da simplicidade operacional do presente.
Para os produtores que estão montando ou modernizando sua capacidade de envase em tubos, os recursos e a linha de produtos disponíveis em Máquinas de embalagem Miyoda — abrangendo tudo, desde a fabricação e impressão de tubos até o enchimento, a selagem e a decoração — oferecem um ponto de partida coerente para a aquisição de um ecossistema completo de produção de tubos, em vez de reunir soluções pontuais incompatíveis.
Glossário de termos-chave
CIJ (Jato de Tinta Contínuo): Uma tecnologia de codificação sem contato que projeta finas gotículas de tinta na superfície do tubo para imprimir dados variáveis, como códigos de lote e datas de validade.
OEE (Eficiência Geral do Equipamento): Um KPI composto que combina Disponibilidade × Desempenho × Qualidade. Um OEE de 85% é considerado de nível mundial para equipamentos de embalagem.
PCR (Reciclado pós-consumo): Material dos tubos fabricado com plástico reciclado. Os tubos PCR apresentam espessura de parede fora do padrão, o que pode exigir um ajuste na máquina em comparação com os tubos de PE virgem.
Bomba peristáltica: Uma bomba que transporta o produto comprimindo um tubo flexível — sem contato entre o metal e o produto, ideal para formulações sensíveis ao calor ou estéreis.
SIP (Esterilização no Local): Processo no qual vapor ou um esterilizante químico é circulado pelo circuito do produto após a CIP — necessário para aplicações de envase farmacêutico asséptico.
SKU (Unidade de Estoque): Uma variante específica de produto com um código de produto, formato de embalagem e design de rótulo exclusivos. A grande diversidade de SKUs aumenta a frequência de troca nas linhas de envase de tubos.