
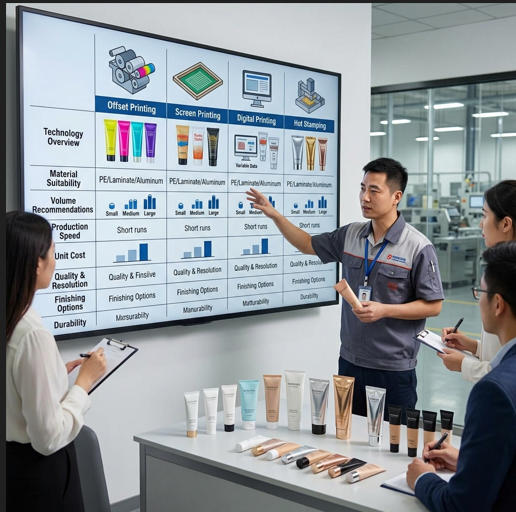
كل أنبوب من مستحضرات التجميل أو الأدوية يصل إلى رفوف متاجر البيع بالتجزئة — أو يُشحن داخل صندوق توزيع — ينطوي على قرار بشأن الطباعة تم اتخاذه قبل أشهر في قاعة اجتماعات قسم المشتريات. ويحدد هذا القرار تكلفة الوحدة، وتوافق الآلات، وإنتاجية خط التعبئة، والامتثال للوائح التنظيمية، وفي النهاية ما إذا كان الأنبوب سيصمد عند ملامسته لتركيبة السيروم دون أن يتقشر الحبر بعد مرور 30 يومًا.
ومع ذلك، فإن معظم فرق العمل التابعة للعلامات التجارية وفرق عمليات التغليف تتعامل مع اختيار طريقة الطباعة بشكل تفاعلي — حيث تلتزم بطريقة معينة لمجرد أن “المورد السابق كان يتبعها” — بدلاً من مواءمة تقنية الطباعة مع التفاعل المحدد بين المواد، والتركيبة الكيميائية، وحجم الطلب، والموقع التنافسي في السوق.
يقدم هذا الدليل إطارًا عمليًّا يستند إلى البيانات لاتخاذ هذا القرار بشكل صحيح من المرة الأولى — حيث يغطي جميع تقنيات الطباعة الرئيسية، والمتغيرات التي تؤثر على التكلفة والجودة، والأخطاء التي تؤدي إلى إعادة العمل المكلفة، بالإضافة إلى قائمة مرجعية لاتخاذ القرار يمكنك الاستعانة بها في اجتماعك القادم مع المورد.
العوامل الرئيسية لاختيار طباعة الأنابيب التجميلية
قبل تقييم أي تقنية طباعة محددة، يجب تحديد ثلاثة متغيرات أساسية. فإذا أخطأنا في تحديد هذه المتغيرات في المراحل الأولية، فإن ذلك يجعل كل قرار يتعلق بالطباعة في المراحل اللاحقة غير موثوق به — مهما كانت جودة الآلة أو المورد.
تركيبة المنتج ومواد تصنيع الأنبوب
الـ التركيب الكيميائي للصيغة الموجودة داخل الأنبوب يحدد أنواع المعالجات السطحية وأنظمة الحبر المتوافقة مع السطح الخارجي. وهذا ليس مسألة تسويقية — بل هي مسألة هيكلية. تولد الأنابيب المخصصة للمنتجات ذات المحتوى المائي العالي (مساحيق الحبر، والمواد الهلامية، والسيرومات السائلة) أو المنتجات التي تحتوي على مذيبات قوية (المنظفات التي تحتوي على الكحول، وبعض المراهم الطبية) ضغطًا داخليًّا يُسرّع أي نفاذٍ دقيق لأبخرة التركيبة عبر جدار الأنبوب. بمرور الوقت، يمكن أن يؤدي انتقال الأبخرة هذا إلى إضعاف التصاق الحبر من الداخل إلى الخارج، مما يتسبب في انفصال الطبقات أو تغير اللون على السطح الخارجي — وهو نوع من العطل الذي لا يظهر إلا بعد عدة أسابيع من التخزين.
تحدد بنية الأنبوب نفسها طرق الطباعة التي يمكن تنفيذها ميكانيكيًا. وتختلف استجابة كل من البنى الثلاثة الأساسية للأنبوب للحبر:
- الأنابيب البلاستيكية المبثوقة (HDPE/LDPE/PP): يلزم إجراء معالجة مسبقة لسطح البولي إيثيلين باستخدام تقنية كورونا أو اللهب قبل تطبيق أي حبر، لأن البولي إيثيلين مادة غير قطبية ولا يلتصق بها الحبر دون تنشيط السطح (التوتر السطحي المستهدف: ≥36 ميلينوتن/متر). متوافق مع الطباعة الأوفست والطباعة بالشاشة الحريرية والطباعة الرقمية.
- الأنابيب المصفحة (ABL — طبقة حاجزة من الألومنيوم / PBL — طبقة حاجزة من البلاستيك): تتصرف الطبقة الخارجية المصنوعة من البولي إيثيلين بشكل مشابه للأنابيب المبثوقة المستخدمة في أغراض الطباعة. وتُفضل أنابيب ABL في المنتجات الصيدلانية التي تتطلب حواجز ضد البخار أو الأكسجين. وكلا النوعين يقبلان الطباعة الأوفست والطباعة بالشاشة بشكل موثوق.
- أنابيب الألومنيوم: تُستخدم في صناعة الأدوية ومستحضرات التجميل الفاخرة التي تتطلب مقاومة نفاذية الأكسجين. وعادةً ما يتم طلاء سطح الألومنيوم بالورنيش قبل الطباعة؛ وتُعد الطباعة الأوفست هي الطريقة السائدة. وتختلف التركيبة الكيميائية لالتصاق الحبر بشكل كبير عن تلك المستخدمة في الركائز البلاستيكية.
الشكل 1 — تحدد مادة الأنبوب طرق الطباعة التي يمكن تطبيقها من الناحية الهيكلية. من اليسار: أنبوب بولي إيثيلين (PE) مبثوق، أنبوب ABL مغلف، أنبوب ألومنيوم. ويتطلب كل منها إجراءات معالجة مسبقة مختلفة. © Unsplash
احتياجات العلامة التجارية والتخصيص
تُشكل المتطلبات البصرية واللمسية للعلامة التجارية المحور الثاني في عملية اتخاذ القرار. فمرطب اليدين المخصص للسوق الشامل، الذي يتضمن أربعة ألوان صلبة مكافئة لألوان بانتون وقائمة مكونات بسيطة، له متطلبات طباعة تختلف جذريًّا عن متطلبات طباعة السيروم الفاخر الذي يتميز بخلفية تصويرية متدرجة اللون، وشعار مزخرف بنقش معدني، وطبقة ورنيش موضعية تمنح ملمسًا مميزًا لاسم العلامة التجارية.
هناك ثلاثة معايير محددة تتعلق بالعلامة التجارية تؤثر على اختيار الطريقة: عدد الألوان (عدد ألوان الحبر المختلفة التي يتطلبها التصميم)،, تعقيد التصميم (التدرجات اللونية الفوتوغرافية مقابل الألوان الصلبة المسطحة مقابل التصميم الطباعي الدقيق)، و التأثيرات السطحية (التشطيبات المعدنية، والطلاءات الناعمة الملمس، والأنسجة البارزة). وهذه التقنيات غير قابلة للتبادل — فالتصميم الفوتوغرافي الذي يحتوي على عدد كبير من الألوان ويمكن تنفيذه في عملية طباعة رقمية واحدة سيتطلب ما بين ست إلى ثماني عمليات طباعة منفصلة بالشاشة الحريرية، مما يؤدي إلى تغيير جذري في الجدوى الاقتصادية للوحدة.
التكلفة، والحجم، وتوقعات السوق
الجوانب الاقتصادية لطريقة الطباعة هي غير خطي مع الحجم. تكاليف الإعداد (الأدوات، والشاشات، والألواح، والقوالب) هي تكاليف ثابتة؛ ويتم استهلاكها على كل وحدة يتم إنتاجها. وهذا يعني أن الطريقة الأرخص من حيث التكلفة للوحدة عند إنتاج 3,000 وحدة قد تكون الأغلى عند إنتاج 100,000 وحدة، والعكس صحيح. يُعد فهم نقاط التقاطع بين الطرق من أهم الأمور ذات القيمة التجارية التي يمكن لفريق المشتريات أو العمليات معرفتها قبل الدخول في مفاوضات مع الموردين.
تختلف أهداف التحسين تمامًا بين شركة تصنيع أدوية تنتج 200,000 أنبوب مغلف شهريًّا لكل وحدة تخزين (SKU)، وبين شركة تعبئة تعاقدية تتولى معالجة عشرين وحدة تخزين (SKU) تضم كل منها 5,000 وحدة لعلامات تجارية مستقلة. كما أن توقعات السوق — سواء في متاجر التجزئة الفاخرة، أو على رفوف الصيدليات الموجهة للسوق الشامل، أو صناديق الاشتراك المرسلة مباشرة إلى المستهلك — تحدد أيضًا الحد الأقصى لجودة الطباعة التي تُعتبر “جيدة بما يكفي” مقابل تلك التي تُعد إلزامية لحماية قيمة العلامة التجارية.
أهم طرق الطباعة على عبوات الأنابيب
هناك أربع تقنيات تزيين أساسية تُستخدم في تصنيع الأنابيب المستخدمة في مستحضرات التجميل والأدوية. ولكل منها مبدأ تشغيل مميز، وخصائص إنتاجية، وحالة استخدام مثالية. ويُعد فهم كيفية عملها من الناحية الميكانيكية أمرًا ضروريًّا لتقييم ادعاءات الموردين بدقة ووضع مواصفات مستنيرة لطلبات عروض الأسعار (RFQ).
ينتقل الحبر من لوح رايزين بارز → إلى بطانية مطاطية → إلى سطح الأنبوب. تصل سرعة الطباعة إلى 12,000 وحدة في الساعة. تُعد هذه الآلة العمود الفقري في الصناعة لعمليات الإنتاج المتوسطة إلى الكبيرة الحجم، مع تصميمات متعددة الألوان بجودة فوتوغرافية.
يتم ضغط الحبر عبر شبكة دقيقة ليتم تطبيقه على سطح الأنبوب. ينتج طبقات حبر سميكة وغير شفافة وملموسة. يُعد الخيار الأمثل للألوان الصلبة، والخطوط البارزة، والتطبيقات التي تتطلب مقاومة كيميائية فائقة.
تقوم تقنية الطباعة بالنفث الحبر أو الليزر بطباعة التصميم مباشرةً من الملف الرقمي — دون الحاجة إلى لوحات طباعة أو شبكات طباعة. لا توجد تكلفة للأدوات، مع تنوع غير محدود في الألوان لكل وحدة. وهي مثالية للإنتاج بكميات صغيرة، وصناعة النماذج الأولية، والتغليف المخصص.
تقوم قالب معدني مُسخَّن بضغط رقاقة معدنية على سطح الأنبوب تحت ضغط. ينتج عن ذلك تشطيبات معدنية لامعة كالمرآة لا يمكن تحقيقها باستخدام أي نوع من الحبر. وغالبًا ما يتم دمج هذه التقنية مع النقش البارز للحصول على تأثيرات فاخرة ثلاثية الأبعاد يمكن الإحساس بها عن طريق اللمس.
طريقة الطباعة الأوفست
في الطباعة الأوفست على أنابيب مستحضرات التجميل، أ لوحة بارزة مصنوعة من الراتنج المُعالج بالأشعة فوق البنفسجية (ليست لوحة مسطحة ليثوغرافية كما هو الحال في طباعة الورق التجاري) تحمل منطقة الصورة البارزة. تقوم بكرات الحبر بوضع الحبر فوق البنفسجي على النقش البارز، الذي ينتقل بدوره إلى أسطوانة مغطاة بغطاء مطاطي، والتي تتدحرج بعد ذلك على سطح الأنبوب في مسار واحد — مما ينتج الصورة المطبوعة الكاملة في آن واحد بجميع الألوان. تدمج الأنظمة الحديثة، مثل تلك التي توفرها شركة «بوليتايب» (سويسرا)، إزالة الغبار، والمعالجة المسبقة بالكورونا/اللهب، والطباعة الأوفست متعددة الألوان، والتلميع المباشر، والمعالجة بالأشعة فوق البنفسجية في تسلسل آلي واحد.
تصل إلى 12,000 أنبوب في الساعة, ، وتُعد الطباعة الأوفست الطريقة السائدة للإنتاج عند كميات تتجاوز حوالي 30,000 وحدة لكل SKU. ويستغرق إنتاج اللوحة الراتنجية من 30 إلى 40 دقيقة لكل لون، وتصمد اللوحات لأكثر من 100,000 طبعة قبل استبدالها — مما يعني أن تكلفة استهلاك اللوحة تصبح ضئيلة جدًّا عند الإنتاج على نطاق واسع. أما القيد العملي فيتمثل في تفاصيل المناطق المضيئة: نظرًا لأن اللوحة الراتنجية البارزة لا يمكنها استيعاب سوى النقاط التي تزيد عن 5% تقريبًا في منطقة الإضاءة، فإن التدرجات الفوتوغرافية ذات درجات الإضاءة الدقيقة جدًّا تتطلب سير عمل رقميًا أو مختلطًا لإعادة إنتاجها بدقة.
بالنسبة لعمليات الإنتاج التي تستثمر في معدات تزيين الأنابيب أو تقوم بتقييمها،, شركة ميودا لآلات التغليف يقدم كلاهما محطات طباعة الأوفست المستقلة وخطوط الإنتاج المتكاملة للأنابيب الجمع بين عمليات البثق والطباعة الأوفست والطباعة بالشاشة الحريرية وتغليف العبوات في مسار إنتاج آلي واحد — مما يتيح اتساقًا في الإنتاج لا يمكن أن تضاهيه التكوينات اليدوية التي تعتمد على عدة آلات.
طريقة الطباعة بالشاشة الحريرية
الطباعة بالشاشة الحريرية (وتُعرف أيضًا باسم الطباعة بالشاشة الحريرية أو السيريجرافيا) وهي تقنية تُستخدم لدفع الحبر المقاوم للأشعة فوق البنفسجية أو الحبر المذيب عبر شبكة شبكية فوتوغرافية دقيقة باستخدام ممسحة. والسمة المميزة الرئيسية لهذه التقنية هي سماكة طبقة الحبر: في حين أن طباعة الأوفست تُكوّن طبقة حبر يبلغ سمكها حوالي 2–4 ميكرومتر، فإن طباعة الشاشة تُكوّن طبقة يبلغ سمكها 8–15 ميكرومتر. وتنتج هذه الطبقة الأكثر سمكًا ألوانًا تبدو أكثر عتامة وتشبعًا على الأسطح الأنبوبية الداكنة، كما تخلق ملمسًا يربطه المستهلكون بالصنعة الفاخرة.
تصل سرعة آلات الطباعة بالشاشة على أنابيب مستحضرات التجميل المصممة هندسيًّا في أوروبا إلى 5,400 وحدة في الساعة بدقة مطابقة تبلغ ±0.2 مم وما يصل إلى 6 ألوان في كل دورة. أما خطوط الطباعة الصينية متعددة الألوان، التي تربط آلات أحادية اللون بشكل متسلسل، فتضحي بدقة المطابقة والإنتاجية مقابل تكلفة رأسمالية أقل — وهي مقايضة ذات أهمية كبيرة بالنسبة للأنابيب الصيدلانية، حيث تُعد قابلية قراءة نص الملصق مسألة تنظيمية، وليست مجرد مسألة جمالية.
تتميز الطباعة بالشاشة بمستوى استثنائي من المقاومة الكيميائية — فحبر الشاشة المُعالج بالأشعة فوق البنفسجية يجتاز عادةً اختبارات مقاومة العرق لمدة 72 ساعة، والغمر في الماء، والتآكل، وهي اختبارات قد لا تتمكن أحبار الطباعة بالتعويض من اجتيازها دون حماية إضافية بطبقة علوية. وهذا يجعل الطباعة بالشاشة الخيار الافتراضي للأنابيب التي سيتم التعامل معها بشكل متكرر في بيئات الحمامات الرطبة أو التي تُملأ بتركيبات كيميائية شديدة التآكل.
الشكل 2 — تُنتج الطباعة بالشاشة طبقة من الحبر المُعالج بالأشعة فوق البنفسجية يتراوح سمكها بين 8 و15 ميكرومتر في كل تمريرة — أي ما يعادل 3 إلى 5 أضعاف سمك طبقة الحبر في الطباعة الأوفست. وينتج عن ذلك ألوان أكثر عمقًا بشكل واضح وملمس مميز يُحافظ على جودته حتى مع الاستخدام المتكرر من قبل المستهلكين. © Unsplash
طريقة الطباعة الرقمية
تعد الطباعة الرقمية على الأنابيب الطريقة الأسرع نموًّا في مجال تغليف مستحضرات التجميل، حيث من المتوقع أن ينمو سوق الطباعة الرقمية للتغليف بشكل عام من 30.2 مليار دولار أمريكي (2024) إلى 46.2 مليار دولار أمريكي بحلول عام 2029 بمعدل نمو سنوي مركب يبلغ 8.9%. والدافع التجاري وراء ذلك واضح ومباشر: لا توجد تكلفة للأدوات ولا قيود على الحد الأدنى لكمية الطلب. فالعلامة التجارية التي تنتج 500 وحدة من إصدار العطلات، أو شركة الأدوية التي تحتاج إلى 300 أنبوب لوضع الملصقات على منتجات التجارب السريرية، أو شركة التعبئة التعاقدية التي تتعامل مع 40 وحدة تخزين مختلفة شهريًّا، لا يمكن تلبية احتياجاتها جميعًا بطريقة اقتصادية إلا من خلال الطباعة الرقمية.
يمكن لأنظمة الطباعة الرقمية على الأنابيب — سواء كانت بنظام نفث الحبر بالأشعة فوق البنفسجية أو بنظام النقل الحراري الرقمي — إعادة إنتاج التدرجات اللونية الفوتوغرافية، والنصوص الدقيقة، ورموز QR، والبيانات المتغيرة المسلسلة (أرقام الدُفعات الفريدة، وتواريخ انتهاء الصلاحية، ورموز الدُفعات) دون الحاجة إلى أي تدخل لإعادة الضبط بين الوحدات. وتزداد قيمة هذه الإمكانية بالنسبة لـ الامتثال لمعايير ممارسات التصنيع الجيدة (GMP) في مجال الأدوية, ، حيث تفرض متطلبات التسلسل وإمكانية التتبع على مستوى الدُفعات وجود معرّفات فريدة لكل وحدة — وهو متطلب سيكون مستحيلاً من الناحية اللوجستية باستخدام طرق الطباعة القائمة على الألواح.
القيود حقيقية. تتطلب الطباعة الرقمية على أسطح الأنابيب الأسطوانية معدات متخصصة للحفاظ على مسافة ثابتة بين رأس الطباعة النفاثة والسطح المراد الطباعة عليه أثناء دوران الأنبوب. كما أن قوة التصاق الحبر فوق البنفسجي على الأنابيب المصنوعة من البولي إيثيلين (PE) دون معالجة مسبقة بالكورونا تظل أقل من معايير الحبر المستخدم في الطباعة الأوفست أو الطباعة بالشاشة من حيث مقاومة التآكل. كما تظل تكاليف الوحدة أعلى بكثير من الطباعة الأوفست عند أحجام إنتاج تتجاوز 15,000–20,000 وحدة، مما يجعل الطباعة الرقمية غير قادرة على المنافسة بالنسبة لوحدات التخزين القياسية المخصصة للسوق الشامل.
الطبع بالحرارة والتقنيات المتقدمة
الختم بالحرارة وهي فئة من العمليات تختلف اختلافًا جوهريًّا — فهي تعتمد على وضع رقاقة معدنية رقيقة أو مصبوغة بدلاً من الحبر السائل. حيث تقوم قالب معدني مُسخَّن (منقوش عليه التصميم بنقش بارز) بضغط حامل الرقاقة بين القالب وسطح الأنبوب؛ وتؤدي الحرارة والضغط إلى انفصال الطبقة اللاصقة للرقاقة عن الحامل والتصاقها بشكل دائم بالسطح المُعالج. والنتيجة هي سطح معدني لامع كالمرآة — ذهبي، فضي، ذهبي وردي، ثلاثي الأبعاد — يتميز بحدة الحواف ودرجة انعكاس لا يمكن لأي تركيبة حبر أن تضاهيها.
يُستخدم الختم بالحرارة في الغالب كـ زخرفة التمييز بالاقتران مع طريقة طباعة أساسية أخرى، وليس كحل مستقل للتغطية الكاملة. قد يحتوي أنبوب منتج العناية بالبشرة الفاخر النموذجي على رسومات خلفية وخطوط مطبوعة بطريقة الأوفست، بالإضافة إلى شعار العلامة التجارية المطبوع بالختم الساخن بورق ذهبي عيار 22 قيراطًا — حيث يعكس هذا المزيج كلاً من كثافة المعلومات (الأوفست) والطابع الفاخر (الختم الساخن) في وحدة تغليف واحدة.
ملاحظتان تقنيتان مهمتان لفرق المشتريات: أولاً، تتطلب رقائق الختم الساخن عمومًا تطبيقها مباشرةً على الركيزة العارية للأنبوب أو على طبقة طلاء نهائية مُصمَّمة خصيصًا — فمحاولة الختم الساخن فوق الورنيش التقليدي المقاوم للأشعة فوق البنفسجية غالبًا ما تؤدي إلى ضعف الالتصاق. ثانياً، بالنسبة للمعالجات اللاحقة مثل المعالجة بالأشعة فوق البنفسجية أو الختم الحراري، يجب التحقق بعناية من درجة معالجة الورنيش تحت المنطقة المختومة بالحرارة لمنع فشل الالتصاق.
بالإضافة إلى الطباعة بالحرارة،, النقش البارز والنقش الغائر (إضفاء عمق مادي على جدار الأنبوب باستخدام قوالب مصنوعة خصيصًا) و طلاء ناعم الملمس (لمسة نهائية مخملية غير لامعة تقلل من ظهور بصمات الأصابع وتعزز الثبات) تمثل خيارات إضافية للتشطيب الفاخر تضفي تمييزًا ملموسًا. وغالبًا ما يتم تحديد هذه الخيارات إلى جانب طريقة الطباعة الأساسية، وليس بدلاً منها.
▶ دليل شامل لطباعة الأنابيب باستخدام تقنية الأوفست في إنتاج الأنابيب المستخدمة في مستحضرات التجميل والأدوية — يشمل المواد، وسير العملية، ومعايير الجودة.
مقارنة بين طرق طباعة أنابيب مستحضرات التجميل
جودة الطباعة ودقة التصميم
لا معنى لمقارنات جودة الطباعة بين الطرق المختلفة دون تحديد نوع التصميم. وأفضل نهج هو مطابقة خصائص التصميم مع نقاط قوة كل طريقة:
| طريقة الطباعة | أقصى عدد من الألوان العملية | التدرج / جودة الصورة | سماكة طبقة الحبر | السرعة (وحدة/ساعة) | الحد الأدنى المعتاد للطلب | التكلفة النسبية للوحدة عند 50 ألف وحدة | الخيار الأنسب |
|---|---|---|---|---|---|---|---|
| الطباعة الأوفست (الأوفست الجاف) | ما يصل إلى 8 ألوان (مع الطباعة بالشاشة الحريرية: 12) | جيد (مقتصر على <5%) | 2–4 ميكرومتر | ما يصل إلى 12,000 | 10,000–30,000 | 💲 منخفض | منتجات ذات أحجام كبيرة ومتعددة الألوان، ومستحضرات تجميلية وصيدلانية قياسية |
| الطباعة بالشاشة الحريرية | 1–6 ألوان في كل دورة | محدودة (ألوان صلبة/محددة فقط) | 8–15 ميكرومتر | ما يصل إلى 5,400 | 5,000–10,000 | 💲💲 معتدل | ألوان صلبة جريئة، ملصقات مقاومة للمواد الكيميائية، أجسام أنابيب ملونة |
| الطباعة الرقمية | غير محدود (CMYK+) | ممتاز (في التصوير الفوتوغرافي) | 2–6 ميكرومتر | 500–3,000 | لا شيء (يمكن شراء وحدة واحدة) | 💲💲💲 مرتفع | الطبعات الصغيرة، والنماذج الأولية، والبيانات المتغيرة، والتجارب السريرية |
| الختم بالحرارة | 1 (لكل دورة) | غير متاح (المناطق المملوءة فقط) | النقل بالرقائق المعدنية (بدون حبر) | 1,000–3,000 | 5,000–10,000 | 💲💲💲 مرتفع (يعتمد على الإعدادات) | لمسات فاخرة، وشعارات معدنية، وعناصر مميزة للعلامة التجارية |
| الطباعة الأوفست + الطباعة بالشاشة (مجتمعة) | ما يصل إلى 12 لونًا | جيد | مختلطة | ما يصل إلى 10,000 | 15,000+ | 💲💲 معتدل | مستحضرات تجميل فاخرة تتطلب عمقًا في الألوان وجودة عالية في الصورة |
الكفاءة من حيث التكلفة وحجم الإنتاج
يتبع هيكل تكاليف طباعة الأنابيب نمطًا يمكن التنبؤ به: حيث تهيمن تكاليف الإعداد الثابتة عند الأحجام الصغيرة، بينما تهيمن تكاليف المواد المتغيرة عند الأحجام الكبيرة. ويُعد فهم مكانة حجم الإنتاج الخاص بك بالنسبة لنقطة التحول لكل طريقة هو العامل الأكثر تأثيرًا على الإطلاق في تحسين تكاليف طرق الطباعة.
المصدر: تم تجميع هذه البيانات من أسعار الموردين في القطاع ومعايير تكلفة التغليف المنشورة. تمثل الأرقام نطاقات تقريبية للتصاميم القياسية ذات الألوان الأربعة على أنابيب البولي إيثيلين (PE) مقاس 35 مم؛ وتختلف التكاليف الفعلية حسب المنطقة والمورد ومدى تعقيد المواصفات.
توافق المواد ومتانتها
يجب أن تتحمل كل طريقة طباعة تحديين يتعلقان بالمتانة على أنبوب مستحضرات التجميل أو الأدوية، وهما: بيئة الإنتاج (التعبئة، والتغليف، ووضع الملصقات، والتعبئة في علب كرتونية — وكلها عمليات تنطوي على تلامس ميكانيكي مع السطح المطبوع) و بيئة الاستخدام النهائي (رطوبة الحمام، وتلوث المنتج، والضغط المتكرر عليه والتعامل معه خلال فترة صلاحيته التي تتراوح بين 12 و24 شهراً).
توفر الأحبار المُعالجة بالأشعة فوق البنفسجية — وهي المعيار المتبع في كل من الطباعة الأوفست والطباعة بالشاشة على أنابيب مستحضرات التجميل — متانة أفضل بكثير مقارنة بأنظمة المعالجة بالمذيبات. بعد المعالجة بالأشعة فوق البنفسجية، تحقق طبقات الحبر المتشابكة قيم صلابة تتراوح بين 2H و4H (اختبار صلابة القلم الرصاص) وتجتاز اختبارات التصاق القطع المتقاطع وفقًا لمعيار ISO 2409 بدرجة 0 (بدون انفصال) على البولي إيثيلين الذي خضع لمعالجة مسبقة مناسبة. وبدون معالجة مسبقة كافية بالكورونا أو باللهب (توتر سطحي أقل من 36 mN/m)، فإن حتى الأحبار المعالجة بالأشعة فوق البنفسجية ستتقشر تحت تأثير التآكل الرطب — وهو نمط فشل يوثقه الموردون بشكل روتيني في اختبارات التأهيل، لكن العلامات التجارية تتجاهله أحيانًا في خضم اندفاعها نحو الإنتاج.
المصدر: تم تجميع هذه البيانات من بيانات الإنتاج في القطاع، وتقارير الموردين، والأبحاث المتعلقة بتكنولوجيا التغليف. وتُعد الأرقام تقديرات تمثيلية؛ ويختلف التوزيع الفعلي حسب المنطقة وفئة المنتج.
كيفية اختيار الطريقة المناسبة لطباعة أنابيب مستحضرات التجميل
قائمة مرجعية لاتخاذ القرار مخصصة للعلامات التجارية ومديري الإنتاج
تُضع القائمة المرجعية التالية الإطار المذكور أعلاه موضع التنفيذ. يرجى مراجعة كل بند من البنود الواردة فيها قبل إصدار أي طلب عرض أسعار أو تأكيد مواصفات الطباعة مع مورد الأنابيب أو الشركة المصنعة للآلة. وبالنسبة لفرق المشتريات التي تعمل على تقييم معدات إنتاج الأنابيب — بما في ذلك محطات الطباعة الأوفست والطباعة بالشاشة الحريرية المدمجة في خط إنتاج كامل — تنطبق نفس القائمة المرجعية عند تحديد قدرات الآلة.
الشكل 3 — التحقق من جودة الطباعة على خط الإنتاج. يجب أن تشمل كل دفعة من الأنابيب المطبوعة اختبار الالتصاق، وقياس كثافة اللون، والتحقق من دقة المحاذاة قبل التعبئة والختم. © Unsplash
الأخطاء الشائعة التي يجب تجنبها
تتكرر أنماط الفشل التالية في مشاريع طباعة الأنابيب التجميلية والصيدلانية بوتيرة كافية تجعلها تستحق الإشارة إليها صراحةً — ليس كتحذير عام، بل لأن لكل منها سببًا جذريًّا محددًا يمكن تجنبه.
نصائح حول إنشاء النماذج الأولية وأخذ العينات
تُعد عملية أخذ العينات في مرحلة التصميم هي المرحلة التي تظهر فيها أخطاء المواصفات وتصبح قابلة للتصحيح — بتكلفة تبلغ مئات الدولارات لكل تكرار، بدلاً من مئات الآلاف في مرحلة الإنتاج. ويؤدي اتباع نهج استراتيجي في أخذ العينات إلى تقليص الجدول الزمني للتطوير وتقليل عدد التكرارات اللازمة قبل الموافقة على الإنتاج.
الشكل 4 — لا يمكن التنازل عن أخذ عينات من النموذج الأولي على الأنبوب والركيزة الفعليين المستخدمين في الإنتاج. وتعد الموافقات البصرية على المسودات الرقمية دون وجود عينات مادية السبب الرئيسي للنزاعات المتعلقة بالألوان عند التسليم. © Unsplash
📘 المصطلحات الأساسية — طباعة أنابيب مستحضرات التجميل
- ABL (رقائق الألومنيوم العازلة)
- هيكل أنبوب متعدد الطبقات يجمع بين طبقات من البولي إيثيلين وطبقة عازلة من رقائق الألومنيوم. يوفر مقاومة ممتازة لتسرب الأكسجين والبخار — وهو المعيار المتبع في الأنابيب الصيدلانية ومستحضرات التجميل عالية الحساسية. يمكن الطباعة على الطبقة الخارجية من البولي إيثيلين باستخدام طرق الطباعة الأوفست أو الشاشة القياسية.
- المعالجة بالكورونا / اللهب
- معالجة مسبقة للسطح ترفع الطاقة السطحية (التي تُقاس بالشد السطحي، بوحدة mN/m) لأسطح أنابيب البولي إيثيلين، مما يتيح التصاق الحبر. وبدون هذه المعالجة، لا يمكن للحبر من الناحية الفيزيائية أن يلتصق بالبولي إيثيلين. الهدف: ≥36–38 mN/m. يتم التحقق من ذلك باستخدام أقلام اختبار «داين» أو قياس مقياس الشد السطحي.
- الطباعة الأوفست الجافة
- نوع الطباعة الأوفست المستخدم في أنابيب مستحضرات التجميل. ويستخدم لوحًا بارزًا مصنوعًا من الراتنج والمعالج بالأشعة فوق البنفسجية (وليس لوحًا ليثوغرافيًّا مسطحًا) ينقل الحبر عبر أسطوانة مغطاة ببطانية مطاطية إلى الأنبوب — وتُسمى هذه الطريقة “جافة” لعدم استخدام محلول الترطيب (الماء)، على عكس الطباعة الأوفست التجارية التي تُطبع على الأوراق.
- ΔE (دلتا إي)
- مقياس رقمي لاختلاف اللون بين عينتين في نظام الألوان CIE L*a*b*. يُعتبر ΔE ≤1.0 غير ملحوظ بالنسبة لمعظم المراقبين؛ ويُعتبر ΔE ≤2.0 المعيار الاحترافي للإنتاج فيما يتعلق بألوان العلامات التجارية؛ أما ΔE >4 فيُعتبر اختلافًا مرئيًا.
- MOQ (الحد الأدنى لكمية الطلب)
- الحد الأدنى لعدد الوحدات التي سينتجها المورد لكل طلب. بالنسبة للطباعة بالشاشة والطباعة الأوفست الأنبوبية، يتراوح الحد الأدنى المعتاد للطلب بين 5,000 و25,000 وحدة بسبب تكاليف إطفاء تكاليف القوالب. أما الطباعة الرقمية فلا توجد بها قيود هيكلية على الحد الأدنى للطلب.
- PBL (طبقة بلاستيكية عازلة)
- بديل لتقنية ABL يستخدم مادة EVOH (إيثيلين فينيل الكحول) كطبقة عازلة بدلاً من رقائق الألومنيوم. يوفر قابلية أفضل لإعادة التدوير وأداءً عازلاً مماثلاً في العديد من تطبيقات مستحضرات التجميل.
- RIP (معالج الصور النقطية)
- في الطباعة الرقمية الأنبوبية: البرنامج الذي يحول ملف التصميم إلى بيانات تشغيل فوهات الطباعة النافثة للحبر التي يمكن للآلة قراءتها، مع تطبيق ملفات تعريف إدارة الألوان وتدرج الألوان النصفية.
- TAC (التغطية الكلية للمساحة)
- الحد الأقصى لمجموع النسب المئوية لأحبار CMYK في أي نقطة على سطح الأنبوب. قد تؤدي القيم العالية لمؤشر TAC إلى بطء التجفيف، وانتقال الحبر، ومشاكل في المرونة في الأنابيب القابلة للضغط. وعادةً ما يقتصر هذا المؤشر على 260–300% في تطبيقات الأنابيب.
- التصلب بالأشعة فوق البنفسجية
- عملية تصلب بعد الطباعة تستخدم الأشعة فوق البنفسجية لتحويل الحبر السائل على الفور إلى طبقة صلبة ومتينة. وتُعد الأحبار المُعالجة بالأشعة فوق البنفسجية المعيار الصناعي لأنابيب مستحضرات التجميل — فهي تتصلب فورًا (مما يتيح الإنتاج بسرعة عالية)، وتنتج طبقات أكثر صلابة من الأحبار التي تعتمد على المذيبات، ولا تنبعث منها أي مركبات عضوية متطايرة.
تكييف عمليات الطباعة مع واقع الإنتاج لديك
يُعد اختيار الطريقة المناسبة لطباعة أنابيب مستحضرات التجميل في نهاية المطاف قرارًا يتعلق بالنظام — وليس تفضيلًا تقنيًّا. فالطريقة التي تحقق أقل معدل للعيوب، وأكثر استنساخًا اتساقًا لألوان العلامة التجارية، وأفضل عائد اقتصادي للوحدة بالنسبة لحجم الإنتاج الخاص بك، هي دائمًا الطريقة الصحيحة، بغض النظر عما يستخدمه المنافسون أو ما يوصي به الموردون دون معرفة الصيغة والمواد ومعايير الإنتاج الخاصة بك.
الخطوات العملية بسيطة وواضحة: يجب أولاً التأكد من توافق المواد والتركيبات الكيميائية، ومواءمة تعقيد التصميم مع قدرات الطريقة المستخدمة، وتحديد حجم الطريقة بناءً على الحجم السنوي الأقصى للإنتاج بدلاً من حجم الطلب عند الإطلاق، وطلب عينات مطبوعة فعليًا مصحوبة ببيانات القياس قبل الموافقة على الإنتاج، وتوثيق تفاوتات الألوان بمصطلحات قابلة للتحقق بواسطة الأجهزة.
بالنسبة لفرق العمليات التي تعمل على تقييم معدات طباعة الأنابيب — سواء كان ذلك من خلال دمج محطة طباعة أوفست أو طباعة شبكية قائمة بذاتها، أو إنشاء خط إنتاج آلي كامل للأنابيب — فإن نفس المعايير تنطبق على مواصفات الماكينة: فالتوافق في معدل الإنتاج، ودمج المعالجة المسبقة، وتوافق نظام المعالجة بالأشعة فوق البنفسجية، كلها أمور يجب التحقق من صحتها قبل الالتزام بالاستثمار، وليس بعده. شركة ميودا لآلات التغليف تقدم حلولاً متكاملة لخطوط إنتاج الأنابيب — بدءًا من البثق وصولاً إلى الطباعة والتزيين وتشكيل الرؤوس وتركيب الأغطية — مصممة خصيصًا لبيئات GMP في مجالي مستحضرات التجميل والأدوية، مع توفير استشارات فنية قبل البيع لمساعدة فرق الإنتاج على مواءمة مواصفات المعدات مع معايير الإنتاج الفعلية.
إذا تم اتباع طريقة الطباعة الصحيحة، فإن الأنبوب يصبح أحد الأصول الموثوقة للعلامة التجارية. أما إذا أخطأت في ذلك، فإنه يصبح مركز تكلفة متكررًا.















