

رحلة الابتكار في أنابيب معجون الأسنان: لماذا تهم الشركات المصنعة الحديثة
خذ أنبوب معجون أسنان. اضغط عليه. أغلقه. في غضون خمس ثوانٍ، تكون قد تفاعلت مع ثمرة 130 عامًا من علم المواد والهندسة الميكانيكية والتصميم الصناعي. ما يبدو أمراً روتينياً هو، في الواقع، أحد أكثر إنجازات التغليف دقة في تاريخ السلع الاستهلاكية — وبالنسبة للمصنعين والموزعين ومشتري الآلات العاملين في قطاعي مستحضرات التجميل والأدوية، فإن فهم هذا التطور ليس أمراً أكاديمياً فحسب، بل هو أمر بالغ الأهمية من الناحية التشغيلية.
بلغت قيمة سوق تغليف أنابيب مستحضرات التجميل العالمية 3.9 مليار دولار أمريكي في عام 2024 ومن المتوقع أن يصل إلى 7.8 مليار دولار أمريكي بحلول عام 2034, ، بمعدل نمو سنوي مركب يبلغ 7.2% (Global Market Insights، 2024). والشركات التي تستفيد من هذا النمو ليست تلك التي تمتلك أرخص المواد الخام — بل هي تلك التي تمتلك خطوط إنتاج قادرة على التبديل بين أنابيب ABL (رقائق الألومنيوم العازلة) والأنابيب البلاستيكية متعددة الطبقات، وتفي بمتطلبات التعقيم التي تفرضها إدارة الغذاء والدواء الأمريكية (FDA)، وتطبع علامات تجارية بجودة صور فوتوغرافية بمعدل يزيد عن 200 قطعة في الدقيقة.
يتتبع هذا الدليل المسار الكامل لتطور تصميم أنابيب معجون الأسنان على مدار 130 عامًا — بدءًا من أول أنابيب قابلة للطي مصنوعة من الرصاص والقصدير التي حلت محل البرطمانات الخزفية المشتركة، مرورًا بالإنجازات الثورية في مجال الأتمتة في منتصف القرن، والثورة البلاستيكية، والتحول نحو الاستدامة، وصولاً إلى خطوط الإنتاج في عام 2024 التي تعتمد على الذكاء الاصطناعي وتخضع للمراقبة عبر إنترنت الأشياء. في كل مرحلة، نربط السياق التاريخي بالآثار العملية على مشتري اليوم من آلات إنتاج الأنابيب المرنة.
“أنبوب معجون الأسنان ليس مجرد عبوة. إنه رمز لتاريخ التصنيع الحديث برمته — قصة تُروى من خلال طبقات من الألومنيوم والبولي إيثيلين والابتكار.”
الحقبة المبكرة (تسعينيات القرن التاسع عشر – عشرينيات القرن العشرين) — من مفهوم مختبري إلى حقيقة تجارية
أول أنابيب معجون الأسنان والإنجازات الرائدة في مجال العبوات القابلة للطي
يعود تاريخ الأنبوب القابل للطي نفسه إلى ما قبل ظهور معجون الأسنان بنصف قرن. ففي عام 1841، حصل الرسام الأمريكي جون جوف راند على براءة اختراع لأول أنبوب معدني قابل للطي — كان مصممًا في الأصل لحمل الطلاء الزيتي. كان المفهوم أنيقًا: أسطوانة معدنية رقيقة الجدران، مغلقة من أحد طرفيها ومفتوحة من الطرف الآخر، يمكن لفها لأعلى مع استهلاك محتواها. وقد تبنى الفنانون هذه الفكرة على الفور. ولافت ذلك انتباه مصنعي المنتجات الصيدلانية ومنتجات العناية الشخصية.
في عام 1892، طبيب أسنان مقيم في ولاية كونيتيكت الدكتور واشنطن شيفيلد قام بتكييف مفهوم أنبوب الطلاء الذي ابتكره الفنان ليلائم معجون الأسنان على وجه التحديد، مما أدى إلى ابتكار ما يعترف به معظم مؤرخي طب الأسنان اليوم باعتباره أول أنبوب حقيقي لمعجون الأسنان. وسافر ابنه، الدكتور لوسيوس شيفيلد، إلى باريس لدراسة الأنابيب التي يستخدمها الفنانون، وعاد ومعه نموذج التصميم، وبدأت العائلة في إنتاج معجون الأسنان للدكتور شيفيلد في أنابيب قابلة للانكماش. ثم حذت شركة كولجيت حذوها بإطلاق أنبوبها القابل للانكماش في عام 1896، وبحلول أوائل القرن العشرين، كانت حقبة مشاركة البرطمان المشترك لمسحوق الأسنان تقترب من نهايتها.
الأنابيب المعدنية القابلة للطي باعتبارها الابتكار الأصلي
كانت أول أنابيب معجون الأسنان التجارية تُصنع من سبيكة من الرصاص والقصدير, ، مع إضافة الكادميوم أحيانًا. وكان الرصاص هو الخيار المفضل نظرًا لكونه شديد الليونة (مما يسمح بضغط الأنبوب ليحتفظ بشكله المشوه دون أن يعود إلى شكله الأصلي)، ورخيصًا عند إنتاجه بكميات كبيرة، ومقاومًا للتآكل الناتج عن تركيبات معجون الأسنان ذات الحموضة الخفيفة التي كانت سائدة في تلك الحقبة. ومع ذلك، مع تحسن الفهم العلمي لسمية المعادن الثقيلة خلال أوائل القرن العشرين، تزايد القلق بشأن تسرب الرصاص إلى المنتج — وهو قلق دفع الصناعة في نهاية المطاف إلى استخدام الألومنيوم، ثم البلاستيك في النهاية.
كيف ساهمت المواد المحتوية على الرصاص في تشكيل تطور الأنابيب في بداياتها
كانت ليونة الرصاص أكبر ميزة له وأكبر عيبه في آن واحد. فقد سمحت باللف اليدوي والإغلاق اليدوي — وهو أمر بالغ الأهمية في عصر ما قبل تعبئة الأنابيب الآلية — لكنها كانت تعني أيضًا أن الأنابيب قد تتشقق إذا تم تعبئتها تحت الضغط، وأن أي ملامسة متبقية للتركيبة لجدار المعدن قد تؤدي إلى تلوث. اضطر المصنعون الأوائل إلى طلاء الجزء الداخلي من الأنابيب بالشيلاك أو مواد طلاء أخرى لإنشاء حاجز بين جدار الرصاص ومعجون الأسنان. وقد أثبتت هذه الفكرة البدائية القائمة على الطبقات المتعددة — أي فصل المنتج عن الحاوية — أنها كانت رؤية استشرافية بشكل لافت. الحديثة تقنية البثق المشترك متعدد الطبقات هي، في جوهرها، نفس الفكرة التي تم تنفيذها بدقة استثنائية.
التحديات التي واجهت الصناعة في العصر ما قبل الصناعي
عمليات الإنتاج اليدوية وقيود مراقبة الجودة
كانت جميع الأنابيب في أواخر القرن التاسع عشر تُصنع يدويًّا فعليًّا. كان العمال يلفون الصفائح المعدنية حول مغزل، ويلحمون الوصلة، ويختمون الكتف، ويقومون بتجعيد الطرف المفتوح بعد التعبئة — كل ذلك يدويًّا. وكانت مراقبة الجودة تعتمد على المهارة الحرفية الفردية أكثر من اعتمادها على عملية منهجية. كان سمك الجدار يختلف من أنبوب لآخر. وكانت سلامة الختم تعتمد على مهارة العامل الفردية في أي يوم معين. وكانت معدلات العيوب التي تتراوح بين 5 و10% تُعتبر طبيعية. ومع حجم إنتاج يبلغ بضعة آلاف من الوحدات أسبوعيًا، كان ذلك مقبولًا من الناحية الاقتصادية. ولكن مع تزايد الطلب، أصبح هذا الأمر غير مقبول.
العوائق المتعلقة بالتكلفة التي حالت دون انتشار المنتج على نطاق واسع
في تسعينيات القرن التاسع عشر، كانت علبة مسحوق الأسنان السائب تكلف تقريبًا نفس سعر أنبوب معجون الأسنان، لكن الأنبوب كان يُباع بسعر أعلى بكثير بسبب العمالة الماهرة والمواد المعدنية المطلوبة. واستمرت أسر الطبقة العاملة إلى حد كبير في استخدام المسحوق أو المستحضرات المصنوعة منزليًّا حتى فترة متأخرة من عشرينيات القرن العشرين. ولم يصبح أنبوب معجون الأسنان منتجًا جماهيريًّا حقيقيًّا إلا عندما بدأت الابتكارات في المواد والأتمتة الصناعية الناشئة في خفض تكلفة الوحدة بشكل كبير — وهو نمط تكرر مع الألومنيوم في الخمسينيات والبولي بروبيلين في الثمانينيات.
المشكلة التي حلتها هذه الابتكارات المبكرة
القضاء على أوجه القصور في تخزين معجون الأسنان في العبوات الزجاجية
قبل ظهور الأنبوب القابل للطي، كان معجون الأسنان — أو بالأحرى، مسحوق الأسنان وكريم الأسنان — يُباع في برطمانات خزفية أو زجاجية. وكان العديد من أفراد الأسرة يغمسون فرشاة أسنانهم مباشرةً في وعاء مشترك، وهي ممارسة لم تكن غير صحية فحسب، بل كانت تعرض المنتج أيضًا للهواء والرطوبة والتلوث الميكروبي مع كل استخدام. وكان المنتج يتلف بسرعة. وكانت العوامل التنظيفية الفعالة تفقد فعاليتها في غضون أسابيع من فتح العبوة. وقد حل الأنبوب القابل للانكماش هذه المشكلات الثلاث في آن واحد: التوزيع الفردي، والإغلاق المحكم بين الاستخدامات، والحماية من التلوث الجوي.
تحسين النظافة الصحية للمنتجات وتسهيل وصول المستهلكين إليها
وقد ثبت أن الحجة الصحية المؤيدة للأنبوب — عدم وجود تلامس مع الأسطح المشتركة، وعدم انتقال التلوث عبر الهواء — كانت أقوى أداة تسويقية له في أوائل القرن العشرين. بدأ أطباء الأسنان في التوصية باستخدام معجون الأسنان المعبأ في أنابيب، وقام الجيش الأمريكي بإدراج معجون الأسنان المعبأ في أنابيب ضمن حزم حصص الإعاشة للجنود خلال الحرب العالمية الأولى، مما عرّف ملايين الرجال على شكل الأنبوب القابل للطي ورسخ مكانته كآلية توزيع صحية وحديثة وموثوقة لمنتجات العناية بالفم في جميع أنحاء العالم.
التحول في منتصف القرن (ثلاثينيات — ستينيات القرن العشرين) — الابتكار في المواد والإنتاج الضخم
التحول من المركبات المعدنية إلى المركبات البلاستيكية
نبذة عن الأنابيب المصنوعة من الألومنيوم المصفح ومزاياها
بحلول ثلاثينيات القرن العشرين، أصبح الألومنيوم في متناول اليد بدرجة كافية ليحل محل سبيكة الرصاص والقصدير في صناعة الأنابيب. وقدمت أنابيب الألومنيوم النقي تطورًا بالغ الأهمية: فهي غير سامة، وأخف وزنًا، والأهم من ذلك — يمكن طلاؤها داخليًّا بطلاءات مخصصة للاستخدام الغذائي توفر حاجزًا كيميائيًّا حقيقيًّا دون المخاطر السمية المرتبطة بالرصاص. وأصبحت الأنابيب المصنوعة من الألومنيوم الشكل السائد لمعجون الأسنان والكريمات الصيدلانية وألوان الرسامين حتى منتصف القرن العشرين.
كما أثبتت الخصائص الميكانيكية للألمنيوم تفوقها في الاستخدامات الاستهلاكية. فعلى عكس الرصاص، الذي قد يتشقق جراء الثني المتكرر عند نفس النقطة، يتصلب الألمنيوم بفعل التشكيل بشكل أكثر سلاسة. فيمكن ضغط الأنابيب ودرفلتها وإعادة ضغطها عدة مرات قبل أن تظهر عليها علامات الإجهاد الهيكلي. وقد أدى ذلك إلى إطالة العمر الافتراضي للمنتج — وهو عامل مهم في ظل ضيق الميزانيات المنزلية خلال فترة الكساد الاقتصادي. وهذه المزايا نفسها للألمنيوم هي التي تدفع العودة إلى استخدام الأنابيب الألومنيوم في الوقت الحاضر, ، والتي أصبحت تُنظر إليها الآن من منظور الاستدامة بدلاً من المنظور الاقتصادي.
التجارب المبكرة في مجال البلاستيك والعقبات التي واجهت التصنيع
شهدت أواخر الأربعينيات والخمسينيات من القرن الماضي أول التجارب الجادة على مواد الأنابيب البلاستيكية، ولا سيما البولي إيثيلين (PE)، الذي تم تسويقه خلال الحرب العالمية الثانية. وكانت الأنابيب المصنوعة من البولي إيثيلين في بداياتها واعدةً، لكنها كانت متفاوتة الجودة. كانت هذه المادة أكثر ليونة من المعدن، مما أتاح تحسين الراحة الاستخدامية للمستهلك، لكن معدات البثق المبكرة كانت تفتقر إلى الدقة اللازمة لإنتاج أنابيب ذات سماكة جدار موحدة. وكانت النقاط الرقيقة تتسبب في تعطل مبكر؛ بينما كانت النقاط السميكة تؤدي إلى إهدار المواد وزيادة التكلفة. كان لابد أن تلحق تكنولوجيا التصنيع بركب علم المواد — وقد حدث ذلك بالفعل خلال العقدين التاليين.
إنجازات رائدة في مجال التصنيع الآلي
تطور تكنولوجيا بثق الأنابيب
كان الإنجاز الصناعي الأكثر تأثيرًا في منتصف القرن العشرين في مجال إنتاج الأنابيب هو الإنتاج المستمر عملية البثق باللولب. في حين كان إنتاج الأنابيب المعدنية في السابق ينطوي على خطوات تشكيل منفصلة تعتمد على الدُفعات، فإن عملية بثق البلاستيك أتاحت الإنتاج المستمر: حيث تُغذى حبيبات البوليمر الخام في أحد طرفي أسطوانة مُسخَّنة، ثم تُذوب وتُضغط بواسطة لولب دوار، وتُدفع عبر قالب دقيق في الطرف الآخر لإنتاج أنبوب مستمر بقطر وسماكة جدار محددين. ثم يتم تبريد الأنبوب في حمام مائي، وتقطيعه إلى أطوال محددة، ونقله إلى معدات التوجيه والتعبئة في المراحل اللاحقة.
بحلول منتصف الخمسينيات من القرن الماضي، كانت خطوط البثق الآلية تنتج الأنابيب البلاستيكية بمعدلات تفوق تمامًا أي إنتاج يمكن تحقيقه من خلال تشكيل المعادن يدويًّا. فما كان يتطلب في السابق 20 عاملاً ماهراً لإنتاجه أصبح الآن يمكن تحقيقه بواسطة 3 إلى 4 مشغلي آلات. وانخفضت تكلفة الوحدة بأكثر من 60% على مدى عقد من الزمن، مما جعل أنبوب معجون الأسنان في النهاية في متناول كل شريحة دخل في الأسواق الصناعية.
كيف ساهمت الأتمتة في خفض تكاليف الإنتاج وزيادة الإنتاج
كان إدخال آلات التعبئة والختم الآلية للأنابيب في خمسينيات وستينيات القرن الماضي ذا أهمية مماثلة. ففي السابق، كانت الأنابيب تُعبَّأ يدويًّا — وهي عملية بطيئة وفوضوية وغير متسقة. أما آلات التعبئة الآلية، فقد أصبحت قادرة على تعبئة معجون الأسنان بكميات دقيقة في مئات الأنابيب في الدقيقة الواحدة، ثم ثني أطرافها أو ختمها بالحرارة، وتفريغ المنتج النهائي على سير ناقل في عملية مستمرة. وهذا هو السلف المباشر للآلات الحديثة آلات تعبئة وإغلاق الأنابيب التي تستخدمها شركات تصنيع مستحضرات التجميل والأدوية في الوقت الحاضر.
حلول توسيع الأسواق وزيادة الطلب الاستهلاكي
تلبية الطلب المتزايد من أسواق الاستهلاك في فترة ما بعد الحرب
أدى الازدهار الاقتصادي الذي أعقب الحرب العالمية الثانية إلى طفرة هائلة في السلع الاستهلاكية في جميع أنحاء أمريكا الشمالية وأوروبا الغربية واليابان. نما استهلاك معجون الأسنان بمعدلات سنوية تجاوزت العشرة في المائة خلال أواخر الأربعينيات والخمسينيات من القرن الماضي، مدفوعًا بارتفاع الدخل، والإعلانات المكثفة، والانتشار الواسع لمعجون الأسنان الذي يحتوي على الفلورايد بعد إجراء دراسات سريرية بارزة أثبتت فعاليته في الوقاية من تسوس الأسنان. واجه مصنعو أنابيب معجون الأسنان تحديًا غير مسبوق في التوسع — فقد كان الطلب ينمو بوتيرة أسرع من قدرة المصانع على التوسع. لم تكن الأتمتة خيارًا اختياريًّا؛ بل كانت مسألة بقاء.
توحيد مقاسات الأنابيب وآليات التوزيع
نشأت عن الضرورة الإنتاجية في منتصف القرن الماضي واحدة من أكثر الإرث استمرارية في صناعة الأنابيب: توحيد المقاسات. فقد طالب تجار التجزئة، الذين كانت مساحة الرفوف لديهم محدودة وذات قيمة متزايدة، بإمكانية التنبؤ بأبعاد العبوات. واتفق المصنعون على نطاق صغير نسبيًا من أقطار الأنابيب القياسية (عادةً 22 مم، و28 مم، و35 مم، و42 مم) وفئات الطول، مما أتاح استخدام أدوات مشتركة، ومكونات خطوط تعبئة قابلة للتبديل، وعروض بيع بالتجزئة أكثر كفاءة. ولا تزال البنية التحتية للتوحيد القياسي هذه تمثل العمود الفقري للصناعة الحديثة تصميم خط إنتاج الأنابيب اليوم.
📹 شاهد: عملية تصنيع أنابيب مستحضرات التجميل — خطوة بخطوة
شرح تفصيلي كامل لعملية إنتاج الأنابيب التجميلية المبثوقة الحديثة، بدءًا من الحبيبات الخام وصولًا إلى العبوات النهائية.
العصر الحديث (السبعينيات – العقد الأول من القرن الحادي والعشرين) — هيمنة البلاستيك والتصميم العملي
ثورة البولي بروبيلين والبولي إيثيلين
لماذا أصبحت المواد البلاستيكية المعيار السائد في الصناعة
بحلول أوائل السبعينيات من القرن الماضي، كان البولي بروبيلين (PP) والبولي إيثيلين منخفض الكثافة (LDPE) قد حلا فعليًّا محل الألومنيوم باعتبارهما المادة الأساسية في صناعة أنابيب معجون الأسنان ومستحضرات التجميل في معظم أنحاء العالم. وكانت المزايا الاقتصادية مقنعة: حيث تبلغ تكلفة المواد الخام البلاستيكية جزءًا ضئيلًا من تكلفة الألومنيوم على أساس كل وحدة، ويمكن إنتاج الأنابيب البلاستيكية بسرعات أعلى مع انخفاض أعطال المعدات، والأهم من ذلك — أنه يمكن تلوين البلاستيك وطباعته ووضع العلامات التجارية عليه مباشرةً بطرق لا تتوفر في الأنابيب المصنوعة من الألومنيوم دون الحاجة إلى خطوات تصفيح إضافية.
كما كان سلوك المستهلكين أحد العوامل التي دفعت هذا التحول. فقد كان من الممكن تصميم الأنابيب البلاستيكية بحيث تقف في وضع مستقيم (على أغطيةها)، وهو ما لم تكن الأنابيب المصنوعة من الألومنيوم قادرة على تحقيقه بشكل موثوق. كما احتفظ البلاستيك بشكله بعد الضغط دون أن يتعرض للتجعد المعدني الذي يرتبط بالألومنيوم. وفي سوق يتأثر بشكل متزايد بوجود المنتج على الرفوف وجماليات المتجر، كانت مرونة التصميم التي يتمتع بها البلاستيك عاملاً حاسماً.
المزايا من حيث التكلفة والمتانة وحفظ المنتج
يتميز كل من LDPE وMDPE (البولي إيثيلين متوسط الكثافة) بمزيج من الخصائص التي ثبت أنها مناسبة بشكل شبه مثالي لتغليف معجون الأسنان: الخمول الكيميائي تجاه مركبات الفلوريد والمواد الكاشطة، والمرونة عبر نطاق واسع من درجات الحرارة (مما يعني أن الأنابيب المشحونة إلى الأسواق الاستوائية لم تتشقق في الصيف، وأن تلك الموجهة إلى الأسواق الاسكندنافية لم تصبح هشة في الشتاء)، وخصائص حاجزة كافية لمنع دخول الرطوبة طوال مدة الصلاحية النموذجية لمعجون الأسنان الاستهلاكي التي تتراوح بين 18 و24 شهراً. بالنسبة لمعظم الاستخدامات، كان البولي إيثيلين منخفض الكثافة (LDPE) أحادي الطبقة “جيدًا بما يكفي” — وكان هذا هو السؤال المحوري الذي تم الطعن فيه لاحقًا بسبب متطلبات الجودة الصيدلانية التي تتطلب أداءً عازلًا أعلى بكثير.
تقنيات التصنيع المتطورة وتحسينات الجودة
ابتكارات في مجال القولبة بالحقن والهندسة الدقيقة
شهدت السبعينيات والثمانينيات من القرن الماضي إدخال تقنية القولبة بالحقن في صناعة الأنابيب — ليس لجسم الأنبوب نفسه، بل لمكونات الكتف والغطاء. وأتاحت الأكتاف المصنوعة بالقولبة بالحقن الحصول على هندسة دقيقة للخيوط، وميزات تثبت التلاعب، والاتساق في الأبعاد المطلوب لخطوط تغليف الأغطية الآلية التي تعمل بسرعات عالية. فالخيوط غير المتناسقة على كتف الأنبوب لا تخيب آمال المستهلك فحسب — بل تؤدي أيضًا إلى انحشار آلة التغطية، وتسبب توقف خطوط الإنتاج، وتؤدي إلى خسائر كبيرة في الإنتاجية. وقد قضى القولبة بالحقن على هذا التباين ومكّن من تحقيق سرعات إنتاج لم تكن ممكنة باستخدام طرق التصنيع السابقة.
تطبيق أنظمة التعبئة والختم ووضع الأغطية الآلية
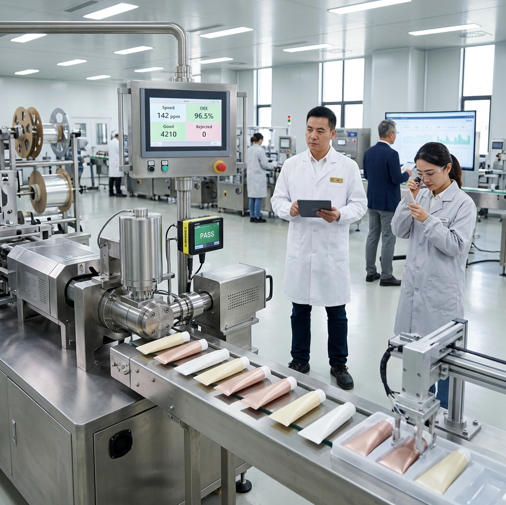
شهدت أواخر الثمانينيات والتسعينيات دمج عمليات التعبئة والختم ووضع الأغطية في خطوط إنتاج آلية مستمرة بالكامل — وهي أنظمة تدخل فيها الأنابيب الفارغة من أحد طرفيها، وتخرج منها الأنابيب النهائية المختومة والمغطاة والمُرمزة من الطرف الآخر، مع تدخل بشري ضئيل للغاية. وبحلول أوائل العقد الأول من القرن الحادي والعشرين، كانت خطوط الإنتاج عالية الأداء تحقق معدلات إنتاج تتراوح بين 300 و500 أنبوب في الدقيقة، مع وجود أنظمة إحصائية لمراقبة العمليات تراقب وزن الحشو وسلامة الختم وعزم دوران الغطاء في الوقت الفعلي. وقد انخفضت معدلات العيوب التي كانت تتراوح بين 5 و10% في عصر الصناعة اليدوية في تسعينيات القرن التاسع عشر إلى أقل من 1% في البيئات الآلية المُحسّنة — وهو تحسن في الجودة بمقدار 10 أضعاف مدفوع بالكامل بتقدم تكنولوجيا التصنيع.
معالجة المشكلات التي يواجهها المستهلكون من خلال التصميم
أشكال أنابيب مريحة وتصميم محسّن للمقبض
مع تحسن دقة تصنيع البلاستيك، لم يعد المصممون مقيدين بأشكال الأنابيب الأسطوانية البحتة. وشهدت التسعينيات ظهور الأنابيب ذات المقطع العرضي البيضاوي — وهي أكثر استواءً وأوسع من الأنابيب الدائرية، وأسهل في الإمساك بها بيد واحدة، وأكثر كفاءة في الضغط عليها حتى تفرغ تقريبًا. كما وفرت الأنابيب البيضاوية مساحة سطح أكبر قابلة للطباعة على الجوانب المسطحة، مما سمح بطباعة رسومات العلامة التجارية بتفاصيل أكبر ونصوص تنظيمية ثنائية اللغة دون الحاجة إلى استخدام أحجام خطوط تتطلب عدسة مكبرة. وقد أصبح هذا التطور المريح، المدفوع بأبحاث المستهلكين والممكن بفضل تقنية بثق البلاستيك، معيارًا قياسيًا في كل من أنابيب معجون الأسنان وكريمات التجميل.
ابتكارات في أغطية القابلة للقلب وموزعات الضخ من أجل الراحة
كما شهدت التسعينيات ظهور الأغطية القابلة للقلب كميزة توفر الراحة للمستهلك. فبدلاً من فك الغطاء بيد واحدة (وهو أمر صعب بشكل خاص عند إمساك فرشاة الأسنان باليد الأخرى)، أصبح من الممكن فتح الأغطية القابلة للقلب بحركة بسيطة من الإبهام. إن الهندسة الكامنة وراء الغطاء القابل للقلب الموثوق به — متانة المفصلة عبر آلاف دورات الفتح/الإغلاق، وقوة إغلاق كافية لمنع الفتح العرضي داخل حقيبة السفر، وقطر ثابت لفتحة التوزيع — هي أكثر تعقيدًا بكثير مما تبدو عليه. وقد تم حل هذه التحديات من خلال التصميم التكراري لقوالب الحقن واختيار المواد، مما أدى في النهاية إلى كسب ولاء المستهلكين، وجعل الأغطية القابلة للطي سمة دائمة في فئة معجون الأسنان الفاخر.
ثورة الاستدامة (من العقد الأول من القرن الحادي والعشرين حتى الآن) — حلول التصنيع المراعية للبيئة
صعود المواد القابلة لإعادة التدوير والقابلة للتحلل البيولوجي
عودة الأنابيب الألومنيوم بفضل قابليتها الفائقة لإعادة التدوير
في تحول لافت للنظر، عاد الألمنيوم — المادة التي حلت محلها البلاستيك في سبعينيات القرن الماضي — ليحقق عودة تجارية قوية في العقدين الثاني والعشرين من القرن الحادي والعشرين، مدفوعًا هذه المرة بمعايير الاستدامة وليس التكلفة. يمكن إعادة تدوير الألمنيوم إلى ما لا نهاية دون أن تتدهور خصائصه المادية، مما يجعله المادة الوحيدة المستخدمة في صناعة الأنابيب التي يمكنها حقًّا الادعاء بأنها تدعم الاقتصاد الدائري. وفقًا لـ WRAP (برنامج العمل المعني بالنفايات والموارد), ، تستعيد الأنابيب الألومنيومية التي يتم إعادة تدويرها من خلال برامج الجمع من أمام المنازل القياسية عمليًا كامل قيمتها المادية — وهو ادعاء لا يمكن للرقائق البلاستيكية متعددة الطبقات أن تضاهيه بأي حال من الأحوال.
عادت علامات تجارية مثل «إيسوب» و«لا مير» والعديد من الشركات الأوروبية الرائدة في صناعة الأدوية إلى استخدام الأنابيب الألومنيومية، وذلك تحديدًا للوفاء بالتزامات الاستدامة المؤسسية وتلبية طلب المستهلكين على عبوات أولية قابلة لإعادة التدوير بشكل حقيقي. وهذا ليس مجرد اتجاه محدود النطاق؛; بحلول عام 2025، التزمت حوالي 70% من العلامات التجارية لمستحضرات التجميل باستخدام عبوات قابلة لإعادة التدوير أو قابلة لإعادة الاستخدام (تحليل سوق عبوات مستحضرات التجميل، 2024).
تطوير بدائل للأنابيب مصنوعة من مواد نباتية وقابلة للتحلل
بالتوازي مع عودة الألومنيوم إلى الساحة، يعمل علماء المواد على تطوير مواد جديدة تمامًا للأنابيب ذات أصل حيوي. فقد تم بنجاح صياغة حمض البوليلاكتيك (PLA) — وهو بوليمر قابل للتحلل الحيوي مشتق من نشا الذرة أو قصب السكر أو الخيزران — في شكل هياكل أنابيب مرنة متوافقة مع نطاقات الأس الهيدروجيني (pH) واللزوجة الخاصة بمستحضرات التجميل. ورغم أن أنابيب PLA تكلف حالياً ما بين 20 و35% أكثر من أنابيب البولي إيثيلين (PE) التقليدية، فإن الفجوة آخذة في التضييق مع زيادة حجم الإنتاج ونضوج تكنولوجيا المعالجة. أطلقت العديد من العلامات التجارية الأوروبية لمستحضرات التجميل منتجات في أنابيب PLA كإصدارات محدودة، مستخدمةً هذا الشكل لاختبار استعداد المستهلكين لدفع سعر أعلى مقابل عبوات قابلة للتحلل معتمدة — وتبدو النتائج الأولية إيجابية.
الحد من الأثر البيئي في عملية الإنتاج
عمليات التصنيع الموفرة للطاقة والحد من النفايات
حققت معدات تصنيع الأنابيب المرنة الحديثة تقدمًا كبيرًا في مجال كفاءة الطاقة. تستهلك أنظمة محركات سيرفو في خطوط البثق الحديثة طاقة أقل بنسبة 20–30% مقارنةً بالأنظمة الهيدروليكية المماثلة أو أنظمة محركات التيار المتردد القديمة، لأن محركات السيرفو لا تستهلك سوى طاقة تتناسب مع الحمل الفعلي — فهي لا تهدر الطاقة في الحفاظ على الضغط عندما تكون الآلة في دورة منخفضة الطلب. تم تصميم الجيل الحالي من معدات البثق لشركة Miyoda Packaging Machinery خصيصًا بمناطق تسخين مُحسَّنة من حيث استهلاك الطاقة ودوائر تبريد ذات حلقة مغلقة، مما يقلل من استهلاك الكهرباء والمياه مقارنةً بالآلات من الجيل السابق التي تعمل بنفس معدلات الإنتاج.
تقنيات الحفاظ على المياه في إنتاج الأنابيب
يُعد الماء عنصرًا أساسيًّا في عملية بثق الأنابيب — حيث يُحدد حمام الماء المبرد الذي يعمل على تصلب الأنبوب المبثوق فور خروجه من القالب الأبعاد النهائية للأنبوب وجودة سطحه. وكانت أنظمة التبريد التقليدية ذات الحلقة المفتوحة تتطلب تغذية مستمرة بالمياه العذبة، كما كانت تنتج مياه صرف ساخنة تحتاج إلى معالجة قبل تصريفها. أما دوائر التبريد الحديثة ذات الحلقة المغلقة، فهي تعيد تدوير الماء وتبريده داخليًّا، مما يقلل عادةً من استهلاك الماء بنسبة 60–80% مقارنةً بالأنظمة المفتوحة القديمة. وفي المناطق الصناعية التي تعاني من نقص المياه في آسيا والشرق الأوسط، لا يمثل هذا التخفيض مجرد مسؤولية بيئية فحسب — بل أصبح بشكل متزايد متطلبًا تنظيميًّا للحصول على تراخيص المنشآت الجديدة.
الالتزام باللوائح التنظيمية وتلبية توقعات المستهلكين
التعامل مع اللوائح العالمية المتعلقة بالتغليف ومعايير الاستدامة
شهدت البيئة التنظيمية الخاصة بالتغليف — ولا سيما التغليف البلاستيكي — تشديدًا كبيرًا منذ عام 2019. إن توجيه الاتحاد الأوروبي بشأن المواد البلاستيكية ذات الاستخدام الواحد، وأمر تقييد استخدام البلاستيك الصيني (الذي تم تحديثه في عام 2023)، ومختلف برامج «المسؤولية الموسعة للمنتج» (EPR) على مستوى الولايات الأمريكية، تعمل مجتمعةً على إعادة تشكيل ما يُعد قابلاً للتطبيق تجاريًا في مجال إنتاج الأنابيب المرنة. وتتعامل الشركات المصنعة التي استثمرت مبكرًا في معدات مرنة قادرة على معالجة أنواع متعددة من المواد — مثل البولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين منخفض الكثافة المعاد تدويره، والألومنيوم المصفح، والبدائل ذات الأساس الحيوي — مع هذه التغييرات من موقع قوة. أما الشركات التي حُصرت في خطوط إنتاج تعتمد على مادة واحدة، فهي تواجه تكاليف باهظة لتعديل معداتها أو استبدالها. وأصبح فهم خارطة الطريق التنظيمية الآن عنصرًا أساسيًا في قرارات الاستثمار في المعدات.
كيف تساعد الأنابيب الصديقة للبيئة في التغلب على التحديات المتعلقة بسمعة العلامة التجارية
أظهر استطلاع أجرته شركة «نيلسن» عام 2023 أن 73% من المستهلكين العالميين أفادوا بأنهم سيغيرون بالتأكيد أو على الأرجح عاداتهم الشرائية للحد من الأثر البيئي. وبالنسبة لعلامات مستحضرات التجميل والعناية بالفم، فإن هذا يترجم مباشرة إلى ضغوط على المبيعات: حيث تعمل متاجر التجزئة مثل «Whole Foods» و«Boots» و«Sephora» بنشاط على سحب المنتجات التي لا تستطيع إثبات استدامة عبواتها من الرفوف. وتحظى العلامات التجارية التي تتعاون مع الشركات المصنعة التي تدير خطوط إنتاج حديثة ومرنة للأنابيب — قادرة على إنتاج أنابيب من مادة HDPE أحادية المادة، وأنابيب تحتوي على مادة PCR، ورقائق الألومنيوم العازلة على نفس المعدات — بمزايا ملموسة في مساحة الرفوف مقارنة بالمنافسين الذين ما زالوا يعملون ببنية تحتية إنتاجية تعود إلى عام 2005.
تقنيات التصنيع الحالية (2020–2024) — ما يحتاج المشترون إلى معرفته
أحدث معدات إنتاج الأنابيب المرنة
تقنية البثق المشترك متعدد الطبقات لتحسين خصائص الحاجز
يُعدّ التطور التقني الأهم في مجال إنتاج الأنابيب المرنة خلال العقد الماضي هو الانتشار الواسع للتسويق التجاري لـ البثق المشترك متعدد الطبقات — وهي عملية يتم فيها بثق بوليمرين مختلفين أو أكثر في آن واحد عبر قالب واحد لإنتاج جسم أنبوبي يتكون من طبقات وظيفية متميزة. والتكوين الأكثر شيوعًا في التطبيقات الصيدلانية ومستحضرات التجميل الفاخرة هو الهيكل المكون من 5 طبقات: PE / راتنج ربط / EVOH / راتنج ربط / PE. وهنا، يُعدّ مادة EVOH (بوليمر مشترك من الإيثيلين والفينيل الكحول) هي طبقة الحاجز — وهي مادة تتميز بمعدلات نفاذية للأكسجين أقل بـ 1,000 مرة من مادة LDPE وحدها — بينما تعمل راتنجات الربط على ربط طبقات البولي إيثيلين (PE) وEVOH غير المتوافقتين كيميائيًا. والنتيجة هي أنبوب يبدو وكأنه أنبوب بلاستيكي بسيط من حيث الشكل والملمس، ولكنه يتمتع بخصائص حاجزة تقترب من تلك التي تتمتع بها رقائق الألومنيوم.
تدعم منصة بثق الأنابيب من شركة «ميودا لآلات التغليف» تكوينات تتراوح من طبقة واحدة إلى ست طبقات، مع تحكم في القطر باستخدام الليزر يحافظ على دقة سماكة الجدار في حدود ±0.02 مم — وهو أمر بالغ الأهمية لضمان أداء توزيع متسق وحجم تعبئة دقيق في التطبيقات الصيدلانية. وتترجم سرعات الإنتاج التي تتراوح بين 10 و15 مترًا في الدقيقة إلى إنتاج عشرات الآلاف من أجسام الأنابيب الجاهزة في كل نوبة إنتاج.
أنظمة التوزيع الدقيقة وآليات الختم المتطورة
تستخدم أنظمة تعبئة الأنابيب وختمها الحديثة تقنية الختم بالموجات فوق الصوتية أو بالفك الساخن، والتي تنتج إغلاقات طرفية محكمة الإحكام تتجاوز قوة ختمها باستمرار قوة الشد لجسم الأنبوب نفسه — مما يعني أن الأنبوب سينشق قبل أن يفشل الختم الذي تم تشكيله بشكل صحيح. يحظى الختم بالموجات فوق الصوتية بتقدير خاص في التطبيقات الصيدلانية لأنه لا يولد أي تلوث جسيمي (على عكس التجعيد الميكانيكي، الذي يمكن أن يؤدي إلى تساقط جزيئات الألومنيوم في منطقة المنتج) ويخلق ختمًا يمكن اختبار سلامته على الخط باستخدام طرق فرق الضغط. تبلغ دقة وزن التعبئة في آلات التعبئة ذات المكبس التي تعمل بمحرك مؤازر بشكل روتيني ±0.5% من كمية التعبئة المستهدفة — مما يعني أن أنبوب معجون الأسنان سعة 100 جرام يتم تعبئته بكمية تتراوح بين 99.5 جرام و100.5 جرام في كل دورة، طوال اليوم، كل يوم.
💡 نظرة ثاقبة على القطاع
قامت إحدى كبرى شركات تصنيع الأنابيب الصيدلانية في جنوب شرق آسيا بتحديث خط التعبئة لديها باستخدام آلات تعبئة تعمل بمكبس مؤازر في عام 2022. وانخفض تباين وزن التعبئة من ±2.1% إلى ±0.4%، مما أدى إلى التخلص من ما يقدر بـ 340,000 وحدة مرفوضة بسبب نقص التعبئة سنويًّا، وخفض تكاليف الفاقد من المنتج بنحو $86,000 سنويًّا — مما أدى إلى استرداد تكلفة تحديث المعدات في أقل من 14 شهرًا.
إمكانيات التخصيص للتطبيقات الصيدلانية والتجميلية
إنتاج الأنابيب المعقمة لتلبية متطلبات التعبئة والتغليف الصيدلانية
تخضع عبوات الأنابيب اللينة للأدوية لإطار امتثال يختلف جذريًّا عن إطار امتثال عبوات مستحضرات التجميل. يجب أن تستوفي المستحضرات الدوائية الموضعية في الولايات المتحدة متطلبات ممارسات التصنيع الجيدة (cGMP) الواردة في اللائحة 21 CFR الجزء 211 الصادرة عن إدارة الغذاء والدواء (FDA)؛ أما في أوروبا، فإن الملحق 1 من ممارسات التصنيع الجيدة للاتحاد الأوروبي (EU GMP) ينظم تصنيع المستحضرات الصيدلانية المعقمة. يجب إنتاج الأنابيب المخصصة للمراهم العينية، والمستحضرات الجلدية التي تصرف بوصفة طبية، أو منتجات العناية بالجروح في بيئات غرف نظيفة مصنفة، مع توثيق كامل للدُفعات، وإجراءات تنظيف وتعقيم مُثبتة الصلاحية، وشهادات للمواد تثبت خلوها من المواد القابلة للاستخلاص والتسرب المحظورة. ولا يقتصر الأمر هنا على مجرد اختيار المعدات فحسب — بل يتطلب نظام جودة متكاملًا يحيط بخط الإنتاج. ويحتاج المصنعون الراغبون في دخول سوق تغليف المستحضرات الصيدلانية إلى موردي معدات يفهمون هذا السياق ويستطيعون توفير وثائق التحقق (بروتوكولات IQ/OQ/PQ) التي يطلبها مدققو المستحضرات الصيدلانية.
خيارات الطباعة الزخرفية ووضع العلامات التجارية لمنتجات مستحضرات التجميل
على الصعيد التجميلي، بلغت إمكانيات تزيين الأنابيب درجة استثنائية من الدقة. يمكن للأنابيب المصفحة المطبوعة مسبقًا — حيث تُطبق الرسومات على لوحات مصفحة مسطحة عبر الطباعة بالحفر الدوار أو الطباعة الأوفست قبل تشكيل الأنبوب — تحقيق جودة صورة فوتوغرافية تصل إلى 8 ألوان بالإضافة إلى تأثيرات خاصة (الختم المعدني الساخن، والورنيش غير اللامع الناعم الملمس، والطباعة بتأثير الأشعة فوق البنفسجية). أما بالنسبة للأنابيب المبثوقة، فيمكن لأنظمة الطباعة بالشاشة الحريرية والطباعة الأوفست المدمجة في خط الإنتاج تطبيق 4–6 ألوان بدقة محاذاة تبلغ ±0.2 مم. مجموعة منتجات شركة «ميودا» لآلات التغليف وتشمل طابعات الشاشة الحريرية وأنظمة الختم بالحرارة المصممة للتكامل المباشر مع خطوط البثق ووضع الرؤوس، مما يتيح الإنتاج في مرحلة واحدة بدءًا من الراتينج الخام وصولاً إلى جسم الأنبوب المزين والمزود برأس وغطاء في مسار عمل متواصل واحد.
اختيار الآلات المناسبة لاحتياجاتك الإنتاجية
الاعتبارات المتعلقة بالقدرة الإنتاجية وحسابات العائد على الاستثمار للشركات المصنعة
السؤال الأساسي المتعلق بالقدرة الإنتاجية لأي مصنع أنابيب هو: ما هو الحجم الشهري الذي يبرر الاستثمار في معدات مخصصة؟ والمعيار العام في هذا القطاع هو أن المصنعين الذين ينتجون أكثر من 100,000 وحدة شهريًّا الاستفادة من معدات إنتاج مخصصة. أما عند ما دون هذا الحد، فإن التصنيع التعاقدي أو ترتيبات تقاسم وقت التشغيل عادةً ما توفر جدوى اقتصادية أفضل. ومع ذلك، فإن ظهور أنظمة البثق المعيارية والقابلة للتوسع — بما في ذلك المعدات المصممة لإنتاج ما يزيد عن 50,000 وحدة شهريًّا مع وحدات سعة إضافية — يعمل على خفض هذا الحد الأدنى، مما يجعل الإنتاج المخصص في متناول نطاق أوسع من الشركات المصنعة المتخصصة الأصغر حجمًا التي تخدم صيدليات تركيب المستحضرات الصيدلانية، وعلامات مستحضرات التجميل الطبيعية، وغيرها من الأسواق المتخصصة.
خيارات قابلية التوسع من الإنتاج بكميات صغيرة إلى الإنتاج بكميات كبيرة
تتجه بنية المعدات الحديثة بشكل متزايد نحو النمطية. فيمكن للشركة المصنعة التي تبدأ بخط بثق واحد ينتج 30,000 أنبوب يوميًا أن تضيف رأس بثق ثانيًا، أو محطة تشكيل إضافية، أو مسار تعبئة ثانيًا مع نمو قاعدة عملائها — دون الحاجة إلى شراء آلة جديدة بالكامل. تمثل هذه القابلية للتوسع المعياري تحولًا جوهريًّا عن خطوط الإنتاج المتجانسة التي كانت سائدة في الثمانينيات والتسعينيات، حيث كان توسيع السعة يعني شراء خط إنتاج كامل ثانٍ. وبالنسبة للموزعين وتجار الآلات، أصبحت القدرة على تقديم مسارات ترقية معيارية بشكل متزايد نقطة بيع رئيسية تميز موردي المعدات في الأسواق التنافسية.

الابتكارات الرئيسية التي غيرت وجه الصناعة — نظرة عامة على التسلسل الزمني
| العصر / السنة | الابتكار | التأثير |
|---|---|---|
| 1841 | جون جوف راند يسجل براءة اختراع لأنبوب معدني قابل للطي | مفهوم أساسي لجميع عبوات الأنابيب |
| 1892 | الدكتور واشنطن شيفيلد — أول أنبوب معجون أسنان | ثورة في مجال النظافة الصحية في تقديم خدمات العناية بالفم |
| الثلاثينيات والأربعينيات | يحل الألومنيوم محل سبيكة الرصاص والقصدير | مواد أنابيب غير سامة؛ ظهور طلاءات عازلة مطلية بالورنيش |
| الخمسينيات | إطلاق خطوط البثق اللولبي المستمر وخطوط التعبئة الآلية | انخفاض تكلفة الوحدة إلى 60%؛ وتحقيق الوصول إلى السوق الشامل |
| السبعينيات | الأنابيب البلاستيكية المصنوعة من البولي إيثيلين المنخفض الكثافة (LDPE) والبولي بروبيلين (PP) تحل محل الألومنيوم | مرونة التصميم؛ تصميم الأنبوب القائم؛ العلامة التجارية الملونة |
| الثمانينيات والتسعينيات | أكتاف مصبوبة بالحقن؛ أغطية قابلة للفتح؛ أنابيب بيضاوية الشكل | بيئة العمل الملائمة للمستهلك؛ عملية تغليف آلية بمعدل يزيد عن 300 أنبوب في الدقيقة |
| العقد الأول من القرن الحادي والعشرين | طرح منتج البثق المشترك متعدد الطبقات من مادة EVOH في الأسواق | حاجز من النوع الصيدلاني في أنبوب بلاستيكي؛ مدة صلاحية أطول |
| العقد الأول من القرن الحادي والعشرين | توافق مواد تفاعل البوليميراز المتسلسل (PCR)؛ عودة الألمنيوم إلى الساحة؛ تجارب PLA | تصبح الاستدامة عاملاً مميزاً على الصعيد التجاري |
| 2020–2024 | الصيانة التنبؤية القائمة على الذكاء الاصطناعي؛ خطوط الإنتاج المدعومة بتقنية إنترنت الأشياء؛ أنابيب قابلة لإعادة التدوير مصنوعة من مادة واحدة | التكامل مع «الصناعة 4.0»؛ أتمتة الامتثال للوائح التنظيمية |
لحظات فارقة في تصميم وتصنيع الأنابيب
لا يمثل كل عقد في هذا المسار الزمني مجرد مادة جديدة أو آلة أسرع فحسب، بل إعادة تصور جذرية لما يمكن أن تقدمه العبوات الأنبوبية للمصنع والعلامة التجارية والمستهلك النهائي. فقد حلت العبوة الأنبوبية التي ظهرت عام 1892 مشكلة تتعلق بالنظافة. وحل خط البثق الذي ظهر في الخمسينيات مشكلة اقتصادية. أما الأنبوب المصنوع من مادة EVOH في العقد الأول من القرن الحادي والعشرين، فقد حل مشكلة الحاجز الصيدلاني. ويحل خط الإنتاج المدعوم بتقنية إنترنت الأشياء (IoT) في العقد الثاني من القرن الحادي والعشرين مشكلة الذكاء التشغيلي — حيث يمنح مديري المصانع رؤية في الوقت الفعلي لأداء المعدات، واحتياجات الصيانة التنبؤية، وبيانات اتجاهات الجودة التي لم تكن متاحة للأجيال السابقة من المصنعين.
معالم بارزة في علم المواد
أدى التحول إلى استخدام البلاستيك في سبعينيات القرن الماضي إلى تحويل أنبوب معجون الأسنان من منتج فاخر إلى منتج في متناول الجميع. كما أن إدخال تقنية الحواجز المتعددة والمعالجة المتوافقة مع المواد المعاد تدويرها (PCR) في العقد الأول من القرن الحادي والعشرين أنقذها من أن تصبح عبئًا بيئيًا. ولم يتطلب كلا الانتقالين مواد جديدة فحسب، بل أيضًا معدات تصنيع جديدة قادرة على معالجة تلك المواد على نطاق تجاري، بجودة ثابتة وتكلفة اقتصادية مقبولة. والنمط ثابت: علم المواد يقود الطريق، ومعدات التصنيع تتبعه — عادةً في غضون عقد من الزمن. والنتيجة المترتبة على مشتري الآلات واضحة: يجب أن تكون المعدات التي تشتريها اليوم قادرة على معالجة ليس فقط المواد التي تستخدمها الآن، بل والمواد التي تدفع الضغوط التنظيمية والمتعلقة بالاستدامة السوق نحوها خلال السنوات الخمس إلى العشر القادمة.
التطورات في عمليات التصنيع
أدى إدخال تقنية البثق المستمر إلى القضاء على التباين بين الدفعات من خلال إنشاء تدفق إنتاجي واحد متواصل تُراقبه أجهزة استشعار مدمجة في خط الإنتاج، بدلاً من الاعتماد على الفحص في نهاية العملية. وقد أدت مراقبة الجودة في الوقت الفعلي — التي بدأت أولاً عبر مستشعرات الوزن والمقاييس الميكانيكية، ثم عبر أنظمة القياس بالليزر، والآن عبر كاميرات أنظمة الرؤية المقترنة بخوارزميات التعلم الآلي — إلى تقليص حلقة التغذية الراجعة بين ظهور العيب واكتشافه بشكل تدريجي. في خط إنتاج حديث ومُحسّن، يمكن اكتشاف انحراف في سماكة الجدار بمقدار ±0.03 مم وتشخيصه وتصحيحه في أقل من 60 ثانية دون إيقاف الخط. في عام 1960، لم يكن من الممكن اكتشاف هذا العيب نفسه إلا بعد مراجعة إنتاج اليوم خلال فحص الجودة في نهاية الوردية. دمج الذكاء الاصطناعي وإنترنت الأشياء من أجل الصيانة الاستباقية ويوسع هذا المبدأ نطاقه من الجودة ليشمل حالة المعدات — باستخدام بيانات أجهزة الاستشعار للتنبؤ بفشل المكونات قبل أن يتسبب ذلك في توقف غير مخطط له، حيث تشير الدراسات إلى أن الصيانة التنبؤية يمكن أن تقلل من فترات التوقف غير المخطط لها بنسبة تتراوح بين 30 و50% في بيئات التصنيع الآلية.
كيف يعود هذا التطور بالفائدة على الشركات المصنعة والموزعين المعاصرين
تحسين كفاءة الإنتاج وتحقيق التوازن الأمثل في التكاليف
الحد من هدر المواد من خلال تقنيات التصنيع المتطورة
تنشأ نفايات المواد في إنتاج الأنابيب من أربعة مصادر رئيسية: نفايات بدء التشغيل/إيقاف التشغيل أثناء انتقالات خط الإنتاج، ونفايات القص الناتجة عن قطع الأنابيب، والنفايات المرتبطة بالعيوب، والنفايات الناتجة عن التعبئة الزائدة. تعالج أنظمة البثق والقطع الحديثة التي يتم التحكم فيها بواسطة محركات سيرفو هذه المصادر الأربعة جميعها. تقوم أنظمة إدارة الوصفات بتخزين معلمات العملية المُحسّنة لكل منتج، مما يتيح عمليات بدء سريعة ومتسقة مع الحد الأدنى من الخردة الناتجة عن التجربة والخطأ. تحافظ أنظمة القطع الدقيقة التي تعمل بمحركات مؤازرة على تفاوت طول الأنابيب في حدود ±0.5 مم، مما يلغي تجاوز القطع الذي كان يحدث في الأنظمة الميكانيكية القديمة. تعمل عملية الاستبعاد الآلي للعيوب على إزالة الأنابيب غير المطابقة للمواصفات قبل أن تستهلك مواد التعبئة والتغليف. تعمل آلات التعبئة ذات المكبس المؤازر على القضاء على التعبئة الزائدة المنهجية التي كان المصنعون يدمجونها تقليديًا كإجراء احترازي ضد شكاوى نقص التعبئة. وبشكل إجمالي، يمكن لخط إنتاج حديث مُحسّن جيدًا يعمل بإنتاج 50 مليون أنبوب سنويًّا أن يقلل من هدر المواد من 5% (وهو المعدل المعتاد للمعدات القديمة) إلى أقل من 2% — وهو ما يمثل توفيرًا يعادل 1.5 مليون أنبوب من المواد الخام سنويًّا.
زيادة الإنتاج دون المساس بمعايير الجودة
إن التسوية التاريخية بين السرعة والجودة — “يمكنك أن تكون أسرع، أو أن تكون أفضل، لكن لا يمكنك أن تكون كليهما” — قد تم تفكيكها تدريجيًا بفضل الأتمتة. وعندما يتم إجراء مراقبة الجودة بواسطة أنظمة الرؤية التي تقيّم 100% من المخرجات بسرعة الإنتاج، بدلاً من البشر الذين يقومون بفحص عينة كل 30 وحدة، لا يكون هناك تنازل بين السرعة والجودة. يمكن للآلة أن تعمل بأقصى طاقتها الميكانيكية، وتواكب مراقبة الجودة هذه السرعة. تقوم الشركات المصنعة التي تستخدم أنظمة الأنابيب المصفحة من Miyoda Packaging Machinery في خطوط إنتاجها بتشغيل إنتاج أنابيب ABL بسرعة 25 مترًا في الدقيقة — أي ما يعادل 15,000 أنبوب صغير في الساعة — بمعدلات عيوب أقل من 2%. وهذا لا يمثل تنازلاً بين السرعة والجودة؛ بل هو تحقيق متزامن لكليهما.
تلبية متطلبات السوق في مجال الاستدامة والابتكار
تحديد موقع منتجاتك بشكل تنافسي في الأسواق التي تراعي البيئة
لم تعد الاستدامة في مجال التغليف مجرد ادعاء تسويقي — بل أصبحت مؤهلاً قابلاً للتحقق منه في سلسلة التوريد. تطلب كبرى شركات البيع بالتجزئة والعلامات التجارية الاستهلاكية من موردي التغليف لديها أدلة موثقة على محتوى المواد القابلة لإعادة التدوير، ونسب المواد المعاد تدويرها (PCR)، وبيانات البصمة الكربونية لعملية التصنيع. ويفوز بالمقاولات المصنعون الذين تمتلك معداتهم القدرة على إنتاج أنابيب HDPE أحادية المادة معتمدة، أو أنابيب ذات محتوى PCR مُثبت، أو أنابيب مغلفة بالألمنيوم — والذين يمكنهم توثيق عملية الإنتاج بمسارات البيانات التي تتطلبها عمليات تدقيق تجار التجزئة — في حين لا يستطيع المنافسون الذين يمتلكون خطوط إنتاج قديمة أحادية المادة وغير موثقة الوصول إلى هذه الفرص.
الاستفادة من الأسعار المميزة لحلول التغليف المستدامة
كشفت دراسة استقصائية أجرتها شركة «ديلويت» عام 2023 حول استدامة المستهلكين أن 61% من المشاركين في الاستطلاع على مستوى العالم مستعدون لدفع المزيد مقابل منتج ذي عبوة مستدامة. وبين المستهلكين الذين تتراوح أعمارهم بين 18 و34 عامًا في فئات مستحضرات التجميل الفاخرة، ترتفع هذه النسبة إلى 74%. وبالنسبة لمصنعي الأنابيب، فإن هذا يمثل حجة حقيقية تتعلق بمرونة الأسعار: فالأنابيب المصنوعة من مادة LDPE المعاد تدويرها (PCR) المعتمدة أو مادة PLA النباتية، والتي تم التحقق من صحتها من قبل هيئات اعتماد مستقلة تابعة لأطراف ثالثة مثل برنامج شهادة WRAP, ، يمكن أن تحقق هذه المواد علاوات سعرية تتراوح بين 15 و30% مقارنةً بنظيراتها البلاستيكية التقليدية — وهي علاوات تكفي بسهولة لتغطية التكلفة الإضافية المتواضعة للمواد مع زيادة هامش الربح الإجمالي في الوقت نفسه.
ضمان استمرارية استثماراتك في مجال التصنيع على المدى الطويل
اختيار المعدات التي تتوافق مع اتجاهات الأسواق الناشئة
إن القرار الأكثر تكلفة فيما يتعلق بالمعدات ليس هو الآلة التي تشتريها — بل هو الآلة التي تشتريها ثم تصبح عتيقة بعد خمس سنوات، لأن التغييرات التنظيمية أو التحولات في المواد جعلت تصميمها المحدد غير قادر على تلبية المتطلبات الجديدة. لذلك، يجب أن يعطي اختيار المعدات الأولوية لمرونة المواد (هل يمكنها معالجة البولي إيثيلين منخفض الكثافة التقليدي، والبولي إيثيلين منخفض الكثافة المعاد تدويره، والرقائق المركبة ABL، والبولي لاكتيد (PLA) دون تعديلات ميكانيكية كبيرة؟)، وإمكانية ترقية البرامج (هل يمكن لتحديثات البرامج الثابتة إضافة قدرات جديدة لمراقبة الجودة دون استبدال الأجهزة؟)، ونمطية المكونات (هل يمكن توسيع الطاقة الإنتاجية بإضافة وحدات بدلاً من استبدال الخط بأكمله؟). وتُعد هذه المعايير بشكل متزايد العوامل التمييزية الرئيسية بين موردي الآلات في تقييمات المشترين التنافسية.
إدخال عنصر المرونة في خطوط الإنتاج لتلبية احتياجات تطبيقات المنتجات المتعددة
لن تكون الشركات الأكثر ربحية في مجال تصنيع الأنابيب خلال العقد القادم هي تلك التي تتخصص في فئة منتجات واحدة — بل ستكون تلك التي يمكن لخطوط إنتاجها أن تنتج معجون الأسنان، والكريمات الجلدية، وبلسم العناية بالشعر، والمراهم الصيدلانية من نفس منصة المعدات، مع التبديل بين المنتجات في غضون 30 دقيقة بدلاً من إعادة تجهيز المعدات التي تستغرق يومًا كاملاً. تتطلب هذه المرونة الاستثمار في أدوات التغيير السريع، وأنظمة إدارة الوصفات، والتوافق الواسع النطاق مع المواد — وكلها متوفرة في الجيل الحالي من المعدات، ولكن يجب تحديدها والتحقق من صحتها بشكل صريح أثناء شراء المعدات.
اختيار معدات تصنيع الأنابيب المرنة المناسبة — دليل المشتري
الميزات الأساسية التي يجب تقييمها في آلات إنتاج الأنابيب الحديثة
| معيار التقييم | الحد الأدنى المقبول | الأفضل في فئته |
|---|---|---|
| سرعة الإنتاج (ABL) | 15 م/دقيقة | 25+ متر/دقيقة |
| نطاق القطر | 16–50 ملم | 12.7–60 ملم |
| دقة سماكة الجدار | ±0.05 مم | ±0.02 مم (تحكم بالليزر) |
| توافق المواد | LDPE/HDPE فقط | LDPE، HDPE، PP، EVOH، ABL، PCR، PLA |
| تكوين الطبقات | 1–3 طبقات | 1–6 طبقات مع حاجز EVOH |
| نظام مراقبة الجودة | الأخذ اليدوي للعينات | نظام الرؤية المدمج 100% + التحكم في القطر بالليزر |
| وقت التبديل | <60 دقيقة | أقل من 30 دقيقة من خلال إدارة الوصفات |
| معدل العيوب | <5% | <2% |
| استهلاك الطاقة | <50 كيلوواط من القدرة المركبة | 30 كيلوواط مع تحسين نظام السيرفو |
| إنترنت الأشياء / المراقبة عن بُعد | اختياري / بتكلفة إضافية | وحدة تحكم منطقية قابلة للبرمجة (PLC) قياسية مزودة بقدرة اتصال عبر شبكة إيثرنت |
تقييم الموردين والاعتبارات المتعلقة بالشراكة
متطلبات الدعم الفني والتدريب لتشغيل المعدات
إن شراء آلة إنتاج الأنابيب ليس مجرد عملية شراء سلعة — بل هو علاقة تشغيلية مع المورد تمتد من 15 إلى 20 عامًا. ولذلك، فإن جودة الدعم الفني بعد البيع لا تقل أهمية عن مواصفات الآلة نفسها. قم بتقييم الموردين بناءً على ضمانات وقت الاستجابة (ما مدى سرعة استجابة الخبير الفني لمكالمة الطوارئ؟)، والقدرة على التشخيص عن بُعد (هل يمكنهم الوصول إلى بيانات الآلة عن بُعد لتشخيص المشكلات دون الحاجة إلى زيارة ميدانية؟)، وشمولية حزمة التدريب الأولي التي يقدمونها. تدريب للمشغلين لمدة 2–3 أيام وتدريب على الصيانة لمدة 2–3 أيام، كما تقدمه شركة ميودا لآلات التغليف, ، يُعد هذا الحد الأدنى معيارًا صناعيًّا؛ وأي شيء أقل من ذلك ينبغي أن يثير تساؤلات حول التزام المورد بخدمات ما بعد البيع.
الضمان والصيانة وتوافر قطع الغيار
يُعد توفر قطع الغيار العامل الأكثر تجاهلًا في حسابات التكلفة الإجمالية للملكية. فالآلة التي قد تكون ممتازة من جميع النواحي تتحول إلى مجرد قطعة زينة باهظة الثمن إذا تعذر الحصول على المكونات القابلة للاستهلاك — مثل أذرع الإحكام، وشفرات القطع، ووحدات محركات السيرفو — في غضون 48 ساعة من حدوث العطل. اسأل الموردين بشكل محدد عن سياسة تخزين قطع الغيار لديهم، وما إذا كان يمكن الحصول على المكونات الحيوية من عدة موزعين، وما إذا كانوا يلتزمون بتوفير قطع الغيار لفترة دنيا محددة (أفضل الممارسات في الصناعة هي 15 عامًا أو أكثر). إن توفر المكونات القياسية من العلامات التجارية العالمية المعترف بها — أنظمة السيرفو من باناسونيك، ووحدات التحكم المنطقية القابلة للبرمجة (PLC) من ميتسوبيشي، والأنظمة الهوائية من AirTAC — في مواصفات الآلة ليس مجرد مؤشر على الجودة؛ بل هو قرار يتعلق بإدارة مخاطر توريد قطع الغيار.
تحليل العائد على الاستثمار وتخطيط الاستثمار
حساب فترات الاسترداد بناءً على حجم الإنتاج
📊 مثال توضيحي لحساب العائد على الاستثمار — خط إنتاج الأنابيب المصفحة ABL
• الإنتاج السنوي: 50 مليون أنبوب
• الإيرادات لكل أنبوب (شركة ABL للأدوية): $0.18
• الإيرادات السنوية: $9,000,000
• خفض تكاليف المواد والعمالة مقارنةً بالخط القديم: حوالي $420,000 سنويًّا
• الوفورات الناتجة عن تقليل العيوب: ~$120,000 سنويًّا
• توفير الطاقة: حوالي $24,000 سنويًّا
الفترة التقديرية لاسترداد التكلفة: 18–28 شهراً بالنسبة لاستثمار المعدات
فهم التكاليف التشغيلية وتحسينات هامش الربح
ينبغي أن تأخذ نمذجة التكاليف التشغيلية لمعدات الأنابيب في الاعتبار خمس فئات: الطاقة (تمثل عادةً ما بين 8 و12% من التكلفة التشغيلية)، العمالة (15–25%)، والمواد (50–65%)، والصيانة (5–10%)، والتكاليف العامة/الاستهلاك (8–15%). أكبر عامل يمكن للمصنعين الاستفادة منه لتحسين الهامش هو المواد — لأن المواد تمثل أيضًا أكبر بند من بنود التكلفة. يؤدي تقليل هدر المواد من 5% إلى 2% في خط إنتاج يستهلك $3M من المواد الخام سنويًّا إلى توفير $90,000 — وهو مبلغ يفوق فاتورة الطاقة السنوية لمعظم عمليات إنتاج الأنابيب. ولهذا السبب، فإن التحكم الدقيق في عملية البثق، والقطع الدقيق، ورفض العيوب آليًّا، تحقق عائدًا أسرع على الاستثمار مقارنة بأي ميزة أخرى للمعدات.

دراسات حالة صناعية — قصص نجاح في تطور صناعة الأنابيب
تغليف المستحضرات الصيدلانية: الامتثال لمعايير التعقيم والسلامة
كيف حققت الشركات المصنعة الامتثال لمعايير إدارة الغذاء والدواء الأمريكية (FDA) من خلال تحديث معداتها
كانت شركة متوسطة الحجم متخصصة في تغليف المستحضرات الصيدلانية، ومقرها في جنوب شرق آسيا، تنتج أنابيب للأدوية الموضعية للتصدير إلى الأسواق الأمريكية والأوروبية باستخدام معدات تعود إلى منتصف التسعينيات. وقد كشفت عملية التفتيش التي أجرتها إدارة الغذاء والدواء الأمريكية (FDA) في عام 2021 عن ثلاثة مخاوف جوهرية: عدم كفاية وثائق وزن التعبئة (سجلات يدوية فقط)، وعدم كفاية اختبار سلامة الختم (اعتمادًا على أخذ العينات بدلاً من استخدام نظام 100% المدمج في خط الإنتاج)، وعدم وجود إجراءات تنظيف معتمدة بين عمليات تغيير المنتجات. وبدلاً من مواجهة احتمال فرض حالة «تنبيه الاستيراد»، استثمرت الشركة في ترقية كاملة لخط الإنتاج، شملت إدخال آلات تعبئة بمكبس مؤازَر مزودة بتسجيل آلي للوزن، واختبار سلامة الختم بالموجات فوق الصوتية 100%، ورؤوس تعبئة متوافقة مع نظام التنظيف في الموقع (CIP). وأظهر التفتيش المعاد في عام 2022 أن المشكلات الثلاث قد تم حلها جميعًا. والأهم من ذلك، تحسنت كفاءة خط الإنتاج من 73% OEE (الكفاءة الإجمالية للمعدات) إلى 89% OEE — مما أدى إلى استرداد التكلفة الرأسمالية للتحديث في غضون 22 شهرًا من خلال مكاسب الإنتاجية وحدها.
خفض معدلات التلوث وتحسين مدة صلاحية المنتج
تحولت إحدى الشركات الأوروبية المصنعة لمنتجات الأمراض الجلدية من استخدام أنابيب الألومنيوم المطلية بطبقة داخلية من الورنيش القائم على المذيبات إلى أنابيب بلاستيكية مكونة من 5 طبقات من مادة EVOH مصنوعة بتقنية البثق المشترك، وذلك لمجموعتها من المضادات الحيوية الموضعية التي تصرف بوصفة طبية. أدت طبقة الحاجز EVOH في الأنبوب المكون من 5 طبقات إلى تقليل نفاذية الأكسجين إلى أقل من 0.1 سم مكعب/م²/يوم — وهو ما يكفي لإلغاء خطوة تطهير النيتروجين التي كانت مطلوبة سابقًا قبل إغلاق الأنبوب. وقد أدى ذلك إلى تبسيط عملية التعبئة، وخفض تكاليف استهلاك الغاز بمقدار 180,000 يورو سنويًا، والأهم من ذلك — من منظور جودة المستحضرات الصيدلانية — إلى التخلص من متغير (نقاء النيتروجين ومدة التطهير) كان قد تم تحديده كمصدر محتمل لتباين مدة الصلاحية من دفعة إلى أخرى في دراسات الاستقرار التي أجرتها الشركة. وبالتالي، تم تمديد مدة الصلاحية الموضحة على ملصق المنتج من 24 شهرًا إلى 30 شهرًا، مما أدى إلى تحسين الجدوى الاقتصادية للمخزون عبر سلسلة التوزيع بأكملها.
الابتكار في صناعة مستحضرات التجميل: الاستدامة كميزة تنافسية
العلامات التجارية التي استطاعت الاستحواذ على حصة سوقية بفضل اعتمادها للعبوات الصديقة للبيئة
عندما قامت شركة «كولجيت-بالموليف» بجعل تصميم أنبوب معجون الأسنان القابل لإعادة التدوير مفتوح المصدر في عام 2019 — حيث شاركت التكنولوجيا مجانًا مع المنافسين في خطوة تعاونية صناعية لافتة — أشارت بذلك إلى أن تكنولوجيا الأنابيب المستدامة قد انتقلت من كونها عامل تمييز إلى توقع أساسي. وحققت العلامات التجارية التي سارعت إلى اعتماد أنابيب مصنوعة من مادة واحدة هي البولي إيثيلين عالي الكثافة (HDPE) (والقابلة لإعادة التدوير في برامج جمع النفايات المنزلية القياسية) مزايا فورية في عرض منتجاتها على الرفوف لدى تجار التجزئة الذين يستخدمون بطاقات تقييم الاستدامة. وأفادت علامة تجارية بريطانية لمعجون الأسنان الطبيعي، انتقلت إلى استخدام أنابيب معتمدة مصنوعة من مادة واحدة في عام 2020، بزيادة بنسبة 34% في عدد المنتجات المعروضة في متاجر الأغذية الصحية المستقلة خلال 18 شهراً — وهو ما يُعزى مباشرةً إلى استيفائها لمتطلبات الاستدامة التي يفرضها تجار التجزئة، والتي أدت إلى استبعاد المنافسين الذين يستخدمون الأنابيب التقليدية من قائمة الخيارات.
ردود فعل المستهلكين تجاه التغليف المستدام ومؤشرات الولاء للعلامة التجارية
أظهرت استطلاعات ما بعد الشراء التي أجرتها إحدى العلامات التجارية الأوروبية الفاخرة للعناية بالبشرة، عقب انتقالها من استخدام أنابيب LDPE التقليدية إلى أنابيب LDPE المعاد تدويرها (PCR) المعتمدة وفقًا لمعيار 50%، تحسّنًا بمقدار 22% في درجات الرضا عن التغليف وتحسّنًا بمقدار 14% في مؤشرات الثقة بالعلامة التجارية — على الرغم من أن المظهر الخارجي للأنبوب الموجه للمستهلك لم يتغير فعليًّا. كان رمز الشهادة والرسائل المتعلقة بالاستدامة الموضحة على العبوة كافيين لتغيير التصور. ارتفعت معدلات إعادة الشراء بنسبة 9% خلال الـ 12 شهراً التي أعقبت التحول. وتم استرداد التكلفة الإضافية لمواد البولي إيثيلين منخفض الكثافة (LDPE) المعاد تدويره (PCR) (حوالي 0.008 يورو لكل أنبوب) بأكثر من 5 أضعاف من خلال تحسن معدلات إعادة الشراء وحده.
وجهات نظر الموزعين: توسيع نطاق العمليات وزيادة الربحية
كيف ساهم الاستثمار في المعدات في تعزيز خدمات الموزعين
قام موزع لمعدات التعبئة والتغليف يخدم منطقة الشرق الأوسط وشمال أفريقيا بتوسيع نطاق خدماته في عام 2022 من خلال إقامة شراكة مع شركة مصنعة لخطوط البثق والتعبئة المعيارية للأنابيب. ومن خلال تقديم خدمة تركيب متكاملة جاهزة للاستخدام للعملاء — تشمل توريد الآلات، والتشغيل، وتدريب المشغلين، وعقد خدمة لمدة 24 شهراً — انتقل الموزع من نموذج بيع المعدات القائم على المعاملات إلى نموذج الإيرادات المتكررة. وقد حققت إيرادات عقود الخدمة من 14 عملية تركيب خلال العامين الأولين هامش ربح يعادل مبيعات 3 وحدات إضافية من المعدات سنويًا، مما أدى إلى تحسن كبير في ربحية الأعمال واستقرارها مقارنةً بالنموذج السابق الذي كان يقتصر على بيع المعدات فقط.
بناء علاقات طويلة الأمد مع العملاء من خلال ضمان الجودة
الموزعون القادرون على تقديم خبرة فنية حقيقية — لا تقتصر على تسليم المعدات فحسب، بل تشمل الاستشارات المتعلقة بتحسين العمليات، وتوجيهات الامتثال للوائح التنظيمية، وتطوير مهارات المشغلين — هم من يبنون علاقات مع العملاء قادرة على الصمود في وجه ضغوط الأسعار التنافسية من البدائل الأقل تكلفة. في سوق آلات تصنيع الأنابيب، حيث يمثل خط الإنتاج التزامًا تشغيليًّا يمتد من 10 إلى 20 عامًا، يُظهر المشترون باستمرار استعدادهم لدفع سعر أعلى للموردين الذين يثقون في قدرتهم على دعمهم طوال تلك الفترة بأكملها. ويُعد الاستثمار في القدرات التقنية اللازمة لتقديم هذا الدعم هو الاستثمار الذي يحقق أعلى عائد يمكن للموزع القيام به.
الاتجاهات المستقبلية في مجال معجون الأسنان وتغليفات الأنابيب المرنة (2025 وما بعدها)
التقنيات الناشئة في الأفق
تغليف ذكي مزود بنظام تتبع مدمج ومؤشرات للجرعة
لم يعد التكامل بين الإلكترونيات المرنة وتغليف الأنابيب مجرد خيال علمي. تعمل العديد من برامج البحث والتطوير في الاتحاد الأوروبي واليابان على تطوير ملصقات NFC (الاتصال قريب المدى) التي يمكن دمجها في أكتاف الأنابيب أثناء عملية التعبئة، مما يتيح تتبع سلسلة التوريد (مكافحة التزوير، ومراقبة سلسلة التبريد)، وتفاعل المستهلك (المسح الضوئي للاطلاع على مصادر المكونات، وتعليمات إعادة التدوير)، وفي السياق الصيدلاني، تتبع الجرعات. تخيل أنبوب كريم طبي بوصفة طبية يمسجل كل مرة يتم فتحه فيها، مما يمكّن الصيدلي من التحقق من التزام المريض بالعلاج — وهي ميزة ذات قيمة خاصة في بروتوكولات العلاج طويلة الأمد لحالات مثل الصدفية أو الأكزيما. يُعد التحدي التصنيعي المتمثل في دمج الأجزاء الإلكترونية الدقيقة في إنتاج الأنابيب ذات الإنتاجية العالية تحديًا كبيرًا، لكن الفرصة التجارية كبيرة بما يكفي لدرجة أن العديد من العلامات التجارية الكبرى تنفذ بالفعل برامج تجريبية.
تطبيقات تكنولوجيا النانو لتحسين خصائص الحاجز
تجري حالياً أبحاث حول مواد الحاجز النانوية المركبة — التي تتوزع فيها صفائح الطين أو رقائق الجرافين ذات الحجم النانوي داخل مصفوفة بوليمرية لخلق مسارات انتشار متعرجة لجزيئات الغاز — باعتبارها بديلاً محتملاً لمادة EVOH في هياكل الأنابيب متعددة الطبقات. وتكمن الجاذبية في أن الأنبوب أحادي الطبقة المصنوع من المركب النانوي يمكن أن يضاهي أداء حاجز الأكسجين الذي يوفره الأنبوب المكون من 5 طبقات من مادة EVOH المصنوعة بالبثق المشترك، مع انخفاض تعقيد الإنتاج وتكلفته. ولا يزال التطبيق التجاري بعيدًا بمدة تتراوح بين 3 و7 سنوات بالنسبة لمعظم الاستخدامات، لكن على الشركات المصنعة التي تختار معدات البثق الجديدة اليوم أن تتأكد من أن المنصة متوافقة نظريًّا مع المواد المركبة النانوية — التي تتطلب درجات حرارة معالجة وهندسة لولبية تختلف قليلاً عن البوليمرات التقليدية.
توقعات الاستدامة والتغييرات التنظيمية
اللوائح العالمية المتوقعة بشأن المواد البلاستيكية والتغليفات ذات الاستخدام الواحد
من المتوقع أن تسفر مفاوضات معاهدة الأمم المتحدة العالمية بشأن البلاستيك (التي لا تزال جارية حتى عام 2024) عن التزامات دولية ملزمة بشأن قابلية إعادة تدوير العبوات البلاستيكية ونسبة المحتوى المعاد تدويره بحلول عام 2026. وتقوم الدول الأعضاء في الاتحاد الأوروبي بالفعل بتنفيذ برامج «المسؤولية الموسعة للمنتج» التي تلزم المصنعين بدفع رسوم بناءً على قابلية إعادة تدوير عبواتهم ومحتواها من المواد المعاد تدويرها — مما يخلق حوافز مالية مباشرة للتحول نحو أنماط الأنابيب المصنوعة من مادة واحدة وذات المحتوى العالي من المواد المعاد تدويرها (PCR). وتُضاف ضريبة التغليف البلاستيكي في المملكة المتحدة (217.94 جنيهًا إسترلينيًا للطن على العبوات التي تحتوي على نسبة أقل من 30% من المحتوى المعاد تدويره، والتي تم تطبيقها في عام 2022) بالفعل تكلفة ملموسة إلى إنتاج الأنابيب البلاستيكية التقليدية. إن المصنعين الذين لا تستطيع معداتهم معالجة المواد المعاد تدويرها لا يفوتون فرصة سوقية فحسب — بل يتراكم عليهم أيضًا عبء الالتزام بالامتثال التنظيمي.
طلب المستهلكين على حلول الاقتصاد الدائري الكامل
تصاعد مستوى الطموح في مجال التغليف المستدام بسرعة. كان هدف عام 2019 هو أن تكون المنتجات “قابلة لإعادة التدوير”. وكان هدف عام 2022 هو “مصنوع من محتوى معاد تدويره”. أما هدف الفترة 2025–2030 فهو “الدورة الكاملة” — أي ليس مجرد قابلية إعادة التدوير نظريًّا، بل الاسترداد وإعادة التدوير فعليًّا، مع إعادة تدوير المواد المستهلكة التي تم التحقق منها لتدخل في إنتاج أنابيب جديدة. يتطلب تحقيق الدورية الحقيقية التوافق عبر سلسلة القيمة بأكملها: حيث يحدد مالكو العلامات التجارية أشكال الأنابيب المصنوعة من مادة واحدة، وتوفر البلديات بنية تحتية متسقة لجمع النفايات، وتقوم شركات إعادة التدوير بمعالجة المواد لتصل إلى جودة مناسبة لصناعة الأنابيب، ويكون لدى مصنعي الأنابيب معدات قادرة على معالجة تلك المدخلات المعاد تدويرها. منصات المعدات التي تتمتع بتوافق معتمد مع المواد المعاد تدويرها (PCR) — مثل تلك المتوفرة في مجموعة آلات البثق من شركة «ميودا» لآلات التغليف — هي الشروط المسبقة الضرورية على صعيد التصنيع لكي يعمل هذا النظام الدائري.
إعداد شركتك الصناعية لمواجهة المستقبل
الاستثمار في منصات معدات قابلة للتكيف ومستعدة لمواجهة مستقبل التكنولوجيا
إن الدرس الأوضح الذي يمكن استخلاصه من 130 عامًا من تاريخ تصنيع أنابيب معجون الأسنان هو أن التغييرات في المواد واللوائح التنظيمية أمر لا مفر منه، وأن اتجاهها يمكن توقعه بشكل عام (نحو أداء حاجز أفضل، وتكلفة أقل، وتأثير بيئي أقل)، وأن الشركات المصنعة التي تستثمر في معدات مرنة قادرة على التكيف مع التغيير تتفوق في أدائها على تلك التي تكتفي بتحسين أدائها في الوقت الحالي. ستشهد السنوات العشر القادمة ظهور مواد ذات أساس حيوي، وتكامل التغليف الذكي، ومتطلبات أكثر صرامة فيما يتعلق بإمكانية إعادة التدوير. ولا ينبغي تقييم المعدات التي يتم اختيارها اليوم بناءً على ما يمكنها إنتاجه في عام 2025 فحسب، بل بناءً على ما ستظل قادرة على إنتاجه — مع إجراء التحديثات المناسبة — في عامي 2030 و2035.
بناء شراكات مع الموردين الملتزمين بالابتكار
في صناعة تتطور بهذه السرعة، يُعد مورد المعدات الخاص بك شريكًا لك في مجال المعلومات التقنية أيضًا. فالمورد الذي يستثمر بنشاط في البحث والتطوير — من خلال تطوير أشكال جديدة للقوالب الخاصة بالمواد الحيوية، ودمج مجموعات مستشعرات إنترنت الأشياء في المنصات الحالية، وتحديث البرمجيات لدعم المتطلبات التنظيمية الجديدة المتعلقة بالوثائق — يُعدّ رصيدًا استراتيجيًّا. أما المورد الذي لم تتغير خطوط منتجاته بشكل جوهري خلال السنوات العشر الماضية، فهو يمثل عامل خطر. أثناء تقييم المورد، اسأل بشكل محدد عن استثمارات الشركة في البحث والتطوير خلال السنوات الثلاث الماضية، وما هي القدرات الجديدة التي أُضيفت إلى المنصات الحالية عبر تحديثات البرامج أو الأجهزة المعيارية، وكيف تبدو خريطة طريقها التقنية للسنوات الخمس المقبلة. ستخبرك الإجابات ما إذا كنت تشتري آلة أم تدخل في شراكة.
📹 شاهد: نظرة داخل مصنع ذكي — الصناعة 4.0 والذكاء الاصطناعي وإنترنت الأشياء في التصنيع الحديث
كيف تعمل الذكاء الاصطناعي وأجهزة استشعار إنترنت الأشياء والتوائم الرقمية على إعادة تشكيل كفاءة الإنتاج في جميع عمليات التصنيع الحديثة — بما في ذلك إنتاج الأنابيب المرنة.
الخلاصة: تحقيق أقصى استفادة من استثماراتك في مجال التصنيع
الأهمية الاستراتيجية لاختيار تكنولوجيا حديثة لإنتاج الأنابيب
إن المسيرة التي امتدت على مدى 130 عامًا، بدءًا من أول أنبوب معجون أسنان قابل للطي الذي ابتكره الدكتور شيفيلد وصولاً إلى خطوط البثق المتعدد الطبقات الحالية التي تخضع للمراقبة بواسطة الذكاء الاصطناعي والمتصلة بإنترنت الأشياء، ليست مجرد تاريخ صناعي — بل هي خارطة طريق استراتيجية. كل نقطة تحول رئيسية في تاريخ تصنيع الأنابيب كانت مدفوعة بنفس القوى: علم المواد الذي يخلق إمكانيات جديدة، وتكنولوجيا التصنيع التي تتيح هذه الإمكانيات على نطاق تجاري، ومتطلبات السوق (النظافة، والتكلفة، والراحة، والاستدامة) التي تحدد أي من هذه الإمكانيات سيصبح سائدًا.
تعمل هذه القوى اليوم بقوة أكبر مما كانت عليه في أي مرحلة سابقة من تاريخ هذه الصناعة. ويتقدم التحول نحو الاستدامة بوتيرة أسرع من التحول نحو استخدام البلاستيك في سبعينيات القرن الماضي. كما أن تكامل الذكاء الاصطناعي وإنترنت الأشياء يسير بوتيرة أسرع من موجة الأتمتة التي شهدتها الخمسينيات. والشركات المصنعة والموزعة التي تدرك هذا التسارع — وتجهز نفسها وفقًا لذلك — ستكون في وضع يتيح لها الاستحواذ على حصة غير متناسبة من سوق تبلغ قيمته $7.8 مليار، ويحقق معدل نمو سنوي يبلغ 7.2%.
القرارات التي تتخذها اليوم بشأن المعدات ستحدد قدرتك التنافسية على مدى الـ15 إلى 20 عامًا القادمة. اختر منصات تتميز بالمرونة في استخدام المواد، وقابلية ترقية البرامج، وقابلية التوسع وفقًا لنظام الوحدات النمطية، وتدعمها شركات موردة أثبتت التزامها بالابتكار المستمر. لقد تم إعادة ابتكار أنبوب معجون الأسنان ست مرات خلال 130 عامًا. والشركات المصنعة التي ازدهرت عبر عمليات إعادة الابتكار المتعددة هي تلك التي أدمجت القدرة على التكيف في عملياتها، بدلاً من الاكتفاء بالتحسين الصارم لتلبية متطلبات حقبة واحدة فقط.
هل أنت مستعد لتطوير قدراتك في مجال تصنيع الأنابيب المرنة؟
تواصل مع متخصصي المعدات لدينا في شركة «ميودا لتصنيع آلات التغليف» لمناقشة متطلباتك الإنتاجية، واستكشاف حلول الآلات المخصصة، واكتشاف كيف يمكن لتقنيتنا زيادة إنتاجك، وخفض التكاليف، ومساعدتك على تلبية الطلب المتزايد في أسواق تغليف مستحضرات التجميل والأدوية.
مسرد المصطلحات الأساسية
ABL (رقائق الألومنيوم العازلة)
مادة أنابيب مغلفة تتضمن رقائق الألومنيوم كطبقة حاجزة كاملة ضد الأكسجين والرطوبة والضوء. تُستخدم في التطبيقات الصيدلانية ومستحضرات التجميل الفاخرة.
EVOH (الإيثيلين فينيل الكحول)
بوليمر مشترك يُستخدم كطبقة عازلة في الأنابيب البلاستيكية متعددة الطبقات. ويتميز مادة EVOH بمعدلات نفاذية للأكسجين أقل بـ 1,000 مرة من مادة LDPE، مما يطيل العمر التخزيني للمنتج بشكل كبير.
البثق المشترك
عملية تصنيع يتم فيها بثق بوليمرين مختلفين أو أكثر في آن واحد عبر قالب واحد لإنتاج أنبوب متعدد الطبقات، حيث تؤدي كل طبقة وظيفة متميزة.
PBL (طبقة بلاستيكية عازلة)
هيكل أنبوبي مصفح يستخدم طبقات حاجزة بلاستيكية (عادةً من مادة EVOH) بدلاً من رقائق الألومنيوم. وهو أكثر مرونة من الهيكل ABL؛ ومناسب للمنتجات التي لا تتطلب عزلًا تامًا عن الضوء.
PCR (مواد معاد تدويرها بعد الاستهلاك)
مادة بلاستيكية مستمدة من منتجات استهلاكية معاد تدويرها. تدعم الأنابيب التي تحتوي على مادة PCR أهداف الاقتصاد الدائري، وتستوفي شروط الحصول على شهادات الاستدامة التي تطلبها كبرى شركات التجزئة.
OEE (فعالية المعدات الإجمالية)
مؤشر أداء رئيسي (KPI) في مجال التصنيع يقيس النسبة المئوية لوقت الإنتاج المخطط الذي يكون منتجًا فعليًّا. ويُحسب على النحو التالي: التوافر × الأداء × الجودة. ويُعتبر معدل OEE من الطراز العالمي هو 85%+ أو أكثر.
PLA (حمض البوليلاكتيك)
مادة بلاستيكية حيوية قابلة للتحلل البيولوجي وقابلة للتحويل إلى سماد، مشتقة من النشا النباتي (الذرة وقصب السكر). ويجري اختبارها حاليًا كبديل مستدام للبلاستيك التقليدي في تطبيقات أنابيب مستحضرات التجميل.
التحقق من الصلاحية (IQ)/التأهيل التشغيلي (OQ)/التأهيل الدائم (PQ)
التأهيل التثبيتي / التأهيل التشغيلي / التأهيل الأداءي — بروتوكولات التحقق التي تطلبها الجهات التنظيمية في مجال الأدوية للتأكد من أن المعدات تعمل بالشكل المقصود في ظروف الإنتاج الفعلية.















