
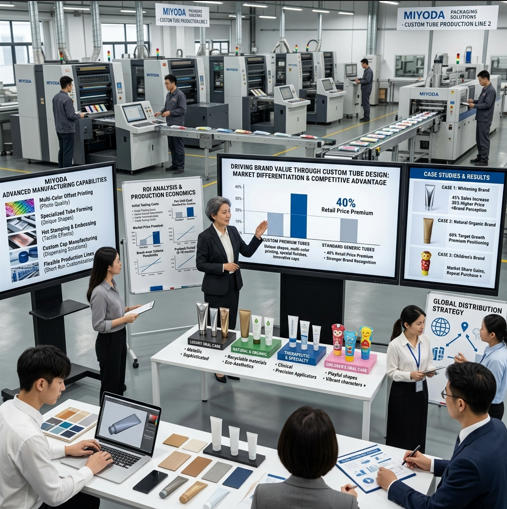
O design personalizado de tubos como diferencial da marca:
Estudos de caso sobre embalagens para produtos de higiene bucal
Descubra como as principais marcas de cremes dentais utilizam designs inovadores de tubos, tampas avançadas e opções de laminados de alta qualidade para criar uma presença marcante nas prateleiras e comunicar os valores da marca — e como o investimento no equipamento de produção adequado gera vantagens competitivas duradouras.
Dê uma volta pelo corredor de higiene bucal de qualquer farmácia do mundo e conte quanto tempo leva para que um tubo chame sua atenção. Pesquisas indicam que o consumidor médio decide qual marca escolher em menos de 7 segundos na prateleira. Em uma categoria com 50 a 80 SKUs concorrentes — onde o próprio produto fica praticamente invisível dentro do tubo —, a embalagem é o produto no ponto de venda.
Essa realidade desencadeou uma revolução silenciosa nos investimentos na produção de tubos para produtos de higiene bucal. Marcas que vão desde multinacionais do mercado de massa até startups de produtos naturais premium estão tratando o design personalizado dos tubos não como um detalhe cosmético secundário, mas como um estratégia de marca de ponta com ROI quantificável. E, para fabricantes, distribuidores e representantes de maquinário, essa mudança representa uma oportunidade comercial genuína: os equipamentos capazes de produzir tubos com designs diferenciados e de alta qualidade garantem margens maiores, relacionamentos mais duradouros com os clientes e posições mais sólidas na cadeia de suprimentos do que a produção de tubos comuns jamais poderia oferecer.
Este artigo examina cinco estratégias de marca distintas na categoria de higiene bucal — cada uma ilustrando uma dimensão diferente da diferenciação por meio do design — e destaca as implicações práticas em termos de equipamentos e produção para quem investe ou distribui máquinas para a fabricação de tubos cosméticos e farmacêuticos.

Figura 1: Hoje em dia, a prateleira de produtos de higiene bucal é um campo de batalha do design — cinco formatos de bisnaga completamente diferentes podem ocupar o mesmo espaço na prateleira, cada um transmitindo uma promessa de marca distinta por meio do material, da cor e da forma.
1. Compreender a importância estratégica do design dos tubos nos mercados de higiene bucal
Por que o design de embalagens é mais importante do que nunca em mercados competitivos
A psicologia da presença nas prateleiras e da tomada de decisão do consumidor
A relação entre o design da embalagem e o comportamento de compra não é mais apenas teórica. A pesquisa global da Ipsos com consumidores constatou que 72% dos consumidores afirmam que o design da embalagem influencia suas decisões de compra, e o 67% menciona especificamente os materiais de embalagem. Na categoria de higiene bucal, esse efeito é amplificado: não é possível experimentar o produto na loja, as alegações da concorrência (clareamento, sensibilidade, natural) costumam ser difíceis de verificar e o ciclo de compra é rápido — o que significa que a estética da embalagem e as mensagens nela veiculadas assumem todo o peso da persuasão.
Estudos neurocientíficos de teste de prateleira têm demonstrado consistentemente que indícios táteis e visuais da embalagemEstímulos hápticos = sensações táteis da superfície (lisa, fosca, texturizada). Estímulos visuais = cor, forma, acabamento (metálico, brilhante, fosco). Ambos ativam regiões do cérebro responsáveis pelo processamento emocional antes que ocorra a avaliação racional da relação preço-valor. ativam a avaliação emocional antes mesmo de a comparação racional de preços começar. Um consumidor que pega um tubo para sentir o revestimento fosco e macio ao toque já formou uma impressão de qualidade que as informações de preço subsequentes precisam superar — e não influenciar.
Pesquisa de mercado mostra que a embalagem é um fator-chave na decisão de compra
Os dados que comprovam o impacto comercial das embalagens de produtos de higiene bucal estão se tornando cada vez mais concretos. De acordo com Relatório da Dataintelo sobre embalagens em tubos laminados para produtos de higiene bucal, as marcas que adotaram desde cedo designs sustentáveis para seus tubos conseguiram uma diferenciação mensurável no mercado — com marcas como a Bite Toothpaste e a Spotlight Oral Care registrando 35%: crescimento mais rápido superior à média da categoria após reformulações nas embalagens. Além disso, 46% de marcas de higiene bucal lançaram designs de tubos em edição limitada em 2023, voltados especificamente para públicos-alvo distintos — um investimento que não repetiriam se os dados de desempenho nas prateleiras não o justificassem.
O mercado de higiene bucal está crescendo atualmente a uma taxa composta anual de crescimento (CAGR) de 6,65% em nível global — mas os subsegmentos posicionados no segmento premium (produtos naturais, terapêuticos e de grau clínico) estão crescendo a uma taxa de 2 a 3 vezes maior. É justamente nesses segmentos de alta margem de lucro que o retorno sobre o investimento (ROI) do design personalizado de tubos é mais atraente, pois a diferenciação da embalagem reforça o poder de fixação de preços, em vez de se basear apenas na concorrência em volume.
Como o design personalizado de tubos afeta diretamente a percepção da marca
Construindo o reconhecimento da marca por meio de uma identidade visual diferenciada
O reconhecimento da marca na prateleira é construído por meio da repetição consistente de códigos visuais distintos: uma combinação específica de cores, um acabamento de superfície característico, um formato de tampa exclusivo. No corredor de higiene bucal, o vermelho e branco da Colgate, o azul profundo da Sensodyne e o papel kraft e branco da Tom’s of Maine são tão imediatamente reconhecíveis quanto seus logotipos. Para marcas desafiadoras, estabelecer um código visual forte por meio do design personalizado do tubo cria um atalho mental — o formato ou o acabamento do tubo comunica os valores da marca antes mesmo que o rótulo seja lido.
Como comunicar os benefícios do produto e os valores da marca logo à primeira vista
O projeto personalizado do tubo funciona como um vendedor silencioso. A escolha dos materiais transmite valores específicos da marca sem precisar de uma única palavra:
- Laminado metálico → eficácia superior, credibilidade científica
- Fini mate e toque suave → luxo, minimalismo, sofisticação
- Laminado com aparência de papel Kraft/reciclado → ingredientes naturais, compromisso com o meio ambiente
- Superfície texturizada/em relevo → artesanato, autenticidade de alta qualidade
- Corpo do tubo transparente → transparência nos ingredientes, nada a esconder
Potencial de retorno sobre o investimento: por que investir em equipamentos personalizados para a produção de tubos traz bons resultados
Análise de custos: produção interna versus terceirização
Os argumentos financeiros a favor da capacidade interna de produção de tubos sob medida sempre surpreendem quem está comprando pela primeira vez. Com um volume de produção de 10 milhões de tubos por ano, o custo combinado da terceirização junto a fabricantes especializados geralmente chega a $0.10–$0.18 por tubo para modelos padrão de laminado, chegando a $0.22–$0.35 por tubo para acabamentos personalizados (metálicos, foscos, efeitos especiais), devido ao custo adicional cobrado pelo fabricante contratado pela flexibilidade em tiragens pequenas e pela configuração personalizada.
Uma linha de produção de tubos laminados de média capacidade — capaz de produzir acabamentos personalizados a uma taxa de 80 a 100 tubos por minuto — representa um investimento em equipamentos de $300.000–$500.000 USD. Com uma produção de 10 milhões de tubos por ano com acabamentos personalizados, o custo interno geralmente cai para $0.06–$0.09 por tubo (materiais + mão de obra + serviços públicos + equipamentos amortizados). A economia anual em comparação com a terceirização: $130.000–$260.000. Período de retorno do investimento: 14 a 28 meses — bem dentro do prazo de 36 meses exigido pela maioria dos comitês de investimento de capital.
Vantagens em termos de rentabilidade a longo prazo e controle da cadeia de suprimentos
Além da pura economia por unidade, a produção interna oferece três vantagens estratégicas que se acumulam ao longo do tempo: (1) Rapidez na entrada no mercado — as iterações de projetos personalizados que levam de 8 a 12 semanas quando realizadas por um fabricante contratado podem ser executadas em 2 a 3 semanas internamente, permitindo uma resposta rápida a ameaças da concorrência ou oportunidades decorrentes de tendências; (2) Confidencialidade do projeto — as características de design exclusivas não são divulgadas a fornecedores que possam atender concorrentes; (3) Controle de estoque — a produção “just-in-time” elimina as quantidades mínimas de pedido (MOQs) que obrigam as marcas a manter estoques excedentes de modelos que podem ser revisados.
Posicionamento premium por meio de um design minimalista
Visão geral da marca e desafios de mercado
Marca de pasta de dente de luxo voltada para consumidores de alta renda
Considere uma marca europeia de higiene bucal de luxo — representativa de uma onda de novos participantes no mercado que praticam preços de pasta de dente entre $12 e $22 por tubo nos canais odontológicos profissionais e em farmácias de luxo. A marca desenvolveu uma pasta de dentes clareadora clinicamente comprovada, utilizando carvão ativado e compostos exclusivos para a reconstrução do esmalte. O desafio: seu tubo original era uma coextrusão padrão de PE de 5 camadas com impressão digital colorida — tecnicamente adequado, mas visualmente indistinguível dos tubos comuns de $4 na mesma prateleira.
Como se destacar em um segmento de produtos de higiene bucal premium supersaturado
Os produtos de higiene bucal premium são hoje um dos subsegmentos mais disputados no varejo de cuidados pessoais. Somente no canal de farmácias premium do Reino Unido, o número de SKUs de cremes dentais com preço acima de £8 cresceu de 12 para 47 entre 2019 e 2024. A diferenciação baseada exclusivamente em alegações sobre a fórmula havia se tornado insuficiente — todos os concorrentes faziam alegações semelhantes sobre clareamento e proteção do esmalte. A solução de design precisava fazer o que a fórmula não conseguia: ser imediatamente e instintivamente de alta qualidade.
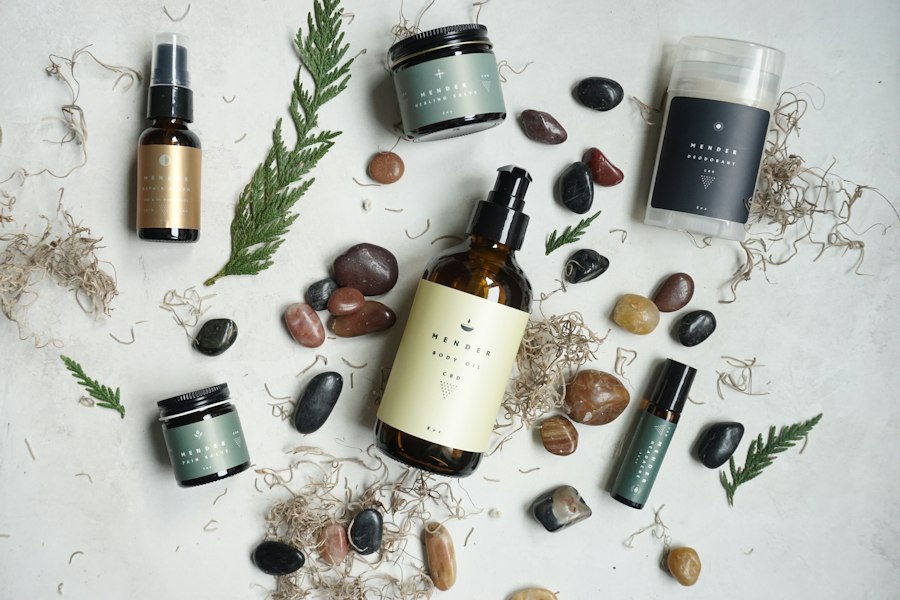
Figura 2: Execução minimalista de um tubo premium — corpo em laminado fosco, logotipo da marca estampado a quente em prata e ausência total de elementos gráficos de fundo. O design transmite qualidade por meio da sobriedade.
Solução personalizada de projeto de tubos implementada
Acabamentos metálicos elegantes e combinações com laminados foscos
A reformulação utilizou um Laminado ABL de 5 camadasLaminado com barreira de alumínio: um material para tubos multicamadas com uma camada central de barreira em folha de alumínio, envolvida por camadas de PE. Oferece excelente barreira contra oxigênio e umidade E permite acabamentos de superfície de alta qualidade, incluindo efeitos foscos e metálicos. com um revestimento externo fosco de toque suave e uma folha metálica aplicada por estampagem a quente em áreas específicas, no nome da marca e na indicação da categoria do produto. O corpo do tubo utilizava uma base branca opaca — sem gráficos de fundo, sem fotografias, sem gradientes de cor. A tipografia foi reduzida a três elementos: nome da marca (em relevo + folha metálica), nome do produto (Helvetica, 14 pt) e uma alegação de eficácia de três palavras.
Especificações do laminado: camada externa de HDPE com verniz fosco resistente aos raios UV (Ra: 0,4–0,6 µm), barreira de folha de alumínio (25 µm, liga 8011-O) e camada interna de contato de LDPE com certificação para contato com alimentos. Folha metálica para estampagem a quente aplicada em uma etapa separada a 180 °C, com pressão de 0,5 N/mm².
Design ergonômico do fecho que aprimora a experiência do usuário
A tampa de rosca padrão foi substituída por uma tampa articulada personalizadaUm fecho articulado que se abre com a pressão do polegar e se fecha com um clique audível. O mecanismo de fecho oferece tanto conveniência funcional quanto o feedback tátil e acústico que os consumidores associam à qualidade de produtos premium. com um perfil oval alongado, acabamento fosco que combina com o corpo do tubo e um bico de abertura controlada que produz uma faixa de pasta com 4 mm de diâmetro — a quantidade exata recomendada pelos higienistas dentários para uma única escovação. A resistência ao toque ao abrir e fechar foi especificada entre 0,8 e 1,1 N — firme o suficiente para transmitir uma sensação de firmeza, mas leve o suficiente para idosos e pessoas com artrite.
Resultados e Desempenho no Mercado
Aumento nas vendas e melhorias na percepção da marca
Três meses após o lançamento no canal de farmácias premium, o tubo redesenhado alcançou um aumento de 23% na conversão de prateleira para cesta de compras em comparação com o design anterior, medido por meio de dados fornecidos pelo varejista no nível da cesta de compras. Mais significativamente, em painéis independentes de testes de prateleira com consumidores, 68% dos participantes avaliaram a nova embalagem como refletindo “melhor qualidade do produto” antes mesmo de qualquer uso do produto — baseando-se exclusivamente na impressão causada pela embalagem. Posteriormente, a marca aumentou seu preço de varejo em 18% e manteve o volume de vendas, melhorando a margem bruta em aproximadamente 14 pontos percentuais.
Pontos-chave para compradores de equipamentos
Especificações necessárias para máquinas destinadas à produção de laminados metálicos e foscos
A execução desse tipo de projeto de alta qualidade exige recursos específicos das máquinas: (1) Uma máquina formadora de tubos laminados ABL com precisão de selagem por ultrassom (tolerância na largura da costura de ±0,2 mm) para garantir acabamentos de bordas limpos em laminados foscos; (2) Um acessório para estampagem a quente com folha metálica ou uma máquina dedicada à estampagem a quente de tubos, capaz de uma precisão de registro de ±0,15 mm; (3) Um sistema de injeção lateral controlado por PLC com controle de temperatura do molde de ±2 °C para garantir um acabamento superficial consistente em componentes de tampa articulada.
Medidas de controle de qualidade para acabamentos premium
Os laminados foscos exigem um cuidado redobrado com a qualidade: a contaminação da superfície ou variações de umidade durante o processamento causam defeitos visíveis defeitos de manchasManchas: brilho irregular ou variação de cor na superfície do tubo, frequentemente causadas por aplicação inconsistente do verniz UV, flutuação da umidade ou variação na tensão do substrato. Em acabamentos foscos, as manchas são significativamente mais visíveis do que em superfícies brilhantes — o que exige controles de processo mais rigorosos. muito mais visível do que em superfícies brilhantes. Protocolo de controle de qualidade recomendado: inspeção visual automatizada 100% para uniformidade da superfície após a impressão, tolerância colorimétrica ΔE ≤ 1,5 para consistência da cor e verificação com medidor de brilho (meta: 3–8 GU para a especificação fosca).
A sustentabilidade como diferencial de marca
Visão geral da marca e compromisso ambiental
Marca de pasta de dente ecologicamente consciente que atrai consumidores preocupados com o meio ambiente
Uma marca norte-americana de produtos naturais para higiene bucal construiu toda a sua arquitetura de marca em torno da transparência dos ingredientes e da responsabilidade ambiental — adquirindo ingredientes ativos orgânicos, adotando processos de fabricação neutros em carbono e comprometendo-se publicamente a utilizar embalagens totalmente recicláveis ou compostáveis até 2025. O desafio: seu tubo ABL existente, embora oferecesse desempenho de barreira superior, não era reciclável por meio dos programas de coleta seletiva. As críticas dos consumidores nas redes sociais sobre essa inconsistência ameaçavam o posicionamento central da marca.
Equilibrando a sustentabilidade com a percepção de embalagens de alta qualidade
A tensão fundamental: os tubos de PE monomaterial recicláveis estavam amplamente disponíveis e eram genuinamente recicláveis — mas a pesquisa da marca revelou que sua base de consumidores associava os tubos de PE a conceitos como “barato” e “convencional”. O redesenho da embalagem precisava ser reciclável e com aparência sofisticada, transmitindo simultaneamente credibilidade ambiental e qualidade do produto.
Figura 3: Execução sustentável do tubo — laminado com conteúdo reciclado, textura natural da superfície e impressão com tinta à base de plantas. A escolha do material É a mensagem da marca.
Projeto personalizado de tubos com materiais ecológicos
Opções de laminados recicláveis e espessura reduzida do material
A solução foi uma tubo coextrudado de EVOH de alta barreiraO EVOH (etileno-álcool vinílico) é um polímero com excelentes propriedades de barreira ao oxigênio (OTR: 0,5–3,0 cc/m²/dia), utilizado como camada de barreira interna na estrutura de um tubo de PE. O resultado é um tubo monomaterial compatível com PE que oferece proteção significativa contra o oxigênio — reciclável nas linhas de HDPE #2. utilizando conteúdo de PE reciclado pós-consumo (PCR) 30%, com uma camada de barreira de EVOH que proporciona uma taxa de perda por difusão (OTR) inferior a 2,0 cc/m²/dia — adequada para a especificação de validade de 18 meses da marca. A espessura total da parede foi reduzida de 0,35 mm para 0,28 mm, diminuindo o uso de material em 20% por tubo sem comprometer a integridade estrutural.
A superfície externa utilizou um substrato de impressão com efeito kraft — um filme especial de PE com pigmento orgânico incorporado, que confere à textura a aparência de papel não branqueado — impresso com tintas à base de água e de origem biológica, certificadas pela Diretrizes da FDA sobre Boas Práticas de Fabricação (GMP) para cosméticos para garantir a segurança em caso de contato acidental com alimentos.
Sistemas de fechamento biodegradáveis e métodos de impressão sustentáveis
A tampa foi reprojetada utilizando Bioplástico PLA (ácido polilático) — derivado do amido de milho, biodegradável em condições de compostagem industrial (ISO 14855). A cor da tampa de PLA combinava com o corpo do tubo com efeito kraft. Tintas flexográficas à base de água substituíram as tintas solventes de cura UV, eliminando as emissões de COV do processo de produção e reduzindo a pegada de carbono da etapa de impressão em cerca de 60%.
Resposta do consumidor e impacto na fidelidade à marca
Aceitação de preços premium devido ao posicionamento ambiental
Uma pesquisa com consumidores realizada após o lançamento revelou que 74% do público-alvo da marca estavam dispostos a pagar um preço mais alto especificamente pela embalagem reciclável — uma constatação consistente com uma tendência mais ampla Pesquisa publicada no LinkedIn sobre o retorno sobre o investimento (ROI) em embalagens sustentáveis Os dados mostram que 81% dos consumidores preferem marcas que priorizam a sustentabilidade. A marca implementou um aumento de preço de 12% em simultâneo ao lançamento da nova embalagem, o que foi alcançado sem perda significativa de volume. A redução no uso de material (parede 20% mais fina) compensou parcialmente o custo unitário mais elevado do conteúdo de PE reciclado pós-consumo (PCR) e das tampas de PLA.
Considerações sobre equipamentos de produção
Máquinas capazes de processar laminados especiais ecologicamente corretos
A coextrusão de EVOH com teor de PCR requer recursos específicos da extrusora: (1) Configuração de extrusora de dupla rosca ou zonas de mistura aprimoradas para homogeneizar a matéria-prima para PCR (que apresenta maior variabilidade na viscosidade de fusão do que o PE virgem); (2) Controle preciso da temperatura (±1,5 °C por zona) para gerenciar a estreita janela de processamento das camadas de barreira de EVOH; (3) Compatibilidade com tintas flexográficas à base de água — os sistemas de cura por UV não podem ser utilizados com algumas formulações de tintas de origem biológica. Linha de extrusão de tubos multicamadas da Miyoda Packaging Machinery suporta coextrusão de 1 a 6 camadas com controle preciso da temperatura por zona, tornando-a compatível com as especificações dos materiais EVOH/PCR.
Requisitos de precisão para materiais sustentáveis de espessura menor
A redução da espessura da parede de 0,35 mm para 0,28 mm aumenta significativamente as exigências de precisão do sistema de extrusão: a tolerância da espessura da parede deve ser reduzida para ±0,015 mm (em comparação com ±0,025 mm para o calibre padrão) para manter a integridade estrutural durante a extrusão. A medição do diâmetro por laser em linha e o feedback em tempo real para o controle da velocidade da extrusora são essenciais — e não opcionais — para a produção sustentável de peças de parede fina.
▶ Nos bastidores: Como são fabricados os tubos para produtos cosméticos e de higiene bucal — desde a folha laminada em bruto até o tubo acabado e decorado. Fonte: Weltrade Packaging, YouTube.
Inovação funcional por meio do design de fechos
Visão geral da marca e pontos críticos para o consumidor
Marca de pasta de dente clareadora que atende às preocupações dos usuários com relação à conveniência
Uma marca de pasta de dente clareadora voltada para a faixa etária de 35 a 55 anos — um grupo com maior renda disponível e necessidades funcionais específicas — identificou uma reclamação recorrente nas avaliações dos clientes e nas pesquisas pós-compra: “O bico do tubo entope logo na primeira semana”. A análise do problema revelou que a fórmula clareadora — uma mistura de peróxido de hidrogênio de alta viscosidade e abrasivo de sílica — oxidava e secava na abertura do bico mais rapidamente do que um creme dental com flúor comum, formando um tampão duro que precisava ser removido com um alicate após o produto ter sido usado por 7 a 10 dias.
Lacuna de mercado para melhorias em embalagens funcionais
Uma análise comparativa da concorrência em 23 SKUs de cremes dentais clareadores revelou que nenhum deles abordava o problema do entupimento com uma solução no nível da embalagem — as marcas ou ignoravam o problema, ou reformulavam o produto para reduzir a viscosidade (diminuindo a eficácia), ou recomendavam guardar o tubo de cabeça para baixo (uma solução alternativa que os consumidores consideravam insatisfatória). Essa lacuna no design representava tanto um necessidade não atendida do consumidor e uma oportunidade de diferenciação que poderia ser protegido por patente.
Desenvolvimento de um sistema de fechamento exclusivo
Inovações em tampas flip-cap versus dispensadores com bomba
Foram desenvolvidos dois conceitos de fechamento, que foram testados com consumidores:
- Opção A — Tampa articulada com membrana autovedante: Uma membrana de silicone no interior da tampa articulada se sela contra a face do bico quando fechada, impedindo o contato do ar com os resíduos de pasta na abertura. Custo de desenvolvimento: $38.000 em ferramentas. Pontuação nos testes com consumidores: 8,2/10 para “facilidade de uso” e 7,6/10 para “aparência sofisticada”.”
- Opção B — Dispensador com bomba sem ar e tubo invertido: Um mecanismo de bomba sem ar alojado no ombro do tubo, que dispensa uma dose pré-medida de 1,5 g a cada acionamento da bomba. Custo de desenvolvimento: $94.000 em ferramentas. Pontuação nos testes com consumidores: 9,1/10 para “facilidade de uso” e 8,9/10 para “aparência sofisticada”.”
A opção B foi escolhida apesar do custo mais elevado com ferramentas: o mecanismo da bomba exigia um $4.50: ágio de preço de varejo em relação às alternativas com tampa articulada em testes de disposição do consumidor a pagar, gerando margem adicional suficiente para recuperar o investimento em ferramentas em 180.000 unidades — o que equivale a aproximadamente 3 meses, considerando o ritmo de vendas da marca.
Mecanismos antitamponamento e recursos de dosagem controlada
O projeto final da bomba incluiu uma válvula antigotejamento (que impede que a pasta retorne ao tubo após o bombeamento, o que a reexporia à oxidação pelo ar), um bloqueio de rotação de 360° para segurança em viagens e um indicador de dose no corpo da bomba — um pequeno anel com marcações de referência “1 dose / 2 doses”, correlacionadas ao uso recomendado pela marca. Esse último recurso atendia diretamente à estratégia de endosso profissional da marca: o controle de dose recomendado por dentistas estava agora fisicamente integrado à embalagem.
Vantagem competitiva e impacto no mercado
Requisitos técnicos para a produção de fechos personalizados
Especificações dos equipamentos para a fabricação de fechos de precisão
Componentes personalizados para bombas e tampas sem ar exigem capacidade de moldagem por injeção com Tolerância dimensional de ±0,05 mm nas superfícies de vedação — mais herméticas do que na produção padrão de tampas de rosca. Os principais requisitos de maquinário incluem: injeção servoacionada com sensor de pressão no nível da cavidade, ambiente de produção compatível com sala limpa (ISO Classe 8, no mínimo) para aplicações relacionadas ao setor farmacêutico e matrizes com múltiplas cavidades (mínimo de 8 cavidades) para alcançar taxas de produção economicamente viáveis. O sistemas de máquinas de tampar tubos utilizados em linhas de produção integradas devem ser adaptáveis a geometrias de fechamento não padronizadas por meio de kits de troca de ferramentas.
Recursos de integração entre sistemas de tubos e tampas
O principal desafio da integração é o controle do torque: o fechamento de uma bomba com vedação precisa requer uma força de aplicação controlada para que ela se encaixe corretamente, sem sobrecarregar a junta do ombro do tubo. Tamponamento controlado por servotorqueMétodo de tamponamento que utiliza um servomotor com retroalimentação de torque em tempo real, aplicando uma força de engate especificada com precisão, em vez de um torque mecânico fixo. Permite uma vedação consistente em diferentes tipos de tampas, sem a necessidade de troca de ferramentas para ajuste da força. — padrão em linhas modernas de produção automatizada de tubos — resolve esse problema, permitindo a colocação precisa de tampas complexas a velocidades de produção de 60 a 100 unidades por minuto.
| Tipo de fechamento | Índice de Satisfação do Consumidor | Percepção de qualidade superior | Custo unitário de ferramentas | Requisitos de maquinário | Melhor para |
|---|---|---|---|---|---|
| Tampa de rosca padrão | 6.8 / 10 | Baixa | $3.000–$8.000 | Tampadora padrão | Mercado de massa, orientado pelo preço |
| Tampa articulada personalizada | 8.1 / 10 | Médio-alto | $12.000–$28.000 | Tampadora com servotorque | Posicionamento na faixa intermediária do segmento premium, com foco na conveniência |
| Tampa com membrana autovedante | 8.4 / 10 | Alta | $30.000–$55.000 | Servotorque + verificação por visão | Fórmulas clareadoras/especiais |
| Dispensador com bomba sem ar | 9.1 / 10 | Muito alta | $70.000–$120.000 | Estação de montagem de bombas personalizadas | Premium, medicamentos de venda livre (OTC) |
| Tampa flip à prova de crianças | 7.2 / 10 | Médio | $18.000–$35.000 | Tampadora com certificação CR | Higiene bucal da família e das crianças |
Personalização cultural e adaptação ao mercado regional
Visão geral da marca e estratégia de localização
Marca global de pasta de dente adapta seus designs às preferências regionais
Uma marca multinacional de médio porte do setor de higiene bucal, com distribuição no Sudeste Asiático, no Oriente Médio e na América Latina, manteve um único design global de bisnaga de 2015 a 2021 — uma decisão voltada para a redução de custos que, cada vez mais, passou a ser um obstáculo competitivo. Auditorias regionais no varejo revelaram que seus tubos estavam sendo colocados em posições secundárias nas prateleiras porque o design global não se adequava às convenções estéticas locais: nos mercados da ASEAN, sua combinação de azul e branco em tons frios era percebida como “médica” em vez de “premium”; nos canais de farmácias do Oriente Médio, a ausência de integração do idioma árabe no tubo (texto em árabe apenas no rótulo) sinalizava menor qualidade do produto para os consumidores locais.
Equilibrando a consistência global da marca com a relevância no mercado local
A solução exigida variantes gráficas regionais — mesmo formato de tubo e tampa, mas com zonas de cores personalizadas, integração do idioma regional diretamente na decoração impressa do tubo e imagens secundárias com significado cultural. A marca identificou quatro variantes regionais de design: Sudeste Asiático, Oriente Médio/Norte da África, América Latina e Leste Asiático — cada uma com especificações distintas de cor, elementos gráficos e idioma.
Variações no projeto de tubos personalizadas por região
Psicologia das cores e significado cultural nas escolhas de design
A pesquisa sobre a psicologia das cores nas quatro regiões-alvo resultou em decisões específicas de design:
- Variante do Sudeste Asiático: Destaque em dourado (prosperidade, sinalização de qualidade na cultura de consumo vietnamita e tailandesa) + cor secundária verde (frescor e naturalidade valorizados na percepção dos cuidados bucais na ASEAN)
- Variante do Oriente Médio/Norte da África: Azul-marinho escuro e dourado (paleta premium/formal alinhada às convenções do varejo de luxo do Golfo) + nome da marca em caligrafia árabe integrada, estampado a quente diretamente no ombro do tubo
- Variante da América Latina: Cor primária coral/laranja vibrante (calor, energia, sinalização social valorizada nos mercados brasileiro e mexicano) + texto bilíngue em espanhol/português
- Variante do Leste Asiático: Branco minimalista + vermelho sutil (cor auspiciosa na cultura de consumo chinesa) + código QR integrado na alça do tubo para integração com o programa de fidelidade do miniprograma do WeChat
Integração linguística e imagens regionais nos gráficos do metrô
A integração do texto diretamente no corpo do tubo (em vez de adesivos de papel sobrepostos) exigiu que o sistema de impressão processasse quatro arquivos de arte distintos, com dimensões estruturais idênticas, mas conteúdo gráfico totalmente diferente. Esse é o requisito de capacidade determinante para a personalização regional: um sistema de impressão flexográfica digital ou híbrido-digitalUm sistema de impressão que combina a flexibilidade da pré-impressão digital (alterações na arte final sem a necessidade de troca de chapas) com a alta velocidade e o alto volume de produção da flexografia. Permite a produção de variantes regionais em tiragens curtas a um custo unitário aceitável — normalmente viável em tiragens tão curtas quanto 50.000 a 100.000 unidades por variante. que permite alternar entre arquivos de arte regionais sem a necessidade de substituir a placa inteira.

Figura 4: Variantes regionais do design de tubos — mesma especificação estrutural, quatro identidades visuais distintas. A integração da impressão digital permite esse nível de personalização sem custos proibitivos com matrizes.
Flexibilidade de produção e sucesso no mercado
Requisitos de flexibilidade dos equipamentos
Capacidades de produção em vários formatos e velocidade de troca de formato
Para operar quatro variantes regionais de maneira econômica, é necessário capacidade de troca em menos de 60 minutos entre as variantes. Isso exige: formadores do corpo do tubo acionados por servomotor com parâmetros de alinhamento armazenados em receitas; sistemas de ferramentas de liberação rápida na estação de injeção do ombro; e um sistema de impressão com capacidade de alternância de arquivos gráficos digitais. Linhas modernas e integradas de tubos laminados — incluindo as da Máquinas de embalagem Miyoda — oferece suporte a receitas de produção armazenadas no PLC, permitindo que os operadores alternem entre dimensões de tubos ou variantes de impressão sem a necessidade de recalibração manual de estações individuais da máquina.
Tecnologia de impressão digital para materiais gráficos personalizados e tiragens pequenas
Para quantidades mínimas de produção de 50.000 a 100.000 tubos por variante regional (típicas para a entrada em mercados sub-regionais), a impressão flexográfica tradicional com conjuntos completos de chapas é economicamente viável a um custo de aproximadamente $8,000 a $15.000 em custos de chapas por variante — um custo fixo administrável nesse volume. Abaixo de 50.000 unidades, os sistemas de impressão digital (jato de tinta em tubo ou aplicação digital de etiquetas) tornam-se competitivos em termos de custo ao eliminarem totalmente os custos com chapas, embora os custos de tinta por unidade sejam mais elevados. O guia completo sobre métodos de impressão em tubos de cosméticos O livro de Miyoda aborda detalhadamente o quadro de decisão para impressão offset, serigráfica e digital.
Branding sensorial por meio de recursos táteis do tubo
Visão geral da marca e estratégia de marketing sensorial
Marca de pasta de dente natural que valoriza a transparência quanto aos ingredientes
Uma marca britânica de produtos naturais para higiene bucal construiu sua identidade em torno do conceito de “ingredientes que você pode sentir” — uma filosofia de formulação que utiliza partículas minerais visíveis, grânulos de carvão ativado e extratos de ervas, cuja presença visual na pasta transmitia autenticidade natural. A percepção de marketing: se os consumidores puderem sentir a qualidade da pasta; além disso, eles também deveriam sentir isso na embalagem antes mesmo de abrirem o tubo. Isso levou a uma estratégia deliberada de engenharia de superfícies táteis como diferencial da marca.
Criação de experiências multissensoriais de marca que vão além do apelo visual
Uma ampla pesquisa com consumidores do público-alvo da marca (25 a 45 anos, preocupados com a saúde e dispostos a gastar mais em produtos de higiene pessoal) revelou que O toque é o segundo fator mais influente na decisão de compra, logo após a atenção visual para produtos de higiene pessoal de alta qualidade no varejo farmacêutico. Os participantes descreveram a textura do tubo como “um sinal de que a marca se preocupa com os detalhes” e associaram superfícies texturizadas à qualidade premium em proporções significativamente maiores do que tubos lisos equivalentes com design gráfico idêntico.
Elementos inovadores de design tátil
Superfícies texturizadas e elementos de marca em relevo
A reformulação do tubo incorporou três características táteis distintas:
- Textura em trama de linho no corpo do tubo: Isso foi obtido por meio de um filme laminado externo de PE texturizado (Ra: 6–9 µm) que simula um tecido natural. A textura se estendia por todo o comprimento do tubo, proporcionando uma aderência consistente e uma sensação tátil de alta qualidade.
- Ilustração botânica em relevo negativo: Uma ilustração de uma folha de samambaia era em relevo negativoGravação em relevo negativo: criação de uma impressão recuada na superfície do tubo por meio da pressão de uma matriz em relevo contra o material, sob calor e pressão. Ao contrário do relevo positivo (em alto) ou da impressão (apenas na superfície), a gravação em relevo negativo cria uma depressão física que é tátil E visual. no ombro do tubo — uma sutil reentrância de 0,2 mm, visível apenas sob iluminação angular, criando um elemento de surpresa que os consumidores perceberam na farmácia e descreveram como “lindamente discreto” em uma pesquisa qualitativa.
- Cintura ergonômica com revestimento macio: O diâmetro do tubo variava ao longo de seu comprimento — mais largo na base, estreitando-se em 3 mm na zona de empunhadura, na seção central, e alargando-se novamente em direção ao ombro —, criando um apoio natural para o polegar e o indicador que distribuía a força de aperto de maneira mais confortável do que um cilindro uniforme.
Retroalimentação tátil e melhorias ergonômicas no punho
É necessária uma camada externa de PE com textura de linho formulação especializada de revestimento háptico para manter a fidelidade tátil após mais de 200 ciclos de compressão — os materiais de embalagem padrão podem “alisar-se” sob tensão mecânica repetida, perdendo a textura que cria a impressão de alta qualidade. A solução foi um revestimento háptico de cura por UV sobre o substrato de PE texturizado, que reticula a superfície para impedir a degradação da textura. Os testes mostraram uma variação de Ra inferior a 0,8 µm após 300 ciclos mecânicos de compressão.
Engajamento do consumidor e diferenciação da marca
Experiência de unboxing e divulgação nas redes sociais
O design do tubo com textura gerou 4,4 vezes mais conteúdo orgânico nas redes sociais (vídeos de unboxing, Reels do Instagram, posts no TikTok revelando a textura) do que o design anterior do tubo liso da marca — sem nenhum orçamento adicional para influenciadores. A ilustração botânica em relevo se mostrou particularmente eficaz: sua característica de ser “invisível sob luz direta, mas revelada sob um ângulo” criou um momento de descoberta que os consumidores instintivamente quiseram compartilhar. A marca quantificou esse valor de conteúdo gerado pelo usuário (UGC) em aproximadamente 180 mil libras em equivalente de mídia ganha durante o primeiro trimestre do lançamento do novo design do tubo.
Capacidades de produção para acabamentos texturizados
Requisitos tecnológicos para gravação em relevo e gravação em baixo-relevo
Para obter uma profundidade de gravação consistente (tolerância de ±0,03 mm em relação ao valor alvo de 0,20 mm) em uma tiragem de produção de milhões de tubos, é necessário: (1) Ferramentas de estampagem/gravação em aço na estação de conformação do ombro (não são ferramentas padrão de alumínio — é necessário usar aço para garantir a estabilidade dimensional sob ciclos térmicos repetidos); (2) Controle hidráulico ou servohidráulico da prensa na máquina de estampagem, permitindo a aplicação reproduzível de força de ±2% por ciclo; (3) Controle de temperatura do molde de ±3 °C para garantir um fluxo consistente de material nas cavidades de gravação. O linha completa de equipamentos para produção de tubos A linha da Miyoda Packaging Machinery inclui máquinas de conformação de cabeçalho e ombro com controle servo-hidráulico e perfis de força armazenados por receita, precisamente para esse tipo de especificação de textura personalizada.
7. Elementos de design e especificações técnicas que impulsionam o sucesso da marca

Figura 5: Controle de qualidade na linha de produção — a uniformidade da cor, o alinhamento preciso da impressão e as especificações da superfície laminada devem ser verificados em cada lote de produção para manter a integridade do design exigida por marcas de alto padrão.
Seleção de laminados e características de desempenho
Propriedades de barreira e capacidades de proteção do produto
A escolha do laminado é, ao mesmo tempo, uma decisão relacionada ao desempenho e uma decisão relacionada à marca. As propriedades de barreira do laminado determinam por quanto tempo o produto mantém sua eficácia — um requisito indispensável para a conformidade regulatória —, enquanto as características da superfície determinam a percepção do consumidor quanto à qualidade da marca. Os laminados ABL (com núcleo de folha de alumínio) oferecem OTR quase nulo (<0,05 cc/m²/dia) e são a especificação padrão para cremes dentais com flúor e clareadores com prazo de validade superior a 24 meses. Os laminados coextrudados de EVOH oferecem proteção adequada para formulações naturais com prazo de validade de 18 meses, ao mesmo tempo em que permitem a reciclabilidade.
Opções estéticas: acabamentos foscos, brilhantes, metálicos e especiais
Laminado Brilhante
- Ra da superfície: 0,1–0,3 µm
- Intensidade da cor: máxima
- Percepção do consumidor: limpo, clínico, moderno
- Ideal para: mercado de massa, identidades visuais de marcas com cores vivas
- Nota de produção: compatibilidade padrão e ampla com diversos equipamentos
Fosco / Soft-Touch
- Ra da superfície: 0,4–1,2 µm (verniz fosco UV)
- Sensação ao toque: semelhante ao veludo, resistente a impressões digitais
- Percepção do consumidor: luxo, sofisticação, alta qualidade
- Ideal para: posicionamento premium, faixa de preço $10+
- Nota de produção: requer estação de verniz UV e controle de qualidade mais rigoroso
Folha metálica / para estampagem a quente
- Temperatura da folha: 170–190 °C, pressão: 0,4–0,6 N/mm²
- Tolerância de alinhamento: ±0,15 mm
- Percepção do consumidor: premium, inovadora, ambiciosa
- Ideal para: marca principal, diferenciação de edições
- Nota de produção: é necessária uma estação dedicada para estampagem a quente
Texturizado / Tátil
- Ra: 4–12 µm (efeitos de linho, couro e arenito)
- Revestimento tátil reticulado por UV para maior durabilidade
- Percepção do consumidor: artesanal, natural, premium
- Ideal para: posicionamento natural/orgânico, marcas que apostam na sensação tátil
- Nota de produção: substrato especial + passagem de revestimento UV
Tecnologia de Impressão e Artes Gráficas
Impressão digital versus flexográfica para designs personalizados
Fontes: Guia de impressão de tubos cosméticos da Miyoda; Guia de Impressoras para Tubos Miyoda 2025.
A escolha do método de impressão deve ser determinada pelo volume de produção e pelos requisitos de variabilidade do projeto. Impressão offset — o método compatível com Sistemas de impressão em tubos multicoloridos da Miyoda — oferece a maior precisão de cor (ΔE <1,5 em relação à referência) e o menor custo unitário para volumes superiores a 500.000 unidades/ano. Para personalizações regionais ou tiragens curtas de edição limitada com menos de 100.000 unidades, os sistemas digitais ou híbridos-digitais eliminam o custo de chapa por variante de $8.000–$15.000, o que torna a produção flexográfica de baixo volume economicamente desafiadora.
8. Estratégia de investimento em equipamentos: como escolher as máquinas certas para a produção de tubos sob medida
Comparando opções de equipamentos para a produção de tubos
| Nível | Tipo de sistema | Investimento aproximado | Produção (tubos/min) | Capacidade anual* | Capacidade de acabamento personalizado | Estimativa de retorno do investimento |
|---|---|---|---|---|---|---|
| Entrada | Linha semi-automática de laminação | $80K–$150K | 20–40 | 3 a 7 tubos de M | Apenas padrão | 24–36 meses |
| Meio | Impressora automática de laminado + offset | $200K–$380K | 60–80 | 10–16M tubos | Fosco, metálico, 6 cores | 16–26 meses |
| Premium | Laminado totalmente automático + folha metálica + impressão digital | $400K–$600K | 80–120 | Tubos de 16 a 25 m | Todos os acabamentos + variantes para tiragens pequenas | 12–20 meses |
| Alta velocidade | Sistema automático de duas linhas + integração total | $700K–$1,2M | 120–180 | 25–40 milhões de tubos | Totalmente personalizado, multiformato | 10 a 16 meses |
*Capacidade anual calculada com base em um OEE de 85%, operação em dois turnos (16 horas/dia), 300 dias/ano.
Características essenciais dos equipamentos para a produção de projetos personalizados
Capacidade de laminação em várias camadas para acabamentos de alta qualidade
Acabamentos premium para tubos exigem especificações de laminado que vão além do que o ABL padrão de 3 camadas oferece. A folha metálica para estampagem a quente requer um laminado com camada externa de HDPE acima de 100 µm (camadas mais finas se distorcem sob a pressão da estampagem a quente). O verniz UV fosco requer um Ra mínimo da superfície externa de HDPE de 0,5–1,0 µm antes da aplicação do verniz para garantir a adesão adequada do revestimento. Acabamentos texturizados/táteis exigem um filme de PE texturizado especial que deve ser processado pelo formador de tubos sem danos à superfície — o que requer configurações de pressão reduzidas nos rolos de compressão e, possivelmente, guias de formação revestidas com PTFE para evitar atrito na superfície.
Funcionalidade de troca rápida para variações de projeto
Para fabricantes que produzem diversos modelos de tubos ou variantes regionais, o tempo de troca de modelo é um fator direto de lucro. Uma linha de média capacidade que opera a 80 tubos/minuto e leva 3 horas para fazer a troca de modelo perde 14.400 equivalentes de tubos por cada troca de modelo. Com um custo de produção interno de $0,08, isso representa $1.152 em valor de produção perdido por troca. Reduzir o tempo de troca para 45 minutos — o que é possível com sistemas de servo-receitas e ferramentas de liberação rápida — recupera $960 por evento. Em uma linha com 2 trocas por semana, isso representa quase $100.000 em recuperação de produtividade anual.
Cálculos do custo total de propriedade e do retorno sobre o investimento
🧮 Calculadora de ROI para investimento na produção de tubos personalizados
Calcule sua economia anual e o prazo de retorno do investimento para a produção interna de tubos sob medida em comparação com a terceirização para um fabricante contratado.
Análise de ponto de equilíbrio para períodos de retorno do investimento em equipamentos
Os cálculos do período de retorno devem levar em conta três custos frequentemente omitidos nas avaliações iniciais: (1) Instalação e colocação em funcionamento ($15.000–$40.000 para linhas de média escala); (2) Treinamento de operadores ($5.000–$12.000 para a certificação inicial de 4 a 6 operadores); (3) Capital de giro para o estoque inicial de materiais (normalmente, 4 a 6 semanas de estoque de laminados, $20.000–$60.000, dependendo do número de variedades). A inclusão desses custos normalmente prolonga o prazo de retorno do investimento em 2 a 5 meses em comparação com o cálculo que considera apenas o equipamento — ainda assim, dentro de uma faixa de ROI atraente para volumes acima de 5 milhões de tubos por ano.
Considerações sobre a seleção de fornecedores e o suporte técnico
Avaliação dos fabricantes de equipamentos e de seus históricos de desempenho
Para compradores e distribuidores de maquinário que avaliam parceiros de equipamentos, cinco critérios distinguem consistentemente as relações sólidas das frágeis com fornecedores no setor de maquinário para tubos de cosméticos:
- Instalações de referência: O fornecedor pode fornecer dados de contato de pelo menos três clientes que utilizam formatos de tubos, volumes e especificações de acabamento superficial semelhantes? Conversas diretas com esses clientes revelam indicadores reais de OEE, taxas de defeitos e capacidade de resposta do serviço que as especificações por si só não conseguem mostrar.
- Abrangência do treinamento: O teste de aceitação em fábrica (FAT) está incluído no contrato de fornecimento, juntamente com um treinamento mínimo de 3 dias para operadores no local, em suas instalações?
- Disponibilidade de peças de reposição: Qual é o prazo máximo garantido para peças de reposição essenciais? Aceitável: 24 a 72 horas para peças de desgaste provenientes do estoque regional. Inaceitável: 4 a 8 semanas a partir da fábrica para peças que se desgastam regularmente.
- Recurso de diagnóstico remoto: A máquina possui monitoramento remoto conectado à IoT, permitindo que os engenheiros do fornecedor diagnostiquem problemas sem a necessidade de visitas ao local?
- Caminho de atualização: É possível expandir a linha inicial — com cabeçotes de impressão adicionais, estação de estampagem a folha metálica, módulo de impressão digital — sem substituir a plataforma central da máquina?
Máquinas de embalagem Miyoda oferece linhas de produção especializadas em tubos cosméticos e farmacêuticos, com capacidade integrada de impressão offset e serigrafia, opções de extrusão multicamadas e suporte técnico para fabricantes e distribuidores em todo o mundo. A empresa Guia de comparação de marcas e modelos de máquinas de tubos é uma referência inicial útil para compradores que estão avaliando opções de equipamentos disponíveis no mercado.
9. Melhores práticas de implementação: do conceito de design ao lançamento no mercado
Design Development Process and Consumer Testing
Prototype Creation and Iterative Refinement Methodology
Effective custom tube design development follows a disciplined iterative process. The first prototype milestone — a structural mockup in the correct dimensions and material, with placeholder graphics — should be achieved within 3–4 weeks of design brief sign-off. This allows consumer handling tests before any significant investment in printing plates or closure tooling. Only after structural design validation should visual design development (color, graphics, typography) advance to prototype stage two.
Timeline: Design Concept to Full-Scale Production
Define brand objectives, consumer targets, regulatory requirements, barrier spec, and production volume. Align on closure type and laminate substrate.
Produce 50–200 structural prototypes in target materials. Conduct shelf-test panels and consumer handling research. Iterate on ergonomics and closure mechanics.
Finalize graphics, color standards (Pantone + CMYK targets), finish specifications. Produce 100–500 fully decorated prototypes for shelf testing and regulatory submission.
5,000–20,000 tube pilot run on production equipment. Validate process parameters, quality standards, OEE baseline. Identify and resolve production issues before full-scale commitment.
Scale to full production volume. Coordinate with marketing for launch campaign alignment. Establish continuous monitoring KPIs (defect rate, OEE, shelf performance).
Supply Chain Integration and Inventory Management
Just-in-Time Production for Custom Designs
Custom tube designs — particularly limited editions and regional variants — are vulnerable to two inventory failure modes: over-production (holding obsolete stock when designs are updated) and under-production (running out during peak promotional periods). In-house production with 2–3 week lead times from material order to finished tube enables just-in-time production planning that contract manufacturing (typically 8–12 week lead time for custom designs) cannot match. For multi-SKU operations, this alone often justifies in-house equipment investment independent of per-unit cost savings.
10. Future Trends in Custom Tube Design and Production Technology
Smart Packaging and Technology Integration
NFC and QR Code Integration for Consumer Engagement
De acordo com Multipack Solutions’ oral care packaging trend analysis, NFC and QR code integration is now emerging as a key differentiator in the premium oral care segment. Brands are embedding QR codes linked to interactive content — brushing technique videos, ingredient transparency portals, loyalty program enrollment — directly into tube shoulder components. The technical requirement: QR codes must be printed at minimum 300 dpi with ≥85% ink coverage to ensure reliable scanner reads on curved tube surfaces. NFC chip integration into injection-molded shoulder components — enabling smartphone tap-to-engage without camera scanning — is in pilot at several premium oral care brands as of 2025, though per-unit cost premium ($0.15–$0.45) currently limits mainstream adoption.
AI-Driven Quality Control and Defect Detection
AI-powered vision inspectionMachine learning-based visual inspection systems that use cameras and neural networks to detect surface defects, print registration errors, and dimensional variations in real time. Modern systems can inspect 100+ tubes/minute at defect detection rates >99.7%, replacing labor-intensive manual sampling. systems are rapidly becoming the production floor standard for premium tube manufacturing. These systems detect surface defects (mottle, pin holes, scratches), print registration errors (>±0.2 mm), color variance (ΔE >2.0), and dimensional deviations — all at line speed (80–120 tubes/minute), with defect rates below 0.15% achievable on well-maintained, AI-inspected lines. The investment ($25,000–$80,000 for an integrated vision system) is recovered through reduced manual inspection labor and virtually eliminated customer complaints from packaging quality failures.
Personalization and Mass Customization Capabilities
Digital Printing Enabling Individual Customization
The economics of short-run digital tube printing are improving rapidly. In 2022, digital inkjet printing on tubes was only viable at runs below 10,000 units due to high per-unit ink costs. By 2025, improved ink jetting technology and wider-format print heads have pushed the crossover point to approximately 30,000–50,000 units — making digital viable for regional seasonal variants, limited-edition launches, and retailer-exclusive designs that are commercially standard in premium oral care. For machinery investors, the strategic question is whether to invest in digital printing capability now (at premium cost) to capture the premium custom market, or wait 2–3 years for costs to normalize.
Automation and Industry 4.0 Integration
IoT-Enabled Equipment for Predictive Maintenance
Modern tube production equipment increasingly ships with IoT sensor packagesIoT (Internet of Things): network-connected sensors embedded in production equipment that monitor temperature, vibration, motor current, pressure, and cycle counts in real time, transmitting data to a cloud platform for remote monitoring, anomaly detection, and predictive maintenance scheduling. that monitor motor current signatures, temperature drift, vibration patterns, and hydraulic pressure — enabling manutenção preditiva that identifies component wear before failure occurs. Industry data shows predictive maintenance programs reduce unplanned downtime by 35–45% compared to time-based preventive maintenance — a substantial OEE improvement that directly impacts output capacity and delivery reliability for branded clients with firm launch timelines.
Market Opportunities for Equipment Investors and Manufacturers
Regional Market Expansion in Emerging Economies
The highest-growth tube manufacturing investment opportunity in 2025–2028 is in Southeast Asia and South Asia, where domestic oral care production is scaling to serve growing middle-class consumer markets. Vietnam, Indonesia, India, and Bangladesh are all experiencing accelerating demand for locally-manufactured premium oral care tubes — both to serve domestic brands and to supply international brands seeking to shorten their supply chains from China. For machinery distributors, these markets represent greenfield opportunity: few established local equipment suppliers, growing buyer sophistication, and strong ROI cases at volumes of 5–15 million tubes/year where in-house production economics are compelling. Refer buyers to the 2026 plastic tube making machine buyer’s guide for a comprehensive market and specifications reference.
Positioning Your Business for Success in Custom Tube Manufacturing
Key Takeaways from Industry Case Studies
The five case studies examined in this article are superficially diverse — a minimalist luxury brand, a sustainability-driven natural brand, an innovation-led whitening brand, a globally-distributed multicultural brand, a sensory-forward natural brand — but they converge on a consistent set of strategic conclusions that apply universally to anyone investing in, or distributing, oral care tube production equipment:
- Custom design is a revenue multiplier, not just a cost. Every case study produced measurable revenue impact: sales conversion uplift, price premium acceptance, repeat purchase improvement, or market share gain. The packaging investment did not reduce profitability — it increased it.
- Equipment investment is the enabler of design freedom. Contract manufacturers impose design restrictions — limited laminate options, minimum order quantities, slow turnaround — that constrain brand creativity. In-house production removes those constraints at volumes above 5 million tubes/year, turning equipment from a cost center into a strategic asset.
- The technical gap between standard and premium tube production is bridgeable. The machinery required to produce matte, metallic, textured, regionally customized tubes is commercially available, well-understood, and ROI-positive at realistic production volumes. The constraint is not technology — it is the decision to invest.
- Future-proofing matters. Digital printing, AI quality inspection, NFC integration, and sustainable material compatibility are not futuristic — they are current competitive differentiators. Equipment purchased today should be assessed for compatibility with these capabilities over a 7–10 year use lifecycle.
Action Steps for Equipment Buyers and Distributors
Conducting Needs Assessment and Capacity Planning
Begin with a 24-month volume forecast at SKU level — not product category level. Custom tube production ROI depends heavily on run lengths and changeover frequency. A business planning to produce 20 tube variants at 500,000 units each has fundamentally different equipment requirements (high changeover speed, digital print flexibility) than one producing 3 variants at 3 million units each (high-speed, low-changeover optimization).
Evaluating Equipment Options Against Strategic Objectives
Map each equipment feature against your specific brand requirements, not against a generic specification list. If regional customization is a core strategy, changeover time and digital print capability should be weighted 3× in your evaluation matrix. If premium finish differentiation is the priority, matte varnish capability, hot-stamp registration accuracy, and embossing tooling compatibility are the critical specifications.
Building Partnerships for Long-Term Success
The machinery supplier relationship in tube production is a multi-year partnership, not a transactional purchase. The right partner provides application expertise, ongoing process optimization support, and technology roadmap visibility that helps you anticipate and respond to market changes before competitors. Evaluate this partnership dimension as rigorously as you evaluate machine specifications.
📖 Glossary of Key Technical Terms
Ready to Elevate Your Tube Production Capabilities?
Whether you’re launching a premium oral care brand, expanding into regional customization, or upgrading from contract manufacturing to in-house production — the right machinery partner makes the difference between a good tube and a brand-defining tube.
Perguntas frequentes
For manufacturers, distributors, and machinery buyers evaluating custom oral care tube production.
Extrusion-based systems melt polymer pellets and co-extrude them through a die to form a seamless tube wall — ideal for PE, EVOH/PE co-extruded, and recyclable mono-material tubes. They offer excellent barrier performance (especially with EVOH layers) and are preferred for sustainability-positioned brands.
Lamination-based systems start with a pre-manufactured ABL or PBL flat sheet — aluminum-plastic or plastic-only multilayer laminate — and form it into a tube body using an ultrasonic longitudinal seam welder. They offer superior barrier performance (near-zero OTR with aluminum layer) and broader surface finish options including metallic effects, specialty laminates, and premium tactile coatings. For custom oral care brands requiring premium finishes and pharmaceutical-grade barrier performance, lamination-based systems are the standard specification.
Equipment costs range from $80,000–$150,000 for semi-automatic entry-level laminate lines (20–40 tubes/min), to $200,000–$380,000 for mid-tier automated lines with 6-color printing (60–80 tubes/min), to $400,000–$600,000+ for fully integrated premium lines including foil stamping and digital print capability (80–120 tubes/min).
Payback periods typically range from 12–36 months depending on production volume and the per-unit price premium of custom-finish tubes versus outsourced commodity production. A brand producing 10 million premium laminate tubes/year with $0.14/tube outsource cost switching to $0.08/tube in-house cost on a $350,000 equipment investment achieves payback in approximately 19 months — with $600,000+ in cumulative savings by year five.
Yes. Modern servo-driven laminate tube lines support diameter ranges of 13.5–50 mm and tube lengths of 40–230 mm on a single platform through tooling changes. Changeover times vary significantly: servo-recipe systems with quick-release tooling achieve 30–60 minute changeovers between tube dimensions; older mechanical systems require 2–4 hours. For operations producing 4+ design variants, the productivity difference between fast and slow changeover represents $50,000–$150,000 in annual output value at typical production speeds.
Print variant changeovers (same tube size, different artwork) on offset printing systems typically take 20–45 minutes for plate changes; digital printing systems can switch between artwork files in under 5 minutes with no plate cost.
The main laminate categories for premium oral care tubes are: Standard ABL (aluminum core, 5-layer PE/EAA/Al/EAA/PE — the workhorse for mainstream and pharmaceutical applications); Matte ABL (UV matte varnish outer layer, Ra 0.4–0.6 µm — for luxury positioning); Metallic/Holographic ABL (specialty outer layer with metallic or iridescent film — for premium shelf standout); Soft-touch ABL (haptic coating outer — for tactile sensory branding); PCR-content PE co-extrusion (25–100% recycled PE with EVOH barrier — for sustainability-positioned brands); and Kraft-effect PE laminate (specialty printed outer PE substrate with natural paper aesthetic — for organic/natural positioning).
Each requires specific machinery settings and may require dedicated processing steps (UV varnish station, hot-stamp station, haptic coating application) beyond the core tube former and printer.
The breakeven volume threshold depends on the price differential between outsourced custom tube cost and in-house production cost, and the equipment investment level. As a practical guideline: annual volumes above 3–5 million tubes make mid-tier equipment investment (≤$250,000) economically compelling within 24–30 months. At volumes of 8–15 million tubes/year, premium-tier equipment ($350,000–$500,000) typically achieves payback in 16–22 months.
However, volume is not the only factor. The strategic value of in-house design control — eliminating MOQ constraints, reducing time-to-market for new designs, protecting proprietary design IP — can justify investment at volumes as low as 2 million tubes/year for brands where design differentiation is a core competitive strategy. The Miyoda guide to cosmetic tube machine selection provides a structured framework for volume-to-investment matching.
Consistency in premium tube production requires both process discipline and technology investment. Key measures: (1) Colorimetric standard references — establish approved Pantone and CMYK color standards with ΔE ≤1.5 acceptance tolerance, measured with a spectrophotometer at minimum 5 samples per hour; (2) Automated vision inspection — AI-based inline systems detecting print registration errors >±0.2 mm, surface defects, and color variance before tubes enter the filling line; (3) Laminate incoming QA — surface Ra measurement on incoming laminate coils verifying substrate consistency before production begins; (4) Operator qualification — standardized setup procedures documented for each tube variant, with sign-off protocols before production runs exceed 500 units.
Toothpaste packaging regulation varies significantly by product classification. In the US, fluoride toothpaste is classified as an OTC drug (21 CFR Part 356), requiring pharmaceutical container-closure adequacy under 21 CFR 211.94 and compliance with GMP under 21 CFR Parts 210/211. Under MoCRA (Modernization of Cosmetics Regulation Act, effective December 2024), even cosmetic-classified toothpastes now require facility registration, GMP implementation, and packaging material documentation maintained for 3+ years.
In the EU, most toothpastes fall under Cosmetics Regulation 1223/2009 with ISO 22716 GMP requirements. Packaging materials must not transfer substances endangering human health. For pharmaceutical-grade products, additional EMA guidelines apply. For CE-marked pharmaceutical packaging equipment, EU MDR-adjacent quality standards apply to the production machinery itself.
Custom tube design and sustainability can be powerfully aligned or in tension, depending on design choices. Eco-friendly options include: PCR-content PE tubes (25–100% recycled content, fully recyclable in #2 HDPE stream); bio-based PE (from sugarcane ethanol — same performance as fossil PE, 42–60% lower GHG impact); thin-wall ABL (reducing aluminum foil from 25 µm to 12 µm cuts material use without compromising barrier for 18-month shelf life specifications); water-based inks (replacing UV-solvent inks, reducing VOC emissions by ~60%); and PLA bioplastic closures (compostable under industrial conditions).
The business case is strong: EcoEnclose research on sustainable packaging ROI consistently shows eco-credentials supporting price premium acceptance of 10–20% among sustainability-conscious consumer segments.
Yes, and the economics are improving rapidly. Digital inkjet printing on tubes eliminates plate costs entirely — making per-variant setup costs near zero — at the expense of higher per-unit ink cost versus offset or flexographic printing. The economic crossover point (where digital becomes more cost-effective than offset for short runs) has moved from approximately 10,000 units in 2022 to approximately 30,000–50,000 units in 2025 as inkjet technology improves.
For regional customization of 4+ variants at 50,000–100,000 units each, hybrid systems (digital pre-press flexibility with flexographic high-speed output) offer the best economic profile. Pure digital printing remains the right choice for: limited editions below 30,000 units, personalized/variable data designs, pilot market test runs, and seasonal packaging where speed-to-market outweighs per-unit economics.
The most effective distributor positioning focuses on three financially quantifiable value propositions: (1) Design freedom and speed-to-market — calculate how many design variants the buyer currently outsources, the MOQ per variant, and the lead time. Show how in-house production eliminates those constraints and quantify the inventory savings alone. (2) Revenue from premium positioning — use the case study data in this article to show that premium tube design (matte, metallic, tactile) commands 12–25% higher retail price points in the oral care category, justifying equipment investment from the revenue side, not just the cost side. (3) Competitive moat — proprietary closure designs and registered surface textures cannot be copied by contract manufacturers serving competitors; in-house production is the only way to protect and maintain these design advantages.
For a side-by-side comparison of machine specifications and pricing, the Miyoda Packaging Machinery brand and model comparison guide provides a useful structured reference for distributor client conversations.
The realistic timeline for a custom oral care tube from design brief to full production runs 14–18 weeks when managed efficiently: design brief and material specification (Weeks 1–2); structural prototype and consumer handling tests (Weeks 3–6); visual design and print prototype (Weeks 7–10); pilot production run and process validation (Weeks 11–14); and full-scale production setup and launch (Weeks 15–18). With in-house equipment, parallel-tracking the visual design and pilot production phases can compress this to 10–12 weeks for experienced operators.
Contract manufacturing adds 4–8 weeks to this timeline for each design change iteration, due to supplier scheduling constraints and MOQ requirements. This is one of the most compelling operational arguments for in-house production capability: agile response to market trends and competitive threats requires a design-to-launch cycle measured in weeks, not months.
From a reputable equipment supplier, minimum acceptable support commitments include: on-site installation and commissioning with documented FAT (Factory Acceptance Testing) sign-off; operator training (minimum 3 days on-site, covering machine operation, routine maintenance, and basic troubleshooting); preventive maintenance program with documented schedules and checklists; spare parts availability with committed maximum lead times (critical wear parts: 24–72 hours from regional stock; major components: 1–2 weeks); technical support response time (first response within 4 hours for production-stopping issues); and remote diagnostics capability through IoT connection enabling supplier engineers to diagnose issues without on-site visits.
Contracts should explicitly specify service response time commitments, not just describe them as “prompt” or “rapid.” Request customer references specifically about service response experiences before committing to a supplier relationship.















