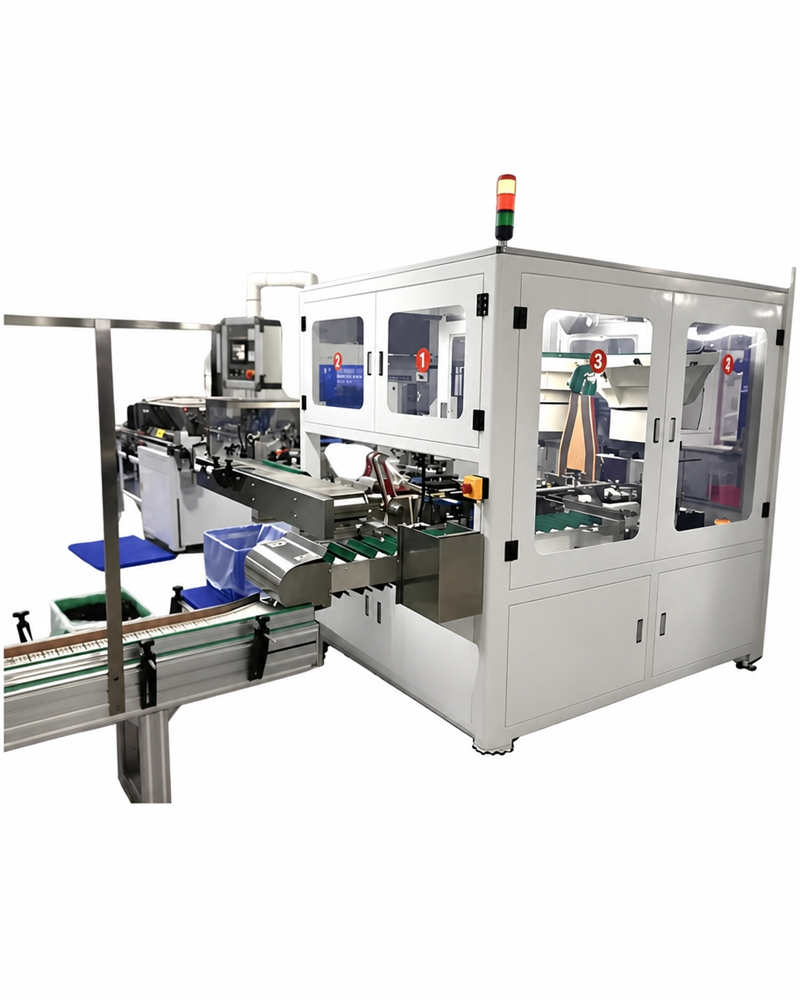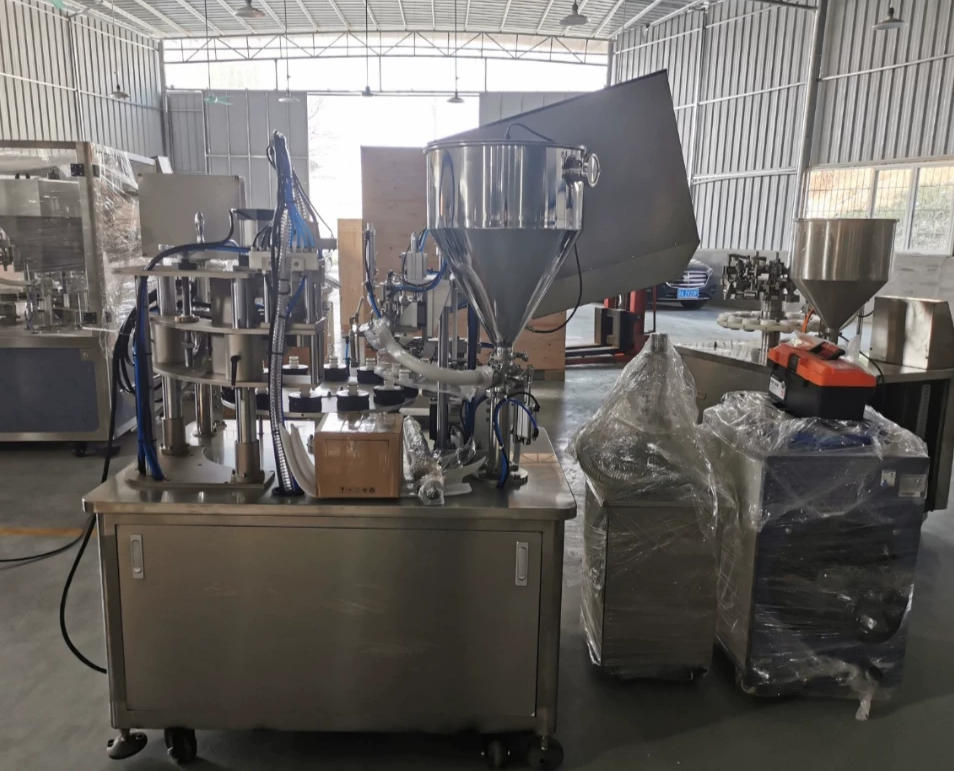
Choisissez le bon matériau pour vos tubes afin d'optimiser votre rentabilité, de répondre aux attentes de vos clients et de développer votre production d'emballages cosmétiques
Pourquoi le choix des matériaux est plus important que vous ne le pensez
Vous pouvez optimiser votre vitesse de remplissage, réduire vos coûts de main-d'œuvre et renforcer votre image de marque… mais vous risquez tout de même de perdre de l'argent si vous choisissez dès le départ un matériau inadapté pour vos tubes.
Le marché des emballages sous forme de tubes pour produits cosmétiques a atteint 3,05 milliards de dollars américains en 2025, avec des prévisions indiquant qu'il atteindra 4,82 milliards de dollars d'ici 2035 (Precedence Research). Cette croissance n’est pas répartie de manière homogène. Les marques qui adaptent leur choix de matériaux à leur stratégie de production et à leur segment de marché cible s’approprient une part disproportionnée du marché. Celles qui se contentent de choisir “ ce qui est le moins cher ” — ou qui copient l’emballage d’un concurrent sans en comprendre les enjeux économiques — sont celles qui appellent les fournisseurs de machines pour leur demander pourquoi leurs marges se sont effondrées trois mois après le lancement.
Ce guide s'adresse aux fabricants, distributeurs et agents qui sont en train de décider — en ce moment même — quels matériaux utiliser, dans quels équipements investir et quel segment de marché cibler. Si c'est votre cas, chaque section de ce guide a des implications directes pour votre activité.
 Les tubes en PE, en PP et en aluminium s'adressent à des segments de marché fondamentalement différents : choisir le mauvais n'est pas un problème d'image de marque, mais un problème de rentabilité. Source : Unsplash (libre de droits)
Comprendre vos choix de production : pourquoi le choix des matériaux est déterminant pour la réussite de votre fabrication
Le coût réel d'un mauvais choix de matériaux
Un sous-traitant d’Asie du Sud-Est a commis cette erreur en 2023 : après avoir remporté un contrat de fabrication en marque de distributeur pour une marque européenne de soins de la peau, il avait opté pour des tubes en PE monocouche afin de proposer une offre compétitive. Six mois après le début du contrat, le sérum à la vitamine C de la marque a commencé à s'oxyder prématurément : la barrière en PE n'a pas tenu. La marque a résilié le contrat. La ligne de production de tubes est restée à l'arrêt pendant 11 semaines, le temps que le fabricant se procure des outillages en PP et procède à une nouvelle qualification du produit.
Les répercussions financières : perte de chiffre d'affaires liée au contrat, temps d'immobilisation des machines, dépréciation des outillages et une série de tests de requalification qui a entraîné un surcoût non budgété de $28 000. Aucun de ces éléments n'avait été pris en compte dans le calcul initial du coût unitaire.
Les dépenses cachées qui compromettent la rentabilité
Les coûts liés à un mauvais choix de matériau apparaissent rarement dans le devis initial ; ils se manifestent :
- Allégations relatives à la dégradation de la formulation : Si une crème hydratante ou un sérum actif se détériore pendant le transport en raison de propriétés protectrices insuffisantes, votre client déposera une réclamation. C'est vous qui en assumerez le coût.
- Amendes pour non-respect de la réglementation : L'utilisation d'un matériau non conforme aux normes de la FDA (21 CFR) ou au règlement européen n° 10/2011 sur un marché d'exportation cible entraîne des blocages à l'importation et peut entraîner des frais liés à la destruction des produits.
- Dépréciations des outillages : Les moules conçus pour un matériau ne peuvent pas être directement utilisés pour un autre. Un moule en PE destiné au corps d'un tube produit une géométrie différente de celle d'un moule en PP pour le même diamètre nominal, car ces deux polymères présentent des indices de fluidité à l'état fondu et des taux de retrait différents.
- Taux de désabonnement : Une marque qui subit un seul incident lié à l'emballage accorde rarement une seconde chance. Dans le secteur des cosmétiques haut de gamme, la perte de chiffre d'affaires par compte résultant d'un seul envoi défectueux peut anéantir 12 à 18 mois de marge.
Comment un mauvais choix de matériaux peut entraîner des goulots d'étranglement dans la production
Les goulots d'étranglement dans la production dus à des choix de matériaux inappropriés se manifestent selon trois schémas prévisibles. Premièrement, différences de température de fusion — si un opérateur utilise de la résine PP sur une ligne calibrée pour le PE, les températures plus basses du cylindre entraînent une fusion irrégulière, ce qui provoque l'apparition de stries, de vides et de points faibles dans la paroi du tube. Deuxièmement, incompatibilité entre les mâchoires du joint — Le scellage des tubes en aluminium nécessite un équipement de sertissage mécanique ; une ligne conçue pour le thermoscellage du PE ou du PP ne peut pas être adaptée rapidement. Troisièmement, surprises liées au temps de cycle — Le PP nécessite des temps de refroidissement plus longs que le PE pour une épaisseur de paroi équivalente, ce qui réduit votre rendement effectif de 15 à 25% si vous n’en avez pas tenu compte.
Ce que vos clients attendent réellement (et pourquoi cela a une incidence sur vos investissements en machines)
Les tendances du marché qui influenceront les préférences en matière de matériaux en 2025
Les tubes en plastique — principalement en PE — ont dominé le marché global des emballages sous forme de tubes avec Part des recettes de 62,531 TP3T en 2025 (Mordor Intelligence). Mais la réalité de cette croissance est plus nuancée. Le segment des cosmétiques haut de gamme, porté par les soins anti-âge, les soins cliniques et la beauté de prestige, connaît une croissance plus rapide que le marché de masse, et s'oriente fortement vers le PP et l'aluminium. Parallèlement, les soins corporels, les crèmes solaires et les produits d'hygiène personnelle destinés au marché de masse continuent d'absorber d'énormes volumes de tubes en PE.
Concrètement, cela signifie qu’il n’existe pas de matériau “ idéal ” en soi : il existe un matériau adapté à votre segment de clientèle, à votre volume de production et à votre capacité d’investissement. Le marché des tubes en PP était évalué à 3,49 milliards de dollars américains en 2025 et devrait atteindre 5,8 milliards de dollars d'ici 2034 avec un TCAC de 5,81 % (DataIntelo), ce qui indique que le segment haut de gamme du marché intermédiaire représente l'opportunité présentant la croissance la plus rapide pour les fabricants désireux de se diversifier au-delà de la production de polyéthylène de base.
Stratégies de positionnement haut de gamme vs stratégies axées sur la compétitivité des prix
Le choix du matériau est le premier signal que reçoit le client de votre client concernant le positionnement de la marque. Une crème anti-âge pour les yeux $45 conditionnée dans un tube en PE à simple paroi crée une dissonance cognitive au point de vente : l’emballage évoque le marché de masse, le prix évoque le luxe, et le consommateur hésite. À l’inverse, une lotion pour les mains $3,99 conditionnée dans un tube en aluminium entraîne une structure de coûts qui rend le produit déficitaire au niveau de la marge au détail.
Le principe consiste à associer un matériau à un segment. Ce guide vous explique en détail comment procéder à cette association.
Tubes en polyéthylène (PE) : le choix flexible et économique pour la production à grand volume
Polyéthylène — généralement LDPE (polyéthylène basse densité) pour les tuyaux souples et flexibles ou HDPE (polyéthylène haute densité) pour les applications nécessitant une plus grande rigidité et une meilleure structure — est le pilier de la production de tubes cosmétiques. Il domine les applications à fort volume et à coût maîtrisé dans les secteurs des soins du corps, des crèmes solaires, de l'hygiène bucco-dentaire et des soins personnels.
 Une ligne d'extrusion à grande vitesse de tubes en PE. Avec un débit de 80 à 220 tubes/min, la production de PE constitue la référence en matière de volume de production dans le secteur de l'emballage cosmétique. Source : Miyoda Packaging Machinery
Les avantages des tubes en PE qui améliorent directement votre efficacité de production
Des coûts de matières premières réduits qui améliorent vos marges bénéficiaires
À l'échelle commerciale (plus de 50 000 unités), les coûts liés au matériau du corps des tubes en PE se situent généralement dans la fourchette de 0,04 à 0,08 USD par unité plage pour une couche unique, et 0,09 à 0,14 USD pour une coextrusion EVOH à 5 couches. Si l'on compare ces chiffres à ceux du PP (0,08 à 0,15 dollar) et de l'aluminium (0,30 à 0,80 dollar et plus), le calcul des marges pour les productions de masse à grand volume est simple.
C'est dans ce domaine que l'avantage en termes de coûts du PE se fait vraiment sentir : disponibilité des matières premières et stabilité de la chaîne d'approvisionnement. Le PEBD et le PEHD comptent parmi les polymères les plus produits au monde. Les prix sont soumis à des fluctuations — ils suivent l'évolution des marchés du pétrole brut —, mais les perturbations de l'approvisionnement sont rares. Lorsqu'une usine concurrente est confrontée à une pénurie de matières premières, les producteurs de PE disposent généralement de réserves suffisantes pour répondre à la demande.
Des cycles de production plus rapides et une capacité de production accrue
Les tubes en PE sortent à grande vitesse. Une ligne d'extrusion bien configurée — telle que celle de Miyoda Packaging Machinery — système de production par extrusion de tubes — permet d'obtenir un résultat de jusqu'à 220 tubes par minute pour les formats standard de tubes en PE, avec des vitesses de production comprises entre 10 et 15 mètres par minute au stade de l'extrusion. Cela correspond à environ De 4,8 à 13,2 millions de tubes par équipe-mois en fonctionnement continu, en fonction du diamètre et de l'épaisseur de la paroi du tube.
Pour les contrats de marque de distributeur portant sur de gros volumes — lotion pour le corps, crème solaire, crème pour les mains —, ce débit est la variable déterminante qui permet de savoir si vous serez en mesure d’honorer une commande de 500 000 unités dans les délais exigés par votre client.
Les limites du PE à connaître avant de passer à l'échelle industrielle
Préoccupations relatives à la protection par barrière pour les formulations sensibles
Le LDPE monocouche présente une OTR (taux de transmission d'oxygène) compris entre 3 000 et 8 000 cc/m²·jour — qui est pratiquement perméable à l’oxygène par rapport au PP (20 à 100 cm³/m²·jour) ou à l’aluminium (près de 0). Pour les formulations contenant de la vitamine C (acide ascorbique), du rétinol, des peptides ou des huiles essentielles, cette lacune en matière de barrière n’est pas un simple argument marketing : il s’agit d’une limitation de la durée de conservation. Un sérum au rétinol conditionné dans un emballage en PE monocouche peut commencer à présenter des signes de dégradation par oxydation au bout de seulement 4 à 6 mois dans des conditions ambiantes, tandis que la même formulation conditionnée dans un emballage en EVOH-PE ou en PP à 5 couches peut rester stable pendant 18 à 24 mois.
La solution technique — la co-extrusion multicouche d’EVOH — comble largement cette lacune en matière de barrière (en ramenant l’OTR à 0,1–1,0 cc/m²·jour), mais elle entraîne une augmentation du coût des matières premières et une complexité accrue de la mise en œuvre. Si vos formulations sont sensibles aux propriétés de barrière, intégrez cette exigence dès le départ dans le cahier des charges de votre équipement. Une ligne de coextrusion à 5 couches coûte plus cher à l’investissement qu’un système à 3 couches, mais la mise à niveau d’une ligne à 3 couches pour une production à 5 couches en cours de contrat s’avère nettement plus onéreuse.
Les défis liés à la perception de la marque et comment les surmonter
Le défi que pose le PE en matière de positionnement haut de gamme est bien réel. Ce matériau offre un toucher doux et une certaine souplesse — ce qui constitue un atout tactile pour les produits de soins corporels (il est facile d’en extraire jusqu’au dernier millilitre) — mais donne une impression de “ bas de gamme ” dans un environnement de prestige. Un acheteur qui prend en main un sérum $60 s’attend à ce que le tube présente une certaine fermeté et un certain poids.
Parmi les stratégies pratiques d'amélioration utilisées par les fabricants, on peut citer : l'augmentation de l'épaisseur des parois pour un toucher plus consistant, l'application de revêtements mats « soft-touch » qui rehaussent la perception tactile, l'utilisation de PEHD (une variante plus rigide) pour des tubes au toucher haut de gamme, et l'ajout de finitions gaufrées ou métallisées qui sont un gage de qualité. Ces modifications entraînent un surcoût, mais permettent à un tube en PE de rivaliser visuellement avec les alternatives en PP tout en conservant un coût de matière toujours avantageux.
Cas d'utilisation idéaux : quand les tubes en PE vous permettent d'optimiser votre retour sur investissement
Soins du corps, protection solaire et catégories de produits grand public
Les tubes en PE sont idéaux pour les catégories de produits où la sensibilité de la formulation aux barrières est modérée et où le coût unitaire est un facteur déterminant. Les applications classiques sont : les lotions pour le corps, les crèmes pour les mains, les crèmes solaires (formulations standard SPF 15 à 50), les nettoyants pour le visage, les shampoings et après-shampoings, ainsi que les dentifrices. Ces produits présentent des compositions en principes actifs relativement stables, sont généralement vendus à des prix pour lesquels le coût de l’emballage doit rester inférieur à 8–12% du prix de vente au détail, et nécessitent des volumes de production qui justifient l’avantage du PE en termes de débit.
Un fabricant de crèmes solaires produisant 2 millions d'unités par mois ne peut pas absorber la majoration de coût de matière de $0,06–0,08 par unité liée au PP sur un tel volume — cela représenterait un surcoût de $120 000 à $160 000 par mois. Le PE est le matériau le plus adapté, et l’équipement approprié est une ligne d’extrusion à grande vitesse optimisée pour ce débit.
Opportunités dans le domaine des marques de distributeur et des marques blanches
La fabrication de cosmétiques sous marque de distributeur et en marque blanche s'inscrit naturellement dans le cadre de la production de tubes en PE. Le modèle économique de la marque de distributeur exige une maîtrise rigoureuse des coûts unitaires et une flexibilité en termes de volumes — deux domaines dans lesquels le PE excelle. Les distributeurs et les agents qui développent des programmes de marque de distributeur pour les supermarchés, les chaînes de pharmacies et les marques de commerce en ligne constateront que la production de PE offre la structure de marges qui rend ces contrats rentables.
La flexibilité des machines d'extrusion de PE, qui permettent de traiter différents diamètres de tubes (de 16 mm à 60 mm sur la plupart des lignes d'extrusion commerciales) et de s'adapter aux changements de couleur et aux variations d'étiquettes sans avoir à remplacer l'outillage, en fait le format le plus polyvalent pour un portefeuille de marques de distributeur comprenant de nombreuses références.
Tubes en polypropylène (PP) : le compromis idéal entre performances haut de gamme et croissance des marques
PP (polypropylène) occupe la position la plus dynamique sur le plan commercial dans la production de tubes cosmétiques. Il offre des performances de barrière et une qualité esthétique nettement supérieures à celles du PE standard, sans la complexité des équipements, les délais de livraison ni les contraintes de quantité minimale de commande (QMC) propres à l'aluminium. C'est cette combinaison qui explique pourquoi le marché des tubes en PP est le segment qui connaît la croissance la plus rapide dans le domaine de l'emballage cosmétique.
 Les tubes en PP offrent le cachet visuel recherché par les marques de cosmétiques de milieu de gamme et de prestige, tout en s'inscrivant dans une structure de coûts qui ne nécessite pas de pratiquer des prix « de luxe » pour être rentables. Source : Unsplash (libre de droits)
Pourquoi le PP offre des performances supérieures sans grever votre budget
Propriétés barrières améliorées garantissant l'intégrité du produit
PP’s OTR compris entre 20 et 100 cc/m²·jour représente une amélioration spectaculaire par rapport au PE monocouche (3 000–8 000), tout en restant parfaitement adapté aux exigences de barrière de la plupart des formulations haut de gamme destinées aux soins de la peau. Pour les crèmes anti-âge, les sérums à l’acide hyaluronique, les crèmes solaires minérales SPF 50+ et les formulations à base d’extraits botaniques, le PP offre des performances de barrière qui prolongent la durée de conservation déclarée de 12 à 18 mois (PE) à 24 à 36 mois — un avantage commercial significatif lorsque les grands distributeurs exigent une durée de conservation restante de 12 à 18 mois au moment de la livraison.
PP propose également une résistance chimique supérieure par rapport au LDPE. Les produits contenant des concentrations modérées d’AHA (acide glycolique, acide lactique), de BHA (acide salicylique) ou d’alcools (jusqu’à 20%) sont nettement plus compatibles avec le PP qu’avec le PE souple. Cela élargit la gamme de formulations que vous pouvez conditionner de manière responsable en PP sans craindre de problèmes de compatibilité.
Un meilleur attrait en rayon et une présentation plus professionnelle
La rigidité supérieure du PP se traduit directement par un toucher plus haut de gamme. Le tube conserve sa forme après chaque pression et reprend sa forme initiale — un comportement qui véhicule une image de qualité auprès du consommateur final. Les surfaces en PP se prêtent à l’impression avec une vivacité des couleurs et une netteté exceptionnelles, en particulier pour le vernis UV sélectif, les encres métalliques et les graphismes aux détails fins qui véhiculent une image de prestige. C’est pourquoi des marques telles que L’Oréal, Neutrogena et une grande partie des marques de soins de la peau à vocation clinique optent systématiquement pour le PP pour leurs gammes de produits de milieu et haut de gamme.
Aspects liés à la production : ce qu'il faut savoir sur la fabrication du PP
Exigences en matière d'équipement et compatibilité avec les machines existantes
La question pratique que se posent souvent les distributeurs et les agents est la suivante : “ Ma ligne de production en PE actuelle peut-elle produire du PP ? ” En bref, la réponse est : avec quelques adaptations, c'est souvent possible — mais cela nécessite une évaluation minutieuse.
Les principales différences au niveau des équipements sont les suivantes : zones de température de la cuve (les procédés de transformation du PP se déroulent entre 200 et 250 °C, contre 160 à 220 °C pour le PE), géométrie de la vis (La viscosité à l'état fondu plus élevée du PP se prête mieux à des vis présentant des rapports de compression de 3:1 à 4:1, contre 2,5:1 à 3:1 pour le LDPE), et conception de matrices (Le PP nécessite des profils de température de la filière qui empêchent toute cristallisation prématurée). La plupart des lignes d'extrusion multimatières modernes peuvent être configurées à la fois pour le PE et le PP grâce à des modifications des paramètres sur l'automate programmable (PLC) — consultez le fabricant de la machine avant de supposer une interchangeabilité.
Pour les investissements dans de nouveaux équipements, il convient de préciser un ligne compatible avec deux matériaux dès le départ — une solution capable de traiter à la fois les grades de PE et de PP en modifiant simplement les paramètres plutôt qu’en changeant de matériel — constitue l’approche la plus flexible sur le plan commercial. Miyoda Packaging Machinery’s chaîne de production complète d'extrusion de tubes est conçu pour prendre en charge ces deux familles de matériaux grâce à des changements de production basés sur des recettes.
Températures de transformation et facteurs de contrôle qualité
La vitesse de cristallisation plus rapide du PP par rapport au PE rend la conception du système de refroidissement d’autant plus critique. Un refroidissement inadéquat génère des contraintes internes dans la paroi du tube, ce qui peut se traduire par un blanchiment dû aux contraintes (inacceptable d’un point de vue esthétique), un gauchissement ou une faiblesse du joint à l’extrémité après le remplissage. Un système de calibrage sous vide et de refroidissement à l'eau correctement conçu doit préserver la géométrie du tube tout au long de la phase de cristallisation. Ce n'est pas un problème qui doit être découvert au moment du démarrage de la production : il doit être pris en compte dès la phase de conception de l'équipement.
Les étapes de contrôle qualité dans la production de PP comprennent : uniformité de l'épaisseur de la paroi (objectif : ±0,05 mm ou mieux), rectitude du tube (écart < 2 mm par 1 000 mm de longueur), et résistance aux chocs à –10 °C pour les marchés d'exportation soumis à des exigences en matière de chaîne du froid.
Les domaines dans lesquels les tubes en PP apportent une valeur ajoutée maximale à votre entreprise
Soins de la peau, produits anti-âge et gammes de cosmétiques haut de gamme
L'argument commercial le plus convaincant en faveur du PP : un fabricant produisant 500 000 unités par mois d'une crème anti-âge pour le visage destinée à une marque de prestige en marque de distributeur. La formulation de la marque contient du rétinol (0,5%), de la vitamine E et un complexe d’acide hyaluronique — tous ces ingrédients bénéficiant de la barrière à l’oxygène supérieure du PP. Le prix de vente au détail est compris entre 35 et 55 USD par unité. À ce niveau de prix, le surcoût du PP par unité ($0,04–0,07) par rapport au PE monocouche représente moins de 0,2% du prix de vente au détail. Le gain de marge lié à l’utilisation d’un matériau plus adapté — qui permet d’éviter les réclamations liées à la dégradation de la formulation et de justifier une durée de conservation plus longue — est bien supérieur à cet écart de coût.
Marchés internationaux soumis à des normes d'emballage plus strictes
Les acheteurs européens de produits cosmétiques exigent de plus en plus souvent des tubes en PP ou en matériau laminé pour toute formulation contenant des principes actifs, sous l’impulsion des exigences des détaillants en matière de développement durable et des attentes des consommateurs concernant la qualité des emballages. Les marques ciblant les marchés de l’UE, du Royaume-Uni, du Japon et de la Corée du Sud imposent généralement le PP comme norme minimale pour les tubes de soins de la peau. Les fabricants capables de produire du PP peuvent accéder à ces marchés ; ceux qui se limitent à la production de PE risquent de se voir exclus des contrats d’exportation haut de gamme, quel que soit leur niveau de prix.
Tubes en aluminium : le choix haut de gamme pour les marques de luxe et les produits délicats
La production de tubes en aluminium relève d'un secteur industriel fondamentalement différent de celui du PE ou du PP. Le marché mondial des tubes en aluminium était évalué à 3,57 milliards de dollars américains en 2025, qui devrait atteindre 5,39 milliards de dollars d'ici 2030 (Fortune Business Insights), grâce notamment aux applications pharmaceutiques, aux cosmétiques de luxe et aux produits nécessitant une protection totale contre la lumière, l'oxygène et l'humidité.
 Le choix des tubes en aluminium relève d'une stratégie de positionnement délibérée, et non d'un simple choix d'emballage : ils véhiculent à la fois le sérieux propre au secteur pharmaceutique et une qualité haut de gamme. Source : Unsplash (libre de droits)
Des avantages haut de gamme qui justifient des investissements plus importants dans la production
Une protection barrière optimale pour les produits sensibles à la lumière et sujets à l'oxydation
L'aluminium est le seul matériau utilisé pour la fabrication des tubes qui offre une protection par barrière quasi totale contre l'oxygène, la lumière et l'humidité simultanément — un taux de transmission d'oxygène (OTR) proche de zéro, une protection contre les UV et la lumière (100%) et un taux de transmission de la vapeur d'eau (WVTR) proche de zéro. Pour les formulations dans lesquelles toute exposition à la lumière ou à l’oxygène dégrade le principe actif — produits topiques pharmaceutiques sur ordonnance, crèmes à base de rétinoïdes de qualité médicale, peelings AHA à usage professionnel et sérums de luxe sensibles à l’oxydation —, l’aluminium n’est pas une option haut de gamme, c’est la spécification techniquement correcte.
Le revêtement intérieur en laque (généralement à base d’époxy ou de vinyle) assure une résistance chimique aux formulations acides, aux huiles essentielles dont la concentration est supérieure à 10% et aux principes actifs pharmaceutiques susceptibles de réagir avec le métal nu. Ce revêtement constitue un facteur de qualité déterminant : son intégrité conditionne la stabilité de la formulation et la protection du tube contre la corrosion pendant toute la durée de conservation du produit.
Positionnement haut de gamme et différenciation de la marque
Lorsque Hermès, La Prairie ou une marque pharmaceutique haut de gamme spécialisée en dermatologie conditionne sa formulation dans un tube en aluminium, il s’agit d’un message de marque délibéré : cette formulation nécessite l’emballage le plus haut de gamme qui soit. Pour les marques dont les prix de vente au détail dépassent 80 à 150 dollars US par unité, le coût des matières premières du tube en aluminium (0,30 à 0,80 dollar US par unité à grande échelle) représente 0,5 à 1,01 TP3T du prix de vente au détail — une part négligeable par rapport à la valeur de la marque qu’il renforce.
Pour les fabricants et les distributeurs qui ciblent les clients du secteur des cosmétiques de luxe, la fabrication pharmaceutique à façon ou les marques d'esthétique médicale, la capacité à produire des tubes en aluminium est une condition préalable indispensable sur le plan commercial. Sans cela, il est impossible de proposer des devis pour une part significative d'une activité à forte marge.
La complexité de la fabrication : comprendre les compromis
Coûts d'équipement plus élevés et exigences de production spécifiques
La production de tubes en aluminium nécessite des équipements spécialisés qui ne sont pas interchangeables avec les systèmes d'extrusion de PE/PP. Le processus de production comprend : l'extrusion de billettes d'aluminium ou l'extrusion par impact pour former le corps du tube, le laquage interne et le durcissement, le revêtement externe et l'impression (offset ou sérigraphie), l'emboutissage et le bouchage. Chaque étape nécessite un équipement dédié : une ligne de production de tubes en aluminium représente un investissement en capital distinct de celui d'une ligne d'extrusion de plastique.
Les cadences de production de l'aluminium s'élèvent à 40 à 100 tubes par minute — nettement plus lent que le PE (80 à 220 tubes/min) ou le PP (60 à 120 tubes/min). Ce débit plus faible implique que le calcul du retour sur investissement de votre équipement doit tenir compte du prix plus élevé de ces tubes, et pas seulement du volume unitaire.
Pour les opérations de remplissage, les tubes en aluminium nécessitent un mécanisme d'étanchéité différent — sertissage mécanique plutôt que par thermoscellage — ce qui signifie que votre équipement de remplissage et de scellage des tubes doit également être compatible avec l'aluminium. L'équipe de Miyoda Packaging Machinery peut vous conseiller sur la compatibilité globale de la chaîne de production lors de l'évaluation d'un investissement dans la fabrication de tubes en aluminium.
Allongement des délais de production et augmentation des quantités minimales de commande
Les tubes en aluminium sont généralement soumis à des quantités minimales de commande (MOQ) de 25 000 à 100 000+ unités par référence, en raison des coûts de mise en place liés au laquage en interne, à l'impression et à l'outillage nécessaire à l'extrusion par éjECTION ou par impact. Les délais de livraison, de la commande à la livraison, s'élèvent en moyenne à 8 à 12 semaines — contre 4 à 8 semaines pour la mise en production d’équipements PE/PP et 6 à 9 semaines pour les commandes répétées de tubes en plastique avec l’outillage existant.
Pour les fabricants qui travaillent avec des marques dynamiques, susceptibles de modifier fréquemment leurs formules ou leurs références, les délais de livraison plus longs et les quantités minimales de commande plus élevées liés à l'aluminium créent un décalage au sein de la chaîne d'approvisionnement. C'est l'une des raisons pratiques pour lesquelles de nombreuses marques de beauté en pleine expansion utilisent l'aluminium pour leurs références phares et le polypropylène pour le reste de leur gamme de produits.
Applications stratégiques : quand les tubes en aluminium optimisent la valeur de la marque
Soins de la peau haut de gamme, produits pharmaceutiques et formulations pour peaux sensibles
La production de tubes en aluminium se justifie surtout d’un point de vue stratégique pour : les préparations pharmaceutiques à usage topique (pommades antibiotiques, crèmes antifongiques, préparations à base de corticostéroïdes, gels pour le soin des plaies) ; les principes actifs cosmétiques à usage professionnel (rétinoïdes à forte concentration, traitements de peeling chimique, sérums éclaircissants de qualité médicale) ; des soins de la peau haut de gamme dont le prix de vente au détail est supérieur à 80 dollars américains ; et toute formulation pour laquelle les données de stabilité fournies par le fabricant exigent une exclusion totale de l’oxygène et de la lumière.
Pour les fabricants pharmaceutiques sous contrat, la capacité de production de tubes en aluminium constitue souvent une exigence explicite du client : l’accord de qualité conclu avec l’acheteur pharmaceutique précise le matériau du tube et le type de laque interne. Sans cette capacité, pas de contrat.
Des marchés de niche prêts à payer des prix élevés
L'intérêt commercial de l'aluminium ne réside pas dans le volume, mais dans la marge. Un fabricant produisant 50 000 unités par mois d’une pommade pharmaceutique conditionnée en aluminium peut générer une marge brute équivalente, voire supérieure, à celle d’une usine produisant 500 000 unités par mois de lotion pour le corps conditionnée en polyéthylène, car la marge unitaire sur la production de tubes pharmaceutiques en aluminium est 3 à 5 fois plus élevée. Un marché de niche mais à forte marge : telle est la position stratégique de l’aluminium.
Comparaison directe : choisir le matériau le mieux adapté à vos objectifs de production
Analyse des coûts : dépenses liées aux matières premières face à la rentabilité à long terme
Prix des matières premières et stabilité de la chaîne d'approvisionnement
| Matériau | Coût du corps de tube (par unité, à partir de 50 000 unités) | Vitesse de production | Quantité minimale de commande | Délai de livraison |
|---|---|---|---|---|
| PE (monocouche) | 0,04 à 0,08 USD | 80 à 220 tubes/min | 10,000–50,000 | 4 à 8 semaines |
| PE (EVOH à 5 couches) | 0,09 à 0,14 USD | 60 à 120 tubes/min | 15,000–50,000 | 5 à 9 semaines |
| PP | 0,08 à 0,15 USD | 60 à 120 tubes/min | 15,000–75,000 | 5 à 9 semaines |
| Aluminium | 0,30 à 0,80 USD et plus | 40 à 100 tubes/min | 25,000–100,000+ | 8 à 12 semaines |
Les prix des matières premières PE et PP suivent l'évolution des marchés du pétrole brut et connaissent généralement Volatilité annuelle du 5–15% en fonction des fluctuations des prix des matières premières. L'aluminium suit l'évolution des marchés des métaux de base et présente généralement une plus grande volatilité — il convient de prévoir une variation annuelle des prix de l'ordre de ±15 à 20% dans les contrats d'approvisionnement à long terme. L'intégration de clauses d'ajustement des prix dans les contrats d'approvisionnement constitue une pratique commerciale courante pour ces trois matériaux.
Efficacité de la production et gestion des déchets pour l'ensemble des matériaux
Le PE génère le moins de déchets de production en pourcentage du débit : sa température de transformation plus basse et sa plage de transformation plus large se traduisent par moins de rebuts lors des démarrages et des arrêts. Le PP se situe entre les deux : sa cristallisation plus rapide nécessite une gestion plus rigoureuse de la température au démarrage, ce qui génère un peu plus de déchets lors des changements de série (généralement 2–4% contre 1–2% pour le PE). L’aluminium présente les taux de rebut les plus élevés : l’application et le durcissement de la laque interne nécessitent une inspection à 100% pour détecter les défauts de type « pinhole », et des taux de rebut de 5 à 8% sont courants sur les lignes non optimisées.
Indicateurs de performance ayant une incidence sur la qualité de votre produit
Propriétés barrières, préservation de la durée de conservation et satisfaction client
| Matériau | OTR (cc/m²·jour) | WVTR (g/m²·jour) | Barrière lumineuse | Durée de conservation habituelle (formules actives) |
|---|---|---|---|---|
| PE monocouche | 3,000–8,000 | 8–20 | Aucun | 12 à 18 mois |
| PE 5 couches/EVOH | 0.1–1.0 | 1–4 | Aucun | 24 à 36 mois |
| PP | 20–100 | 3–8 | Aucun | 18 à 30 mois |
| Aluminium | ~0 | ~0 | 100% | 36 à 60 mois |
Pour les produits dont la durée de conservation annoncée dépasse 24 mois — notamment dans les secteurs pharmaceutique et des soins de la peau haut de gamme —, le choix des matériaux détermine directement si ces allégations peuvent être étayées par des essais de stabilité.
Conformité réglementaire et normes de sécurité par matériau
Ces trois matériaux peuvent être fabriqués pour FDA 21 CFR, partie 177 conformité aux exigences relatives au contact indirect avec les denrées alimentaires et les cosmétiques (PE : 177.1520 ; PP : 177.1520 ; alliages d’aluminium : 177.1390 avec revêtements internes appropriés). Pour le marché de l’UE, la conformité aux Règlement (UE) n° 10/2011 (matériaux plastiques destinés à entrer en contact avec des produits cosmétiques ou alimentaires) est obligatoire pour le PE et le PP ; les tubes en aluminium doivent comporter les mentions appropriées concernant le vernis. Pour les emballages primaires pharmaceutiques, ces trois matériaux doivent répondre aux exigences ISO 15378 exigences lorsqu'ils sont fabriqués par des fournisseurs certifiés. Pour plus d'informations sur le cadre de conformité de la FDA en matière de récipients et de fermetures, consultez le site Guide de la FDA sur les emballages des produits cosmétiques.
Positionnement sur le marché : l'influence du choix des matériaux sur votre stratégie de marque
Optimisation des niveaux de prix pour différents segments de marché
| Segment de marché | Fourchette de prix au détail | Matériel recommandé | Justification |
|---|---|---|---|
| Produits de soins personnels destinés au grand public | 2 à 8 dollars américains | PE (simple/3 couches) | Rentabilité à grande échelle |
| Soins de la peau de gamme moyenne | 8 à 25 dollars américains | PE (5 couches) ou PP | La barrière répond aux exigences |
| Soins de la peau haut de gamme | 25 à 60 dollars américains | PP | Qualité visuelle + barrière |
| Soins du visage haut de gamme/de luxe | 60 à 150 USD et plus | PP ou aluminium | L'importance cruciale du positionnement de marque |
| Pharmaceutique/médical | N'importe quel | Aluminium ou stratifié | Réglementation et stabilité |
Avantages concurrentiels liés au choix des matériaux
Le PE vous offre un avantage en termes de coût unitaire qui vous permet de remporter des contrats de grande envergure pour des marques de distributeur. Le PP vous donne accès à un segment en pleine croissance, celui du marché intermédiaire haut de gamme et des exportations internationales. L’aluminium vous ouvre les portes de la fabrication pharmaceutique à façon et des comptes de marques de luxe, où la marge unitaire est la plus élevée. La question n’est pas de savoir quel matériau est le meilleur en soi, mais quel matériau correspond le mieux aux clients spécifiques que vous ciblez et à la rentabilité de production de votre site.
Considérations relatives aux équipements de production : choisir des machines adaptées à votre stratégie en matière de matériaux
Production de tubes en PE : optimiser le rendement grâce à des équipements performants
Vitesses de production et planification des capacités pour les séries à grand volume
Pour la production de tubes en PE à l'échelle industrielle, le processus de la chaîne de production se déroule généralement comme suit : alimentation en matière première → extrusion monocouche ou multicouche → calibrage sous vide → cuve de refroidissement → mesure du diamètre par laser → découpe à longueur → injection de l'embout et de l'épaulement → décoration (sérigraphie/offset) → remplissage et scellage.
À Vitesse d'extrusion de 10 à 15 mètres par minute et 80 à 220 tubes par minute En termes de cadence de production, une seule ligne d'extrusion de PE fonctionnant en deux équipes de 8 heures peut produire 38 400 à 211 200 tubes par jour. Pour un fabricant qui prévoit de répondre aux besoins de clients du secteur des cosmétiques de marque de distributeur ou du marché de masse, avec des volumes compris entre 1 et 5 millions d'unités par mois, une ou deux lignes de production PE à grande vitesse constituent la base de la production.
Systèmes de contrôle qualité visant à garantir la cohérence
Les conduites modernes en polyéthylène intègrent jauges de diamètre à laser (mesure continue du diamètre extérieur avec une précision de ±0,02 mm), appareils de contrôle d'épaisseur de paroi par ultrasonset systèmes de vision à la gare de triage qui détectent les défauts au niveau des épaules, les désalignements des bouchons et les erreurs de repérage d’impression. Ces systèmes automatisés réduisent la main-d’œuvre nécessaire au contrôle qualité tout en permettant d’atteindre des taux de défauts inférieurs à 0,51 TP3T sur des lignes bien entretenues — un niveau que les grandes marques de cosmétiques exigent de plus en plus souvent comme critère de qualification des fournisseurs.
Fabrication de tubes en PP : trouver le juste équilibre entre qualité et capacité de production
Exigences en matière de contrôle de la température et de manutention des matériaux
La transformation du PP nécessite des profils de température du cylindre de 200–250 °C (supérieure à celle du PE, comprise entre 160 et 220 °C) et les températures des matrices doivent être soigneusement contrôlées afin d’éviter toute cristallisation prématurée, source de défauts de surface. La température de la cuve de calibrage sous vide et celle de l’eau de refroidissement doivent être contrôlées avec précision — généralement entre 15 et 25 °C — afin de réguler la vitesse de cristallisation et d’éviter les contraintes internes.
Pour les fabricants qui investissent dans des capacités de production de PP, le système de commande par automate programmable (PLC) gestion des recettes est essentielle. Chaque combinaison de diamètre de tube, d’épaisseur de paroi et de type de résine possède son propre profil de température optimal. Une ligne moderne pilotée par automate programmable (PLC) — comme celles de la gamme de machines Miyoda — enregistre ces recettes et les applique de manière constante, éliminant ainsi la variabilité d’un lot à l’autre liée au réglage manuel de la température.
Flexibilité pour les variantes de gamme de produits
La plage de rigidité du PP (module de flexion compris entre 1 000 et 2 000 MPa, contre 100 à 300 MPa pour le LDPE) offre une grande souplesse dans la conception des tubes. Il est possible d’obtenir des tubes souples et flexibles en utilisant des grades de PP de densité plus faible ou en réduisant l’épaisseur de paroi ; à l’inverse, les tubes plus fermes et mieux structurés nécessitent un PP à module plus élevé ou une épaisseur de paroi accrue. Cette gamme de textures au sein d’une même famille de matériaux permet aux fabricants de répondre aux besoins de multiples segments de marché — des produits de soins personnels au toucher doux aux soins de la peau haut de gamme à structure ferme — sans changer de matériau.
Production de tubes en aluminium : investir dans des équipements de précision
Machines spécialisées pour le revêtement, l'étanchéification et la finition
Les équipements de fabrication de tubes en aluminium ne relèvent absolument pas du modèle de l'extrusion. Les étapes principales sont les suivantes : extrusion par impact (mise en forme de la billette d'aluminium en un corps tubulaire sous haute pression), recuit (pour assouplir le métal et garantir un comportement constant lors de la compression), laquage interne et séchage (application de la couche protectrice en contact avec la formulation), impression externe (offset ou sérigraphie, jusqu’à 8 couleurs), et titre/limite supérieure.
Chaque étape nécessite des machines spécifiques : on ne peut pas simplement ajouter un module dédié à l'aluminium à une ligne d'extrusion de PE/PP. L'investissement nécessaire pour une ligne complète de production de tubes en aluminium s'élève généralement à Entre 300 000 et 800 000 dollars US ou plus en fonction de la cadence, du niveau d'automatisation et des capacités de personnalisation. Cet investissement doit être justifié par le volume et le profil de marge de votre clientèle dans le secteur des tubes en aluminium.
Protocoles d'assurance qualité pour les produits haut de gamme
Le contrôle qualité des tubes en aluminium est plus rigoureux que celui des tubes en plastique. Chaque tube doit être inspecté pour vérifier intégrité de la laque (un revêtement interne sans microperforations est une condition incontournable pour les applications pharmaceutiques), concentricité du corps du tube (uniformité de l'épaisseur de la paroi du corps cylindrique), précision du repérage d'impressionet couple de serrage du bouchon. Pour les clients du secteur pharmaceutique, des registres complets assurant la traçabilité des lots sont exigés : numéros de lot, certificats de conformité des matières premières, paramètres de fabrication et résultats des contrôles qualité pour chaque cycle de production.
Évolutivité et croissance : l'impact du choix des matériaux sur vos projets d'expansion
Commencer modestement tout en anticipant la croissance
Stratégies de production de base pour chaque matériau
Pour les fabricants qui se lancent sur le marché des tubes cosmétiques, le point d'entrée optimal varie en fonction du matériau :
- Éducation physique : Des lignes d'extrusion de PE monocouche d'entrée de gamme, dotées de fonctions de formage et de décoration de base, sont disponibles dans la 80 000 à 180 000 dollars américains gamme. Ces produits sont disponibles avec des quantités minimales de commande (MOQ) comprises entre 10 000 et 30 000 unités et conviennent aux marques de distributeur locales ou régionales ainsi qu'aux marques de produits de soins personnels.
- PP : Le lancement de la production de PP peut se faire sur une ligne bimatière PE/PP (120 000 à 250 000 dollars américains) ou sur une ligne dédiée au PP. L'investissement est plus élevé, mais le marché potentiel est d'emblée plus vaste.
- Aluminium : Il n'existe pas de solution pratique et peu coûteuse pour se lancer dans cette activité. La production de tubes en aluminium nécessite un investissement minimal de 300 000 à 400 000 dollars américains, ce qui en fait un investissement stratégique mûrement réfléchi plutôt qu'une simple stratégie d'entrée sur le marché.
Pour les distributeurs et les agents qui souhaitent évaluer l'investissement en équipement avant de recommander des machines à leurs clients, l'équipe de Miyoda Packaging Machinery propose une analyse détaillée du retour sur investissement par type de matériau, accessible via leur pages consacrées aux machines ou lors d'un entretien individuel.
Parcours de mise à niveau et flexibilité des équipements
La stratégie d'investissement la plus flexible sur le plan commercial : commencez par un ligne d'extrusion PE/PP compatible avec plusieurs matériaux qui prend en charge ces deux polymères. À mesure que votre activité PE génère des marges, utilisez-les pour financer l’extension d’une ligne de production optimisée pour le PP, qui vous ouvrira les portes du segment haut de gamme. Une fois que votre portefeuille de commandes en PP sera bien établi et que vous aurez noué des relations avec des marques pharmaceutiques ou de luxe, évaluez l’investissement dans l’aluminium à l’aune d’un portefeuille spécifique de clients confirmés — et non comme une capacité spéculative.
Gérer la complexité de la chaîne d'approvisionnement à mesure que votre entreprise se développe
Fiabilité de l'approvisionnement en matières premières et fluctuations des coûts
Entretien deux fournisseurs de résine agréés par matériau C'est une pratique courante chez les fabricants produisant plus de 500 000 unités par mois. Le recours à un seul fournisseur de résine crée un point de défaillance unique dans la chaîne d’approvisionnement. Lorsqu’un grand producteur de LDPE a connu une interruption de production pour cause de force majeure en 2021, les fabricants disposant de deux fournisseurs agréés ont pu changer de source d’approvisionnement en moins de deux semaines ; ceux qui n’avaient qu’un seul fournisseur ont dû se contenter de rations pendant 6 à 8 semaines.
Gestion des prix : négocier clauses d'ajustement trimestriel des prix vos fournisseurs de résine étant liés aux indices de référence publiés pour les matières premières (indices de référence ICIS LDPE/PP), et non à des prix fixes renégociés chaque année. Cela permet d'aligner le coût de vos matières premières sur la réalité du marché et d'éviter les litiges entre prix contractuels et prix au comptant, qui mettent à rude épreuve les relations avec les fournisseurs.
Relations avec les fournisseurs et partenariats à long terme
Pour les fabricants de tubes en aluminium, nouer des relations avec 2 à 3 fournisseurs agréés de lingots d'aluminium est particulièrement important, car la qualité des ébauches détermine directement la concentricité du corps du tube et l'adhérence de la laque interne. Les spécifications relatives à l'alliage des ébauches, à leur état de trempe et aux exigences de qualité de surface doivent être formalisées dans un accord technique avec le fournisseur — et non pas faire l'objet d'une négociation au cas par cas pour chaque bon de commande.
Assurer la pérennité de votre investissement
Tendances en matière de développement durable ayant une incidence sur la demande de matériaux
L'obligation de recyclabilité prévue par le règlement européen PPWR (règlement sur les emballages et les déchets d'emballages) 2030 influence déjà les choix des marques en matière de matériaux. Les tubes mono-matériaux en PE et PP (corps, épaulement et bouchon appartenant tous à la même famille de polymères) peuvent être traités via les filières de recyclage municipales standard — codes de recyclabilité des tubes en plastique #2 (HDPE) et #5 (PP). Les tubes en aluminium peuvent être recyclés à l'infini sans perte de qualité lorsqu'ils sont traités dans un circuit de recyclage de l'aluminium — un atout majeur en matière de développement durable pour les marques présentes sur les marchés dotés d'infrastructures de recyclage de l'aluminium opérationnelles.
Une étude publiée dans Produits cosmétiques Une étude publiée dans la revue (MDPI, 2024) a révélé que l'utilisation de 100% de plastique recyclé ou d'aluminium permettait de réduire l'impact environnemental total d'un tube jusqu'à 50% par rapport à des équivalents fabriqués à partir de matériaux vierges. Les fabricants qui investissent dès maintenant dans Capacité de traitement de la résine PCR (recyclée post-consommation) — ce qui nécessite quelques modifications sur les lignes, mais pas leur remplacement complet — prennent une longueur d'avance sur la réglementation.
Les matériaux émergents et le maintien de la compétitivité
PE d'origine biologique (issu de l'éthanol de canne à sucre) est fonctionnellement identique au PE d'origine fossile et peut être utilisé avec les mêmes équipements, moyennant un surcoût de matière de 20 à 351 TP3T. Plusieurs grandes marques de cosmétiques se sont engagées à atteindre des objectifs en matière de PE d'origine biologique d'ici 2027-2028. Barrière mono-matériau en PP (l'utilisation de couches de PP orientées plutôt que d'EVOH pour la barrière) est un format émergent qui allie la recyclabilité du PP à des performances de barrière améliorées. Ces deux tendances favorisent les fabricants qui ont investi dans des systèmes d'extrusion multicouches modernes, pilotés par PLC, capables de s'adapter à de nouvelles formulations de matériaux sans nécessiter de renouvellement des équipements.
Facteurs réglementaires et de conformité : protéger votre entreprise tout en respectant les normes du marché
Exigences de la Food and Drug Administration (FDA) par type de matériau
Parcours de mise en conformité pour les tubes en PE, PP et aluminium
Ces trois matériaux doivent être fabriqués à partir de polymères ou d'alliages conformes aux normes de la FDA pour pouvoir être utilisés dans les emballages cosmétiques et pharmaceutiques destinés au marché américain :
- Éducation physique : Doit être conforme à la norme 21 CFR 177.1520 (polymères d'oléfines). La plupart des grades commerciaux de LDPE/HDPE/MDPE utilisés dans la fabrication de tubes sont produits conformément à cette norme — demandez à votre fournisseur de résine un certificat de conformité attestant que le grade en question répond aux exigences de la norme 177.1520.
- PP : Également couvert par l'article 21 CFR 177.1520. Les mêmes exigences en matière de documentation s'appliquent.
- Aluminium : Conforme à la norme 21 CFR 177.1390 (résines de polyester réticulées) pour les surfaces intérieures laquées, et à la norme 21 CFR 177.2420 (résines époxy) si des laques époxy sont utilisées. La laque interne constitue le facteur déterminant en matière de conformité : l’aluminium nu n’est pas adapté au contact direct avec la plupart des produits cosmétiques ou pharmaceutiques.
Pour les applications pharmaceutiques, le Guide de la FDA sur les systèmes de fermeture des récipients fournit le cadre réglementaire complet relatif aux exigences en matière de documentation et d'essais.
La documentation et la certification que vos clients attendent
Lorsque vous répondez à des appels d’offres pour la fabrication de tubes destinés à l’industrie cosmétique ou pharmaceutique, préparez-vous à fournir : les certificats de conformité (CoC) des matériaux, les fiches techniques des grades de résine avec les références aux sections du 21 CFR, les fiches de données de sécurité (FDS) pour toutes les encres et tous les revêtements, la certification ISO 15378 (pour les clients du secteur pharmaceutique) et un certificat d’analyse (CoA) par lot de production. L’absence de l’un de ces documents lors de la phase d’appel d’offres vous exclura des appels d’offres des grands comptes du secteur pharmaceutique et des cosmétiques haut de gamme.
Normes internationales et opportunités d'exportation
Règlements de l'Union européenne et directives relatives aux emballages des produits cosmétiques
Sur le marché de l'UE, les emballages de produits cosmétiques doivent respecter les exigences suivantes :
- Règlement (UE) n° 10/2011 (matières plastiques en contact avec les denrées alimentaires ou les produits cosmétiques) — limites de migration pour les additifs et les monomères
- Règlement (CE) n° 1223/2009 relatif aux produits cosmétiques (Article 10/Annexe I) — l'emballage ne doit pas altérer la composition ou la qualité du produit cosmétique
- EU PPWR 2030 — des exigences en matière de recyclabilité qui rendront les formats d'emballage non recyclables peu viables sur le plan commercial
Les tubes mono-matériaux en PE et en PP vous placent déjà en bonne position pour vous conformer à la réglementation européenne PPWR. Les tubes en aluminium, lorsqu’ils sont fabriqués à partir d’aluminium recyclé certifié, présentent de solides atouts en matière de développement durable, bien qu’il s’agisse d’un matériau non plastique.
Exigences du marché asiatique et normes émergentes
Le Japon, la Corée du Sud et la Chine disposent chacun d'un cadre réglementaire applicable aux produits cosmétiques, assorti d'exigences relatives aux matériaux d'emballage. Au Japon, JHOSPA (Association japonaise des plastiques oléfiniques et styréniques hygiéniques) Le système de liste positive régit les matériaux d'emballage en plastique destinés à entrer en contact avec des produits cosmétiques. La Corée du Sud exige le respect de la Loi coréenne sur les cosmétiques Dispositions relatives aux matériaux d'emballage. Les cosmétiques destinés au marché intérieur chinois sont régis par le CSAR (Règlement sur la supervision et l'administration des cosmétiques), qui prévoit des exigences spécifiques en matière d'enregistrement des matériaux d'emballage pour les produits importés. Les fabricants qui ciblent les marchés d'exportation asiatiques doivent vérifier les exigences en vigueur auprès d'un consultant en réglementation connaissant bien le marché de destination concerné.
Développement durable et attentes des consommateurs soucieux de l'environnement
Indices de recyclabilité et impact environnemental
| Matériau | Recyclabilité | Compatible avec la PCR | Option d'origine biologique | État de préparation de l'UE pour le PPWR 2030 |
|---|---|---|---|---|
| PE (monomatériau) | ✅ Élevé (#2 PEHD, #4 PEBD) | ✅ Oui | ✅ Bio-PE disponible | ✅ Solide |
| PP (monomatériau) | ✅ Élevé (#5 PP) | ✅ Oui | ⚠️ En quantité limitée | ✅ Solide |
| Aluminium | ✅ Recyclable à l'infini | N/A | N/A | ⚠️ En fonction des infrastructures locales |
Comment le choix des matériaux influence le discours de votre marque en matière de développement durable
Le positionnement en matière de développement durable constitue de plus en plus un facteur de différenciation commerciale, et non plus un simple argument marketing. Les marques qui parviennent à démontrer teneur en matériaux recyclés certifiée (pourcentage de PCR, avec certification de la chaîne de traçabilité) ou recyclabilité des matériaux en fin de vie obtiennent une place en rayon chez les détaillants engagés en faveur du développement durable (l’initiative ’ Clean at Sephora » de Sephora, l’engagement de Target en faveur des emballages durables, les normes de développement durable de Boots). Les fabricants capables de certifier de manière crédible les caractéristiques de durabilité de leurs tubes — via la certification de gestion environnementale ISO 14001, la documentation relative à la teneur en PCR ou la chaîne de traçabilité des matériaux recyclés — peuvent appliquer une majoration de prix mesurable : des études indépendantes indiquent que les consommateurs sont prêts à payer un supplément de 5 à 15% pour des emballages durables certifiés dans le secteur des cosmétiques (Euromonitor 2024).
Cadre décisionnel concret : choisir son matériau en fonction des objectifs de l'entreprise
Si votre priorité est d'optimiser la marge bénéficiaire et le volume
Stratégie axée sur le PE et l'optimisation de la production
Le fabricant spécialisé dans le PE devrait investir dans : des capacités de coextrusion à grande vitesse à 3 ou 5 couches, un contrôle qualité automatisé avec mesure laser et inspection par vision, des capacités d’impression multicolore en ligne, ainsi que des systèmes efficaces d’emboutissage et de bouchage qui minimisent la main-d’œuvre par unité. Les clients cibles sont : les acheteurs de marques de distributeur pour les chaînes de pharmacies, les marques de soins personnels grand public, les fabricants de produits d’hygiène bucco-dentaire, ainsi que les marques de produits de grande consommation (FMCG) spécialisées dans les crèmes solaires et les soins du corps. Des volumes de production de 2 à 10 millions d’unités par mois et par ligne sont réalisables grâce à une infrastructure d’extrusion de PE bien entretenue.
Segments de clientèle cibles et positionnement sur le marché
La production de PE vous permet de répondre aux besoins suivants : marques de lotions pour le corps et de crèmes pour les mains en marque blanche ; gammes de marques propres des pharmacies ; programmes de cosmétiques des supermarchés ; fabrication en sous-traitance pour des marques de produits de grande consommation (FMCG) du marché intermédiaire. Votre avantage concurrentiel réside dans le coût unitaire et le débit — que vous préservez en assurant la maintenance de vos équipements, en réduisant au minimum les temps de changement de production (principes SMED appliqués aux changements de moules et de couleurs) et en concluant des engagements de volume avec 3 à 5 grands comptes dans le cadre de contrats d'achat annuels globaux.
Si votre priorité est de vous positionner comme une marque haut de gamme et de vous démarquer sur le marché
Stratégies hybrides associant le PP et l'aluminium
Le fabricant qui vise un positionnement haut de gamme devrait mettre en place un compatibilité avec deux matériaux: une ligne d'extrusion de PP destinée aux soins de la peau, aux produits de soins personnels haut de gamme et aux clients à l'exportation, complétée par une ligne de tubes en aluminium destinée aux clients du secteur pharmaceutique et aux marques de cosmétiques ultra-haut de gamme. Cette combinaison permet de cibler un marché potentiel plus large et crée des opportunités naturelles de ventes croisées : une marque qui commence par utiliser vos tubes en PP peut, à mesure que sa gamme de produits s'élargit, se tourner vers les produits pharmaceutiques en aluminium.
Pricing Power and Customer Loyalty Benefits
Premium material capability generates two compounding benefits. First, the per-unit margin on PP and aluminum tubes is 2–4x that of commodity PE tubes at equivalent volume, meaning you reach profitability targets with lower absolute unit volume. Second, the customer stickiness of premium accounts is significantly higher — a pharmaceutical brand that has validated your quality system, audited your facility, and approved your aluminum tube production is not switching suppliers for a 3% cost difference.
If Your Priority is Rapid Market Entry and Flexibility
Multi-Material Production Capability Planning
The most commercially versatile single investment for a manufacturer targeting rapid market entry with flexibility: a PE/PP dual-material capable extrusion line with 3 to 5-layer co-extrusion, heading, and print capability. This single platform lets you serve PE mass-market accounts from day one while building toward PP premium accounts as your customer portfolio develops. Lead time from machine order to first production run: 6–10 weeks for PE/PP configurations.
Equipment Investments That Support Diversification
Prioritize equipment investments in the following sequence for maximum commercial flexibility:
- Multi-layer PE/PP extrusion line (handles 80% of cosmetic tube volume)
- On-line decoration system (screen print or offset, minimum 4-color)
- Tube heading/shoulder injection unit compatible with both PE and PP
- Filling and sealing line (heat-seal for PE/PP; separate crimp-seal for aluminum if added later)
- Aluminum line — only after establishing an addressable customer pipeline that justifies the capital
Miyoda Packaging Machinery’s engineering consultants regularly support manufacturers through this investment sequencing analysis — start with the full tube production machinery range to understand the equipment landscape before committing capital.
Common Mistakes Distributors and Manufacturers Make (And How to Avoid Them)
Underestimating the Importance of Material-Equipment Compatibility
Costly Retrofitting and Production Delays
The most expensive mistake in tube manufacturing is discovering material-equipment incompatibility after installation. A manufacturer in Eastern Europe ordered a PE extrusion line to produce PP tubes for a premium skincare client, believing that PP and PE were “close enough” to run on the same equipment without specification review. The barrel heating zones were undersized for PP’s processing temperature. The screw design had insufficient compression ratio. The vacuum sizing tank was designed for PE’s lower shrinkage. Total retrofitting cost: EUR 45,000. Production delay to first acceptable PP tube: 14 weeks.
How to Evaluate Equipment Before Committing Capital
Before committing to any tube production equipment:
- Request material compatibility documentation from the manufacturer — which resins and grades have been validated on this specific machine?
- Ask for a factory acceptance test (FAT) running your specific resin on the machine with your target tube specification — not a demonstration run on the manufacturer’s preferred grade.
- Verify downstream equipment compatibility — the extrusion line, heading machine, and decoration system must all be compatible with your target material’s processing window.
Ignoring Customer Education About Material Benefits
Missed Opportunities to Justify Premium Pricing
Distributors and agents who can educate their brand clients about the functional difference between materials — backed by data — are able to justify premium equipment and tube pricing. A distributor who explains “our PP tubes have an OTR of 20–100 cc/m²·day versus 3,000–8,000 for single-layer PE — for your retinol serum, that means the difference between 18-month and 30-month shelf-life stability claims” is having a materially different commercial conversation than one who simply says “we offer PE and PP.”
Building Customer Confidence Through Transparent Material Information
Provide your brand clients with: material data sheets, stability test results from equivalent formulation types, regulatory compliance documentation, and sustainability credentials. Brands that understand why you specified a particular material — and trust the data you provide — are brands that will not switch suppliers when a cheaper bid arrives. The educational investment converts transactional buyers into long-term partners.
Failing to Plan for Minimum Order Quantities and Lead Times
Cash Flow Challenges and Inventory Management
The MOQ and lead time structure across materials creates real cash flow implications for manufacturers:
- Éducation physique : 10,000–50,000 unit MOQs with 4–8 week lead times — manageable for most buyers
- PP : 15,000–75,000 unit MOQs with 5–9 week lead times — requires forward planning
- Aluminium : 25,000–100,000+ unit MOQs with 8–12 week lead times — demands committed purchase orders before production begins
For manufacturers managing multiple SKUs across multiple materials, inventory planning must account for the fact that aluminum tube stock cannot be redirected if a client changes formulation mid-contract. Build minimum order clause protections into your customer contracts: clients who want custom aluminum tubes at their specified decoration must commit to a minimum quantity per SKU to protect your inventory exposure.
Negotiating Better Terms Based on Material Choice
Annual blanket purchase orders — where a client commits to annual volume split into quarterly releases — are the standard mechanism for reducing MOQ friction. For PE and PP accounts, these are straightforward to negotiate once production quality is established. For aluminum accounts, blanket orders with quarterly release are effectively mandatory for cost-efficient production planning. Frame this to clients as a benefit (guaranteed supply, price stability) rather than a constraint — which, for most cosmetic brands managing seasonal demand cycles, it genuinely is.
Making Your Material Selection Decision with Confidence
Aligning Material Choice with Your Business Vision and Growth Timeline
The decision between PE, PP, and aluminum tubes is not a packaging decision — it is a business strategy decision. It determines which customers you can serve, what pricing power you hold, what equipment you need to invest in, and what your production economics look like at scale.
The framework is straightforward once the variables are clear:
- PE is the foundation of high-volume cosmetic tube manufacturing. If you’re building toward mass-market or private-label scale, PE is where you start — and where you stay if your customer base and margin targets are calibrated for volume-driven profitability.
- PP is the fastest-growing segment and the most commercially balanced choice for manufacturers targeting premium positioning without pharmaceutical complexity. If you’re serving international markets, prestige skincare brands, or customers with barrier-sensitive formulations, PP capability is the investment that opens those accounts.
- Aluminium is a deliberate, high-margin niche for manufacturers willing to invest in specialized equipment and quality systems to serve pharmaceutical and ultra-premium cosmetic clients. The ROI is excellent when the customer pipeline is real — and a losing proposition when it isn’t.
Your material strategy should be reviewed every 12–18 months against your customer pipeline, market regulatory developments (particularly EU PPWR 2030), and material technology innovations. The manufacturers who outperform the market are not those who chose the right material once — they are those who built the organizational discipline to reassess their material strategy systematically and invest accordingly.
📺 Watch: Cosmetic Tube Filling and Sealing in Action
Understanding how your tubes move through the full production chain — including filling and sealing — is essential when specifying material and equipment. This video demonstrates a complete rotary tube filling and sealing operation across plastic and laminated tube formats:
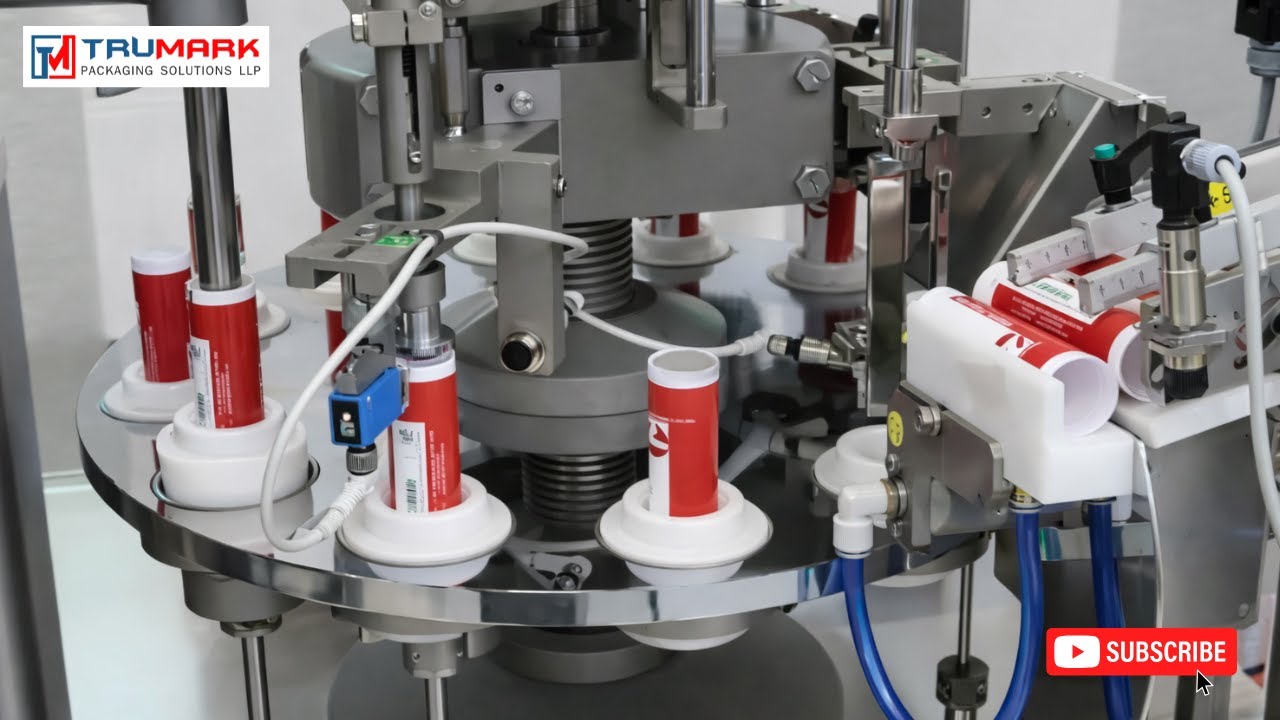
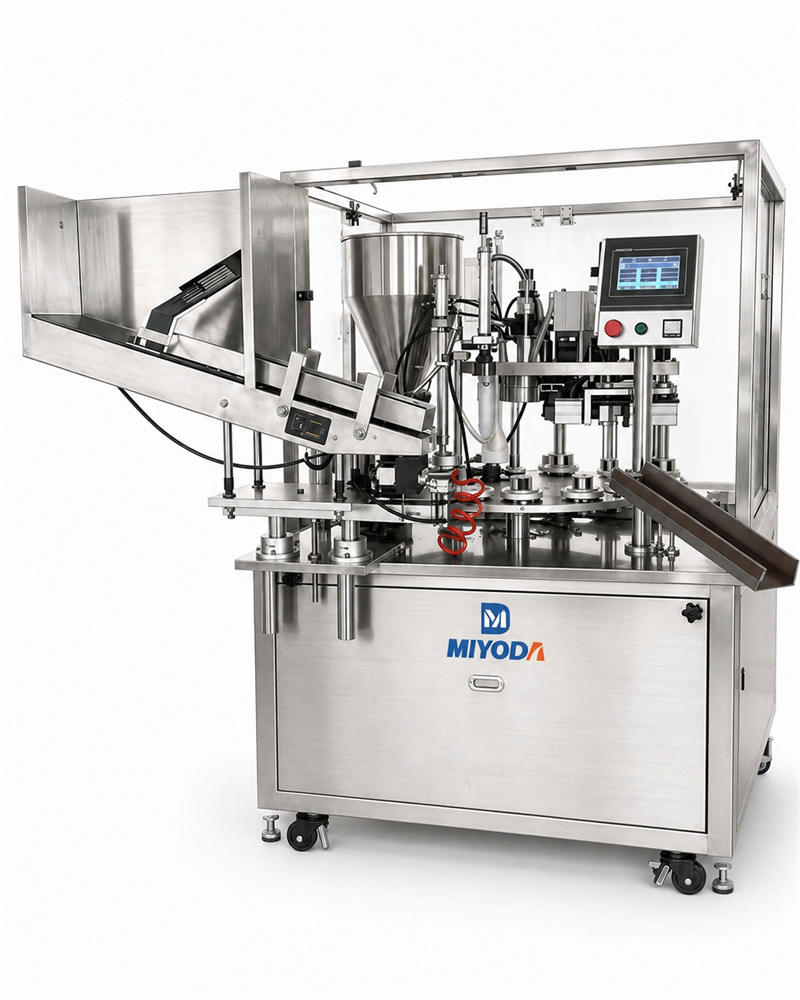
Automatic rotary tube filling and sealing machine handling cosmetic creams, gels, and pastes across PE, PP, and laminated tube formats. Note how tube material determines the sealing mechanism — heat seal for PE/PP, mechanical crimp for aluminum.
Ready to Invest in the Right Tube Production Equipment for Your Material Strategy?
Your material decision is only as good as the production equipment behind it. A PE strategy on an undersized, outdated extrusion line doesn’t deliver competitive unit costs. A PP strategy on equipment not configured for PP processing temperatures delivers inconsistent quality that premium brands won’t accept. An aluminum strategy without the right lacquering and crimping equipment produces tubes that pharmaceutical clients will reject.
Miyoda Packaging Machinery works with tube manufacturers, distributors, and agents to match production equipment to material strategy — not the other way around. Our complete tube extrusion production lines are configured for PE and PP processing with multi-layer capability, PLC recipe management, and integrated quality control systems. Our engineering team provides detailed ROI analysis before you commit capital.
📩 Schedule a consultation with our packaging machinery specialists today. We’ll help you evaluate your production goals, analyze your target market segment, and recommend equipment solutions that deliver the best ROI for your specific business model.
👉 Explore the full Miyoda machinery range | 📲 WhatsApp: +86 137 7421 4471
 Glossary: Key terms every cosmetic tube manufacturer and distributor should know before choosing a material strategy. Source: Unsplash (royalty-free)
Glossaire des termes clés
OTR (Oxygen Transmission Rate): The rate at which oxygen permeates through a tube wall, measured in cc/m²·day. Lower OTR = better barrier protection = longer shelf life for oxygen-sensitive formulations like vitamin C serums and retinol creams.
WVTR (Water Vapor Transmission Rate): The rate of moisture passage through the tube wall, measured in g/m²·day. Critical for formulations sensitive to humidity or requiring a dry internal environment.
LDPE (Low-Density Polyethylene): Soft, flexible polyethylene used for most standard cosmetic PE tubes. Processing temperature: 160–200°C. Best for body care, sunscreen, and personal care applications.
HDPE (High-Density Polyethylene): Stiffer, more structured polyethylene. Provides a more premium hand feel than LDPE at similar material cost. Used for toothpaste tubes and cosmetic tubes requiring shape retention.
PP (Polypropylene): A higher-performance polymer with better barrier properties, chemical resistance, and stiffness than standard PE. Processing temperature: 200–250°C. Ideal for premium skincare and international export markets.
EVOH (Ethylene Vinyl Alcohol): A barrier co-polymer used as a functional layer in multi-layer tube structures. Reduces OTR to 0.1–1.0 cc/m²·day when used in 5-layer PE or PP configurations — enabling plastic tubes to achieve near-laminate barrier performance.
MOQ (Minimum Order Quantity): The smallest production run a manufacturer will accept for a given tube specification. PE: 10,000–50,000 units; PP: 15,000–75,000 units; Aluminum: 25,000–100,000+ units.
Impact Extrusion: The aluminum tube manufacturing process where a slug of aluminum is struck under high pressure to form a seamless tube body. Distinct from plastic tube extrusion, which is a continuous melt-and-form process.
Internal Lacquer: A coating applied to the interior of aluminum tubes to prevent direct metal-formulation contact. Must be compatible with the specific formulation being packaged — epoxy, vinyl, and phenolic lacquers cover different formulation categories.
PCR (Post-Consumer Recycled): Material derived from recycled post-consumer waste. PE and PP tubes can be produced from 25–100% PCR content. Documented PCR use supports brands’ sustainability claims and EU PPWR 2030 compliance.
ISO 15378: International GMP standard for pharmaceutical primary packaging materials. Required by pharmaceutical buyers sourcing cosmetic and pharmaceutical tubes for drug product packaging.
Cpk (indice de capacité du processus) : A statistical measure of how consistently a process operates within specification limits. Cpk ≥ 1.33 is the pharmaceutical-grade standard; it means the process produces within tolerance more than 99.99% of the time.
MoCRA (Modernization of Cosmetics Regulation Act): US legislation (enacted 2022) that expanded FDA’s authority over cosmetic product manufacturing, including GMP requirements for cosmetic packaging.
EU PPWR (Packaging and Packaging Waste Regulation): EU regulation coming into full force by 2030 requiring all cosmetic and pharmaceutical packaging to be recyclable. Directly relevant to material strategy decisions for brands serving European markets.
Questions fréquemment posées
1. What’s the biggest cost difference between PE, PP, and aluminum tube production?
PE tubes typically cost USD 0.04–0.08 per unit in material cost for single-layer, while PP runs USD 0.08–0.15, and aluminum USD 0.30–0.80+. That makes aluminum 4–10x the material cost of basic PE. But total cost of ownership includes equipment investment (PE line: USD 80,000–180,000; aluminum line: USD 300,000–800,000+), production speed (PE at 220 tubes/min vs. aluminum at 40–100 tubes/min), waste rates (PE ~1–2%, aluminum ~5–8%), and achievable selling prices. A manufacturer running aluminum pharmaceutical tubes at USD 1.20/unit selling price has a vastly different gross margin profile than one running PE body lotion tubes at USD 0.12/unit — even though the aluminum material cost is 10x higher.
2. Can I switch between materials on the same production line?
PE and PP can often run on the same extrusion line with temperature profile adjustments, screw configuration review, and die optimization — but this requires manufacturer verification for your specific equipment. The barrel heating zones for PP (200–250°C) must be capable of reaching and holding those temperatures; many PE-spec’d lines are designed for 160–220°C maximum and cannot reliably process PP. Aluminum requires entirely separate equipment — impact extrusion presses, internal lacquering systems, and mechanical crimping equipment are not interchangeable with plastic extrusion lines. If you want multi-material capability, specify a dual-material PE/PP line from the outset and plan aluminum as a separate future capital investment.
3. How does material choice affect my product’s shelf life?
Directly and measurably. Single-layer PE (OTR 3,000–8,000 cc/m²·day) provides minimal oxygen barrier — a retinol (0.5%) serum in single-layer PE may begin showing oxidative degradation within 4–6 months under ambient storage conditions, making a 24-month shelf-life claim indefensible in stability testing. Five-layer EVOH PE (OTR 0.1–1.0 cc/m²·day) or PP (OTR 20–100 cc/m²·day) extend real-world stability to 18–36 months for most active formulations. Aluminum (OTR ~0) is the only material that supports 48–60 month shelf-life claims for the most sensitive pharmaceutical topicals. For products with stability-dependent commercial claims — particularly premium skincare and pharmaceutical preparations — material choice is a regulatory and quality decision, not just a cost decision.
4. What’s the minimum order quantity for each material?
PE tubes: typically 10,000–50,000 units per SKU depending on customization. PP tubes: 15,000–75,000 units, reflecting higher tooling and setup costs. Aluminum tubes: 25,000–100,000+ units, driven by impact extrusion tooling, lacquering setup, and printing plate costs. Higher MOQs translate to higher upfront working capital commitment but lower per-unit cost. For new product launches with uncertain demand, PE’s lower MOQ reduces inventory risk — which is one reason brands often launch in PE and migrate to PP or aluminum once demand is validated.
5. Are PE and PP tubes recyclable, and does this matter to my customers?
Both PE (codes #2 HDPE, #4 LDPE) and PP (#5) are technically recyclable, but actual recycling infrastructure and acceptance rates vary significantly by geography. In North America and Europe, mono-material PE and PP tubes with compatible shoulder and closure materials are accepted by an increasing number of municipal recycling programs. For your brand clients, recyclability matters significantly — and increasingly affects retailer listing decisions at sustainability-committed chains. In a survey published by Euromonitor (2024), 67% of cosmetic consumers in Europe and North America indicated willingness to pay 5–15% more for verifiably recyclable packaging. Aluminum, when sorted into aluminum recycling streams, can be recycled indefinitely without quality loss — a compelling credential in markets with functional aluminum recycling infrastructure.
6. How do I know which material my target customers prefer?
Analyze your target customers’ competitive set — what tube material are the two or three brands they directly compete with using? What is the retail price point and market positioning? A brand selling a USD 12.99 body butter at Target will not accept an aluminum tube quote; a brand selling a USD 89 retinol treatment at Sephora will not accept a single-layer PE quote. Beyond category analysis, review market reports for your specific application category: the PP tube market growing at 5.8% CAGR signals a mid-market trend toward premium materials that your customers are likely participating in. For export accounts targeting Japan, South Korea, or Western Europe, PP or higher is typically the baseline specification — these markets have elevated consumer quality expectations that PE struggles to meet at the point of sale.
7. What production speeds can I expect with each material?
On a well-maintained commercial production line: PE tubes run at 80 à 220 tubes par minute (extrusion speed 10–15 m/min), PP tubes at 60–120 tubes/minute (slightly slower due to cooling requirements), and aluminum tubes at 40 à 100 tubes par minute (significantly slower due to lacquering and multi-stage processing). These are production speeds at the extrusion or impact extrusion stage — downstream operations (heading, decoration, filling, sealing) introduce additional cycle time constraints. OEE (Overall Equipment Effectiveness) on well-run PE lines typically averages 78–88% of nameplate capacity; PP runs 72–82%; aluminum runs 65–75% due to higher maintenance and inspection requirements.
8. Do I need FDA approval before selling tubes made from these materials?
The tubes themselves do not require individual FDA approval for cosmetic applications — but they must be manufactured from FDA-compliant resin or alloy grades (PE and PP: 21 CFR 177.1520; aluminum with internal lacquer: 21 CFR 177.1390 or 177.2420 depending on lacquer type). Your resin or material supplier must provide a Certificate of Compliance referencing the specific 21 CFR section. For pharmaceutical applications, the container closure system (tube, cap, seal) must be documented in the NDA or ANDA submission with full compatibility and extractables/leachables data — this is a drug application submission requirement, not a pre-market tube approval process. Refer to the Guide de la FDA sur les systèmes de fermeture des récipients for complete pharmaceutical requirements.
9. How do temperature and humidity affect each material during storage?
PE (particularly LDPE) is most vulnerable to elevated temperatures — above 50–60°C, LDPE tubes can deform or soften, which creates problems in warehouses without climate control in tropical climates or during summer ocean freight transits. PP is more thermally stable — its deflection temperature under load is approximately 100°C, compared to 40–50°C for LDPE — making it better suited for warm-climate supply chains and ambient warehouse storage. Aluminum is the most thermally stable of the three, maintaining dimensional integrity across a wide temperature range. For export to Southeast Asian markets (warehouse temperatures regularly exceeding 35°C ambient), PP or aluminum is strongly preferred over flexible LDPE to prevent product complaints related to deformed tubes.
10. Can I use the same tube design for PE, PP, and aluminum, or do I need different molds?
Each material requires distinct tooling, even for the same nominal tube dimensions. PE and PP have different melt shrinkage rates (PE: 1.5–3%; PP: 1.0–2.5%), meaning a mold designed for PE will produce slightly oversized tubes in PP and vice versa. Die design is also material-specific — PP’s higher melt viscosity requires different die gap settings and spider leg design to avoid pressure-related defects. Aluminum tube body tooling (impact extrusion die and punch) is entirely separate from polymer extrusion tooling — there is no overlap. The external design can absolutely remain consistent across materials; a brand identity developed for PE tubes translates to PP or aluminum through adjusted mold geometry and equivalent print artwork files.
11. What’s the typical lead time from ordering equipment to first production run?
For PE and PP tube extrusion equipment: 8–14 weeks from order confirmation to factory delivery (varies by manufacturer backlog and customization requirements), plus 2–4 weeks for installation, commissioning, and operator training, plus 1–3 weeks for process validation and first-article qualification. Total: 11–21 weeks from equipment order to first approved production run. For aluminum tube equipment: 12–20 weeks for delivery, 3–5 weeks for installation and commissioning, 4–8 weeks for process validation including lacquer integrity testing. Total: 19–33 weeks from equipment order to validated aluminum tube production. Factor these lead times into business planning and customer commitment timelines — equipment delivery promises from suppliers should be confirmed in writing with liquidated damage clauses for significant delays.
12. How do I calculate the true cost per unit including equipment depreciation?
Use this formula:
Example for a PE line costing USD 150,000, producing 36 million units over 5 years (equipment life), material at USD 0.06/unit, labor at USD 0.02/unit, energy at USD 0.005/unit, overhead at USD 0.015/unit:
Compare your true unit cost to market pricing for your target segment to confirm your pricing covers full costs and generates target margin. Many manufacturers make the mistake of calculating profitability on material + labor only — omitting equipment depreciation turns a profitable-looking product line into a cash-draining one over time.
13. Are there sustainability certifications I should consider for each material?
Relevant certifications by material: ISO 14001 (environmental management system — applicable to your production facility regardless of material); GRS (Global Recycled Standard) or RecyClass (for PCR content claims in PE and PP tubes); ISCC (International Sustainability and Carbon Certification) or RSB (Roundtable on Sustainable Biomaterials) (for bio-based PE or PP claims); ISO 11469 (plastic material identification for recyclability — required for EU PPWR compliance); and for aluminum, ASI (Aluminium Stewardship Initiative) certification for responsible aluminum sourcing. Brands increasingly require their tube suppliers to hold or be working toward these certifications — having them positions you favorably against uncertified competitors in sustainability-conscious market segments.
14. What happens if my supplier increases material costs mid-contract?
PE and PP resin prices typically move 5–15% annually in line with crude oil feedstock pricing (ICIS publishes monthly benchmarks for LDPE, HDPE, and PP). Aluminum prices track LME (London Metal Exchange) aluminum futures with additional regional premiums. Standard commercial practice is to include a price adjustment clause in supply contracts that allows for price changes tied to documented feedstock index movements, with a 60–90 day notice requirement and a cap on annual adjustment (typically ±10–15%). Without this clause, you are exposed to absorbing resin price increases within your fixed-price customer contracts — a margin squeeze that has caught numerous manufacturers in unfavorable market cycles. Negotiate price adjustment provisions into both your material supply contracts and your tube customer contracts simultaneously.
15. Which material offers the best ROI for a distributor or machinery agent?
For a distributor or machinery agent recommending production equipment to cosmetic tube manufacturers, PP offers the best balanced ROI at current market conditions. Here’s the commercial logic: PP equipment (USD 120,000–250,000 for a dual-material PE/PP line) is accessible at a capital level that growing manufacturers can finance; the PP tube addressable market (premium skincare, international export, mid-market personal care) is growing at 5.8% CAGR; the per-unit margin on PP tubes is 2–3x that of commodity PE; and PP’s alignment with EU PPWR 2030 recyclability requirements positions it well for the next regulatory cycle. PE machinery generates high volumes and strong repeat business from established private-label manufacturers. Aluminum machinery generates the highest per-unit margin on a smaller installed base, with longer sales cycles (manufacturers require more capital and a committed customer pipeline before investing). The sequencing that maximizes long-term distributor or agent revenue: recommend PE/PP dual-material lines to growing manufacturers, establish a PP upgrade pathway, and introduce aluminum as a strategic capability addition once the customer’s pharmaceutical or luxury brand pipeline justifies it.
For expert guidance on tube production equipment matched to your specific material strategy, explore Miyoda Packaging Machinery’s industry knowledge center — covering PE and PP tube extrusion, laminate tube production, and complete tube manufacturing line integration for cosmetic and pharmaceutical producers worldwide.