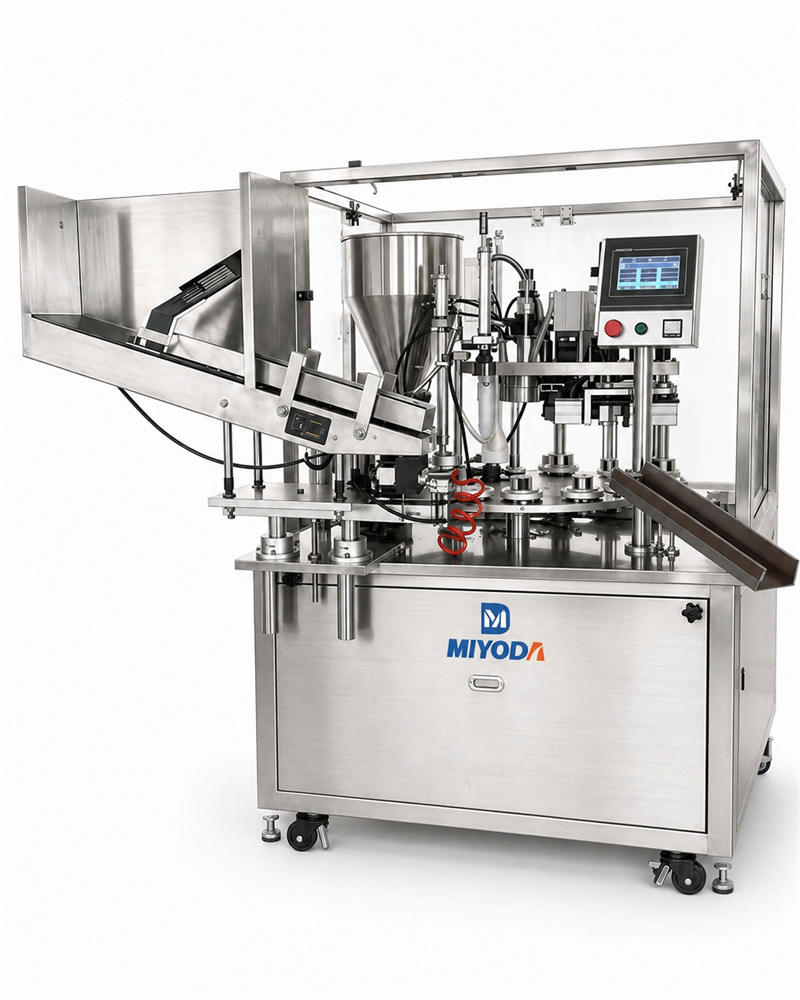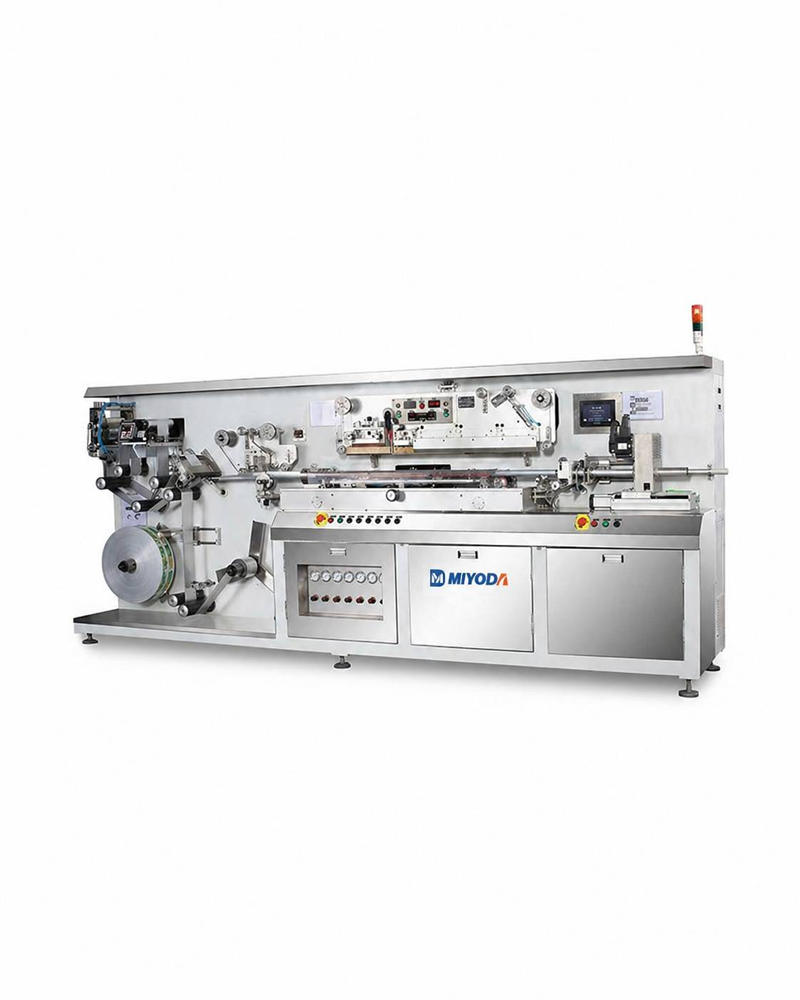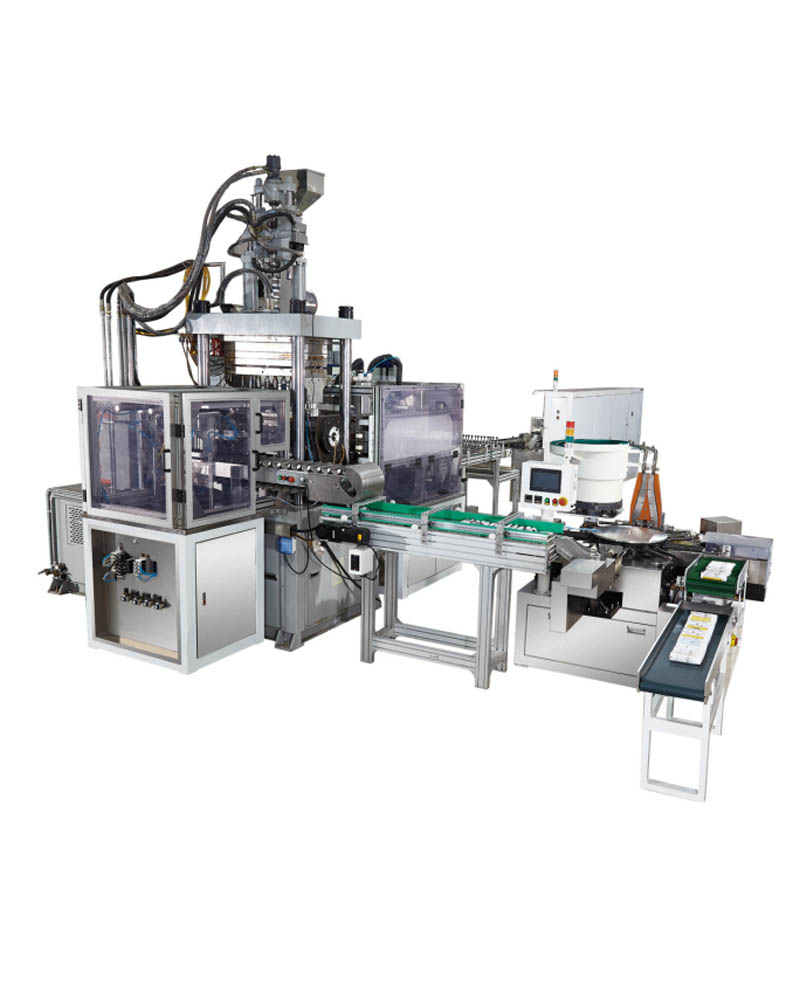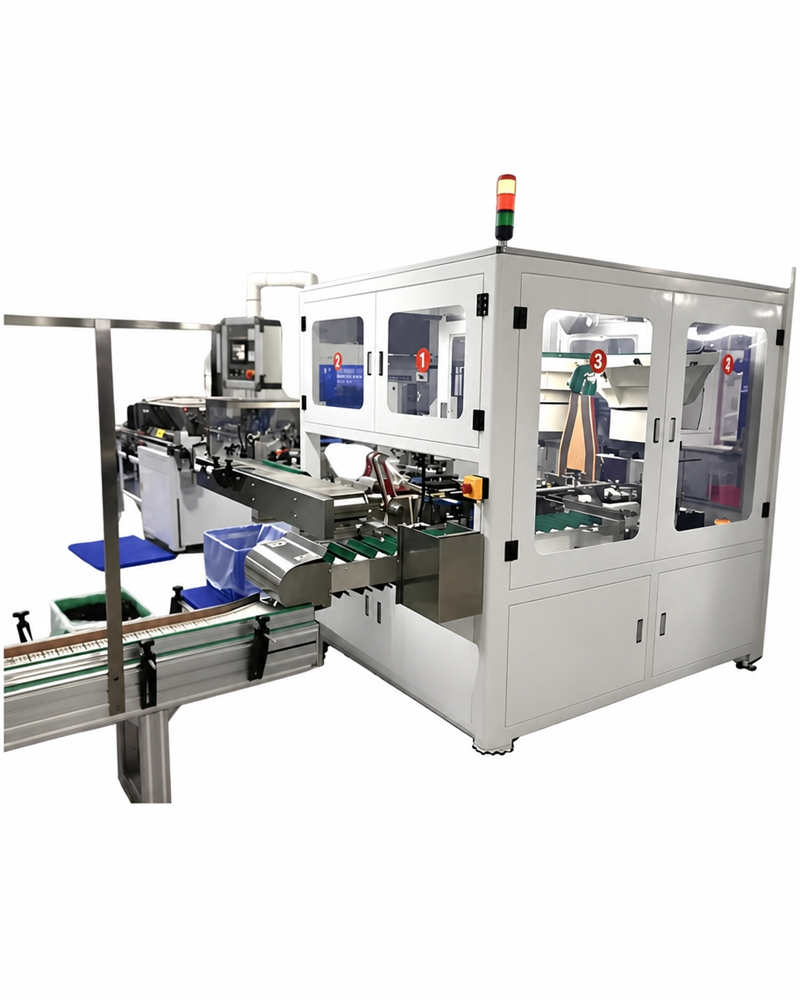
La réponse en bref : Pour obtenir un excellent retour sur investissement et une précision de niveau pharmaceutique avec une machine de sérigraphie sur tubes, ne vous contentez pas de consulter la fiche technique. Évaluez chaque machine en fonction de trois critères : son efficacité en conditions réelles de production, la rapidité de ses changements de série et sa capacité à s'adapter à l'augmentation de vos commandes.
I. Comprendre les enjeux liés aux investissements dans l'impression sur tubes
Quand l'esthétique va de pair avec la conformité réglementaire
Un tube imprimé remplit deux fonctions.
Pour une marque de cosmétiques, l'emballage, c'est la marque. Un client se décide en trois secondes environ, et un logo légèrement flou ou un fond blanc terne peut le pousser à choisir le tube à côté du vôtre.
Pour un client du secteur pharmaceutique, l'impression est synonyme d'information. Le nom du médicament, le dosage, le numéro de lot et les mises en garde doivent être nets, correctement positionnés et rester lisibles même après que le tube a été pressé, essuyé à l'alcool ou stocké dans une salle de bains chaude. Conformément aux BPF (Bonnes pratiques de fabrication, les règles de qualité imposées par les autorités de contrôle), une étiquette mal imprimée peut entraîner le rejet d’un lot ou le rappel d’un produit.
Définition rapide : sérigraphie Sérigraphie, également appelée sérigraphie, consiste à faire passer l'encre à travers un pochoir à mailles fines sur une surface à l'aide d'une raclette en caoutchouc. Sur les tubes, ceux-ci tournent contre l'écran afin que l'encre se répartisse uniformément sur toute la surface courbe. Il en résulte une couleur épaisse, opaque et éclatante que l'impression offset ne parvient pas à égaler pleinement.
Les coûts cachés des machines “ bon marché ”
Une imprimante bon marché revient souvent plus cher sur toute sa durée de vie. Ces coûts ne figurent pas sur le devis :
- Temps d'arrêt : Chaque heure d'arrêt d'une imprimante peut paralyser l'ensemble de votre chaîne de production de tubes, y compris l'extrusion, le formage et le bouchage.
- Déchets : Chaque tube mal imprimé représente le coût du plastique, du col, du bouchon et de la main-d'œuvre déjà consacrée à sa fabrication.
- Enregistrement incohérent : Le repérage consiste à faire en sorte que chaque couleur soit positionnée exactement là où elle doit être par rapport aux autres. En cas de décalage, un logo à trois couleurs présente un effet d“” ombre » ou semble se dédoubler.
Aperçu du secteur : Les acheteurs qui se concentrent sur le prix comparent généralement les machines en fonction de leur coût d'achat. Ceux qui tiennent compte de l'ensemble des aspects les comparent en fonction de coût par tube imprimé sur cinq ans. Nous avons vu une imprimante qui coûtait 30% de moins finir par coûter plus cher en l’espace de 18 mois à cause des rebuts, des retards dans la livraison des pièces de rechange et des heures supplémentaires. Notre Guide sur le coût total de possession d'une machine de sérigraphie présente le détail de ces coûts ligne par ligne.
Objectif du présent guide
Ce guide vous propose un cadre pratique pour choisir une solution de sérigraphie qui élimine les goulots d'étranglement au lieu d'en créer de nouveaux. Il s'adresse aux fabricants de tubes destinés aux secteurs cosmétique et pharmaceutique, ainsi qu'aux distributeurs et agents qui les conseillent.
II. Identifier les principaux points faibles de votre processus de production
Analyse des écarts actuels de débit : où se situe le goulot d'étranglement ?
Avant de vous intéresser à une nouvelle machine, identifiez les points précis où votre chaîne de production subit des ralentissements. Une méthode simple consiste à chronométrer chaque poste pendant toute la durée d'un quart de travail :
| Gare | Vitesse nominale (tubes/min) | Moyenne réelle (tubes/min) | Écart |
|---|---|---|---|
| Extrusion + découpe | 120 | 110 | 8% |
| Tête / épaule | 100 | 92 | 8% |
| Sérigraphie | 80 | 52 | 35% |
| Limitation | 110 | 100 | 9% |
Exemple de données provenant d'une usine typique de tubes cosmétiques de taille moyenne.
Dans cet exemple, l'imprimante constitue clairement le goulot d'étranglement. Elle ne fonctionne qu'à 65% de sa vitesse nominale, ce qui fait que toutes les autres machines doivent l'attendre.
Causes courantes souvent méconnues :
- Les tubes se coincent au point de chargement
- Les opérateurs s'arrêtent pour essuyer les écrans
- Séchage lent aux UV entre chaque couche de couleur
- Temps de mise en place long pour chaque nouvelle création
Trouver le juste équilibre entre qualité et volume
La précision du mode manuel et la rapidité du mode automatique ont chacune leur utilité. Suivez cette règle empirique :
- Environ 5 000 tubes par jour, un grand nombre de références, des changements de conception fréquents : L'impression semi-automatique, lorsqu'elle est prise en charge par un opérateur expérimenté, peut donner de bons résultats.
- De 5 000 à 30 000 tubes par jour : Une imprimante entièrement automatique, monochrome ou bicolore, s'avère généralement rentable.
- Plus de 30 000 tubes par jour, ou tout contrat pharmaceutique : Entièrement automatique, multicolore, commandée par API, avec contrôle en ligne.
Évaluation du coût de l'inexactitude
Voici comment une petite erreur peut se traduire par une perte financière concrète :
Exemple : La fabrication d'un tube de soin haut de gamme coûte $0,18 avant l'impression. Un taux d'erreurs d'impression de 2% sur une commande de 500 000 tubes entraîne la mise au rebut de 10 000 tubes, soit $1 800 de matière perdue. Si l'on ajoute à cela le temps de reprise, les heures supplémentaires et une éventuelle pénalité pour retard de livraison, une commande peut entraîner une perte comprise entre $4 000 et $6 000.
Dans le secteur pharmaceutique, le coût est souvent bien plus élevé. Un code de lot illisible peut entraîner la mise en quarantaine de tout un lot jusqu'à ce qu'il fasse l'objet d'une nouvelle inspection.
III. Critères de performance pour les normes pharmaceutiques et cosmétiques
Précision et repérage sur des surfaces courbes et souples
L'impression sur un tube est bien plus difficile que l'impression sur une carte plate. La surface est courbée, légèrement souple et n'est pas forcément parfaitement ronde.
Glossaire : Précision de l'enregistrement Le degré d'alignement entre chaque couche de couleur et les autres. Il est mesuré en millimètres. Pour les tubes cosmétiques, la tolérance habituelle est de ±0,1 mm. Pour les textes pharmaceutiques fins et les logos multicolores, les acheteurs exigent souvent une tolérance comprise entre ±0,05 et 0,08 mm.
Ce qui distingue les machines de haute précision des autres :
- Support de mandrin : Un mandrin est une tige métallique qui s'insère à l'intérieur du tube afin de lui conserver sa forme ronde sous la pression de la raclette. Les mandrins usés ou mal dimensionnés sont la principale cause des impressions ovales.
- Repérage optique ou servo : Un capteur détecte un repère sur le tube (souvent la soudure latérale des tubes laminés) et fait tourner le tube de manière à ce qu'il revienne à chaque fois au même point de départ.
- Servomoteurs synchronisés : Le déplacement de l'écran et la rotation du tube sont synchronisés électroniquement, ce qui évite que l'image ne s'étire ou ne se déforme.
Adhérence et durabilité de l'encre sur les tubes pharmaceutiques résistants aux produits chimiques
Les tubes pharmaceutiques contiennent souvent des crèmes à base d'alcool, d'huiles ou de principes actifs qui altèrent l'encre fragile. Renseignez-vous sur la façon dont la machine gère ces produits :
- Prétraitement de surface : Le PE et le PP ont une faible énergie de surface ; l'encre y forme donc des gouttelettes, comme l'eau sur une voiture cirée. Traitement contre le coronavirus ou un traitement à la flamme augmente l'énergie de surface, ce qui permet à l'encre d'adhérer. La valeur cible habituelle se situe entre 38 et 42 dyn/cm.
- séchage aux UV: L'encre UV durcit en moins d'une seconde sous l'effet des rayons ultraviolets. Un durcissement optimal est indispensable pour garantir la résistance aux rayures et aux produits chimiques.
- Durcissement entre deux stations : Pour les travaux multicolores, chaque couleur doit être au moins partiellement séchée avant l'impression de la suivante. Sinon, les couleurs risquent de se mélanger.
Test d'adhérence simple à réaliser en interne : Appuyez un morceau de ruban adhésif résistant sur l'impression, lissez-le bien, puis retirez-le d'un coup sec. Si de l'encre s'enlève, cela signifie que le durcissement ou le prétraitement n'est pas correct. Les acheteurs du secteur pharmaceutique effectuent souvent un test de frottement à l'alcool : 20 frottements avec un chiffon imbibé d'IPA sans perte d'encre visible.
Propreté et maîtrise de la contamination
Dans le cadre d'une production à usage médical, l'imprimante ne doit en aucun cas constituer une source de particules ou de contamination. Vérifiez les points suivants :
- Des surfaces en acier inoxydable ou revêtues, faciles à nettoyer
- Lampes UV encapsulées avec système d'extraction de l'ozone
- Des raclettes à faible dégagement de peluches et un système d'alimentation en encre fermé
- Une conception adaptée aux zones propres classées selon des normes telles que Classification des salles blanches selon la norme ISO 14644-1
Les fournisseurs d'emballages pharmaceutiques font souvent l'objet d'audits visant à vérifier Norme ISO 15378 relative aux matériaux d'emballage primaire. La documentation relative à l'imprimante (certificats des matériaux, procédures opérationnelles standard de nettoyage et dossier de validation) revêt autant d'importance que sa qualité d'impression.
Pour comparer les différences entre les exigences du secteur cosmétique et celles du secteur pharmaceutique, consultez notre guide sur Machines de sérigraphie pour les emballages cosmétiques par rapport aux emballages pharmaceutiques.
IV. Le spectre de l'automatisation : adapter la technologie à votre volume d'activité
Manuel, semi-automatique ou entièrement automatique
| Facteur | Manuel | Semi-automatique | Entièrement automatique |
|---|---|---|---|
| Exemple de résultat | 300 à 800 tubes/heure | 1 200 à 2 500 tubes/heure | 3 000 à 6 000 tubes et plus par heure |
| Opérateurs par équipe | 1 par machine | 1 par machine | 1 pour 2 à 3 machines |
| Cohérence des inscriptions | Cela dépend de l'habileté de l'opérateur | Bien | Excellent et reproductible |
| Idéal pour | Échantillons, start-ups | Marques de niche, petites séries | Fabricants sous contrat, industrie pharmaceutique, exportation |
| Coût initial | Le plus bas | Moyen | Le plus élevé |
| Coût par tube imprimé | Le plus élevé | Moyen | Cours le plus bas sur un volume donné |
Les vitesses indiquées correspondent aux fourchettes habituelles du secteur et varient en fonction du diamètre du tube, du nombre de couleurs et du type d'encre.
Intégration aux lignes d'extrusion et de bouchage
Une imprimante autonome crée des “ îlots ” dans votre usine. Les tubes sont mis en carton, transportés et chargés à la main, et chaque étape de manutention comporte un risque de rayures et d'encrassement par la poussière.
Une imprimante intégrée reçoit les tubes directement à la sortie des étapes d'extrusion et de formage, puis les achemine vers l'étape de bouchage. Lorsque vous évaluez une machine, posez-vous les questions suivantes :
- Peut-il être alimenté automatiquement à partir d'une trémie ou d'un convoyeur ?
- Est-ce qu'il échange des signaux avec les machines en amont et en aval, de sorte que si la capsuleuse s'arrête, l'imprimante se mette en pause au lieu d'accumuler les tubes ?
- Peut-elle rivaliser avec la vitesse de votre chaîne de production d'extrusion de tubes?
Réduire les erreurs humaines grâce aux commandes par automates programmables (PLC)
Glossaire : API (automate programmable industriel) Un ordinateur industriel qui pilote la machine. Il enregistre les réglages tels que la pression de la racle, la vitesse d'impression et la puissance UV sous forme de “ recettes ”.”
Grâce à la mémorisation des recettes, l'équipe de nuit gère la référence #A-204 exactement comme l'équipe de jour. Personne n'a besoin de se souvenir des réglages ni de se fier à des notes manuscrites. Les niveaux d'accès empêchent également le personnel non formé de modifier des valeurs critiques.
Aperçu du secteur : D'après notre expérience, la majeure partie de la différence de qualité entre les équipes ne provient pas de la machine. Elle résulte plutôt de petits ajustements non documentés. Le fait de protéger les recettes par un mot de passe permet souvent de résoudre les défauts “ mystérieux ” en moins d'une semaine.
V. Évaluation du rapport vitesse/stabilité
L'indicateur “ vitesse réelle ”
Une brochure peut indiquer “ jusqu’à 100 pièces/min ”. Ce chiffre est généralement mesuré avec une seule couleur, un petit tube, un motif simple et sans arrêts.
Glossaire : OEE (efficacité globale des équipements) OEE = Disponibilité × Performance × Qualité. Cet indicateur montre le rendement réel obtenu par rapport au maximum théorique. Les lignes de production de classe mondiale atteignent environ 85%. De nombreuses imprimantes à tubes fonctionnent à un niveau compris entre 55 et 65%.
Exemple de vitesse réelle :
- Vitesse nominale : 80 tubes/min
- Disponibilité (temps de fonctionnement effectif) : 88%
- Performances (vitesse de fonctionnement) : 90%
- Qualité (bons tubes) : 97%
- Vitesse réelle = 80 × 0,88 × 0,90 × 0,97 ≈ 61 bons tubes/min
Demandez toujours à vos fournisseurs de garantir un rendement constant pendant un service de 8 heures, en utilisant vos propres tubes et vos propres maquettes.
Gestion des vibrations à grande vitesse
À grande vitesse, même de légères vibrations font cogner l'écran contre le tube. Il en résulte des contours flous, des images fantômes et du texte fin déformé.
Ce qui aide :
- Un châssis lourd et rigide, de préférence en acier moulé ou en acier soudé épais
- Des servomoteurs dotés de courbes d'accélération progressives, au lieu de cames mécaniques à action brusque
- Guides linéaires de précision pour le déplacement de l'écran
- Une machine qui reste à niveau et bien ancrée sur un sol solide
Optimisation du temps de cycle : chargement, impression, déchargement
Le cycle d'un tube sur l'imprimante se compose de trois étapes :
- Chargement : Mise en place du tube sur le mandrin, puis prétraitement
- Impression : Repérage, puis passage d'impression, puis séchage UV
- Déchargement : Retirer le tube du mandrin et le placer sur le convoyeur
Sur les machines à indexation rotative, le chargement et le déchargement s'effectuent sur d'autres postes pendant que l'impression est en cours. C'est grâce à ce fonctionnement en parallèle que les machines automatiques atteignent un rendement bien supérieur à celui des machines manuelles. Si le chargement prend plus de temps que l'impression, améliorer la tête d'impression ne vous sera d'aucune utilité.
VI. Le défi du changement de série : réduire au minimum les temps morts
Systèmes de réglage sans outil
Le temps de changement de série correspond à l'intervalle entre le dernier tube conforme d'une commande et le premier tube conforme de la commande suivante. Il s'agit souvent de la plus importante perte cachée pour les fabricants qui produisent un grand nombre de références.
Recherchez :
- Mandrins à démontage rapide ne nécessitant aucune clé
- Échelles graduées ou affichages numériques sur les axes de réglage, permettant de reproduire les réglages
- Cadres d'écran à clipser avec goupilles de positionnement
- Recettes enregistrées pour chaque diamètre de tube
| Approche de transition | Durée typique (16 mm → 35 mm) |
|---|---|
| Anciennes machines équipées de mandrins boulonnés et d'un système d'alignement manuel | 60 à 120 minutes |
| Machines modernes équipées de pièces à changement rapide et de recettes | 15 à 30 minutes |
De nombreuses plantes utilisent SMED (Changement de matrice en une minute) méthodes. L'idée principale est de préparer tout ce qui peut l'être, comme les écrans, l'encre et les mandrins, pendant que la commande en cours est encore en cours d'exécution.
Vitesse de calibrage de la configuration : atteindre la “ première pièce correcte ”
“L’expression ” première pièce conforme » signifie que le premier tube produit après le changement de série passe le contrôle qualité. Certaines machines ont besoin de 20 à 50 tubes d’essai avant que le réglage ne soit correct. Les machines de meilleure qualité y parviennent en 3 à 5 tubes, car les recettes rétablissent les positions exactes.
Sur la base de 6 changements par semaine, cela représente environ 200 à 300 tubes gaspillés par semaine, soit plus de 10 000 par an.
Polyvalence : du PE au stratifié en passant par l'aluminium
| Matériau du tube | Défi d'impression | Ce dont la machine a besoin |
|---|---|---|
| PE (polyéthylène) extrudé | Faible énergie de surface, parois souples | Prétraitement efficace, maintien solide par mandrin |
| Stratifié (ABL/PBL) | Couture latérale, structure souple | Détection des joints pour l'alignement |
| Aluminium | Rigide, mais se cabosse facilement | Manipulation en douceur, système d'encre adapté |
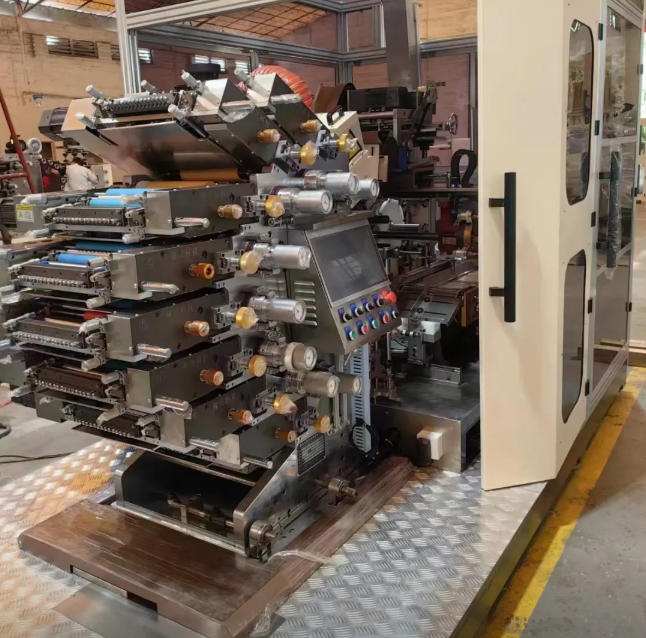
Pour en savoir plus sur le comportement des matériaux, consultez Comparaison des matériaux utilisés pour les tubes : PE, PP et aluminium.
VII. Cadres relatifs à la fiabilité à long terme et à la maintenance
Approvisionnement en composants : garder les pièces d'usure à portée de main
Les machines de sérigraphie comportent des pièces d'usure prévisibles. Demandez à chaque fournisseur une liste des pièces de rechange recommandées, accompagnée des délais de livraison :
| Pièce d'usure | Fréquence de remplacement habituelle | Risque d'interruption d'activité en cas de rupture de stock |
|---|---|---|
| Lames de raclette | Toutes les 1 à 4 semaines (selon l'encre et le nombre d'heures) | Élevé |
| Grilles (mailles) | Tous les 20 000 à 100 000 tirages | Élevé |
| Lampes UV | Toutes les 800 à 1 500 heures | Moyen |
| Manchons de mandrin / roulements | Tous les 6 à 12 mois | Moyen |
| Courroies et pinces de préhension | Tous les 12 mois | Faible à moyen |
Ces intervalles correspondent à des fourchettes typiques et dépendent de l'encre, du motif imprimé et du nombre d'heures de fonctionnement.
Aperçu du secteur : Les machines qui utilisent des composants électriques de marque courants (automates programmables, servomoteurs, capteurs) sont beaucoup plus faciles à entretenir sur place. Un distributeur en Amérique du Sud peut se procurer un servomoteur courant en quelques jours. Une carte sur mesure provenant de l'étranger peut prendre plusieurs semaines.
Facilité de nettoyage
Les changements de couleur et les changements d'écran peuvent prendre beaucoup de temps. Les machines qui permettent de gagner le plus de temps sont celles qui :
- Bacs à encre amovibles
- Des écrans qui sortent sans perturber leur alignement
- Des surfaces lisses, sans accumulations d'encre cachées
- Un système à encre UV, car l'encre UV ne sèche pas sur l'écran pendant les courtes pauses
Infrastructure d'assistance technique
Lorsqu'une machine tombe en panne, chaque heure compte. Avant d'acheter, vérifiez :
- Assistance à distance : Les ingénieurs peuvent-ils se connecter à l'automate programmable pour diagnostiquer les pannes ?
- Prise en charge vidéo : Le service d'assistance par vidéo en direct est-il disponible dans votre fuseau horaire ?
- Service sur place : Dans quel délai un technicien peut-il intervenir, et qui prend en charge les frais de déplacement ?
- Formation : La formation des opérateurs est-elle comprise dans l'installation ?
Chez Miyoda Packaging Machinery, nous réalisons des essais d'impression des maquettes fournies par nos clients sur leurs propres tubes avant l'expédition. Les problèmes liés à l'encre, au maillage ou au repérage sont ainsi résolus dans notre usine, et non dans votre atelier lors de votre première commande importante. Vous pouvez consulter les options de configuration sur notre machine de sérigraphie sur tubes page.
VIII. Guide du distributeur : adapter les modèles aux profils des clients
Segmentation de la clientèle
| Profil du client | Volume type | Priorités clés | Type de machine recommandé |
|---|---|---|---|
| Marque de cosmétiques haut de gamme | 2 000 à 10 000 tubes par jour | Changements rapides de visuels, couleurs vives, petits tirages | Semi-automatique ou automatique compacte à 1 ou 2 couleurs |
| Fabricant sous contrat de taille moyenne | 10 000 à 50 000 tubes par jour | Changements rapides de production, grand nombre de références | Machine multicolore entièrement automatique avec recettes |
| Laboratoire pharmaceutique à grande échelle | Plus de 50 000 tubes par jour | Enregistrement, validation, traçabilité | Inspection visuelle en ligne, entièrement automatique et intégrée à la chaîne de production |
| Dentifrice / soins bucco-dentaires - Produits de grande consommation | Plus de 100 000 tubes par jour | Vitesse, disponibilité | Machine rotative à grande vitesse, reliée à la chaîne de production |
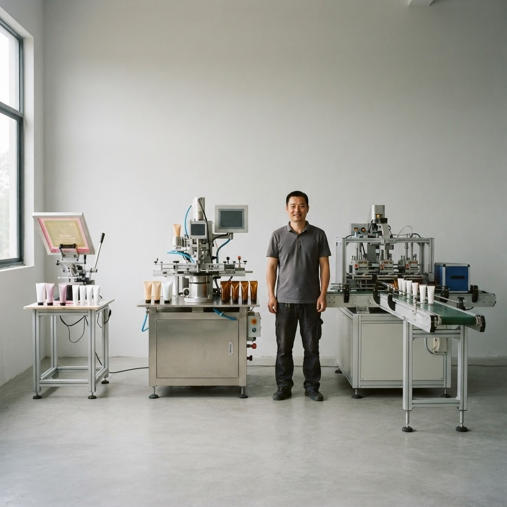
Vente axée sur la valeur : du “ prix par machine ” au “ coût par tube imprimé ”
Les distributeurs qui parviennent à conclure des contrats à long terme font évoluer la question posée par le client. Au lieu de “ Combien ça coûte ? ”, la question devient “ Combien me coûte chaque tube de bonne qualité ? ”
Comparaison simple pour un client :
| Machine A (prix inférieur) | Machine B (version haut de gamme) | |
|---|---|---|
| Prix d'achat | $38,000 | $55,000 |
| Vitesse réelle | 45 bons tubes par minute | 62 bons tubes par minute |
| Taux de rebut | 3.5% | 1.2% |
| Nombre de tubes par an (2 équipes) | environ 11,3 millions | environ 15,6 millions |
| Coût sur 5 ans par tube conforme (machine + rebuts + main-d'œuvre) | Plus élevé | Plus bas |
En présentant de tels chiffres aux clients, on oriente la conversation vers la valeur plutôt que vers le prix.
Stratégie de portefeuille
Un solide portefeuille de distributeurs comprend généralement trois niveaux :
- Entrée : Système semi-automatique destiné aux marques en phase de démarrage et aux salles d'échantillonnage
- Contenu principal : Entièrement automatique, 1 à 3 couleurs, pour la plupart des fabricants de produits contractuels
- Premium : Multicolores, intégrées à la chaîne de production, avec contrôle visuel pour l'industrie pharmaceutique et les grands secteurs des biens de grande consommation (FMCG)
Veillez à ce que la gamme couvre les diamètres de tubes couramment utilisés sur votre marché, qui vont souvent d'environ 16 mm à 50–60 mm. Notre article sur Comment choisir une machine d'impression sur tubes peut vous aider à établir une liste de contrôle pour votre équipe commerciale.
IX. Analyse d'impact financier : calcul du retour sur investissement réel
Réduire les taux de rebut
Exemple : Une usine imprime 8 millions de tubes par an, à un coût de pré-impression de $0,15 chacun.
- Ancien taux de rebut : 3,01 TP3T = 240 000 tubes = $36 000 pertes par an
- Nouveau taux de rebut : 1,01 TP3T = 80 000 tubes = $12 000 pertes par an
- Économie annuelle : $24 000
Réduction des coûts de main-d'œuvre
| Article | Configuration semi-automatique | Configuration entièrement automatique |
|---|---|---|
| Machines nécessaires pour produire 30 000 tubes par jour | 3 | 1 |
| Opérateurs par équipe | 3 | 1 |
| Équipes | 2 | 2 |
| Coût annuel de la main-d'œuvre (à raison de 1 TP 4 T 18 000 par opérateur) | $108,000 | $36,000 |
| Économie annuelle | $72,000 |
Formule simple du retour sur investissement
Durée d'amortissement (en mois) = Investissement supplémentaire ÷ Économies mensuelles Exemple : ($60 000 supplémentaires) ÷ (($24 000 + $72 000) ÷ 12) = 60 000 ÷ 8 000 = 7,5 mois
Vos chiffres varieront en fonction des salaires locaux, du coût de l'énergie et du prix des tubes. Utilisez vos propres données pour obtenir une estimation réaliste.
Compétitivité sur le marché grâce à des délais d'exécution plus courts
Les marques ne cessent de raccourcir leurs cycles de lancement. De nombreuses marques de cosmétiques s'attendent désormais à recevoir leurs tubes imprimés en 2 à 3 semaines au lieu de 5 à 6. La rapidité des changements de format et la stabilité de l'impression vous permettent de :
- Accepter les commandes de marques de distributeur en petites séries et à forte marge
- Répondre rapidement aux commandes urgentes sans recourir aux heures supplémentaires
- Remporter des contrats que les concurrents ne peuvent pas honorer dans les délais
Les résultats concrets obtenus par les marques qui ont adopté cette mise à niveau sont résumés dans notre Études de cas sur l'impression sur tubes.
Vidéo : Sérigraphie automatique sur des tubes de cosmétiques
Cette vidéo présente le processus de sérigraphie automatique à grande vitesse sur des tubes destinés aux secteurs cosmétique et pharmaceutique. Découvrez comment les étapes de chargement, de repérage, d'impression et de séchage UV s'enchaînent au sein d'un cycle continu.
https://www.youtube.com/watch?v=hJydOxl5OZU
X. Assurer la pérennité de votre production d'emballages
Résumé du cadre d'évaluation
| Pilier | Quels indicateurs mesurer ? | Questions à poser au fournisseur |
|---|---|---|
| Précision | Enregistrement, adhésion, propreté | “ Pouvez-vous imprimer mon illustration sur mon tube et m'envoyer les fichiers ? ” |
| Vitesse | Vitesse réelle (OEE), stabilité | “ À quoi correspond un rendement soutenu sur 8 heures ? ” |
| Agilité | Temps de changement de série, première pièce conforme | “ Combien de temps faut-il compter entre le 16 mm et le 35 mm pour obtenir un bon tube ? ” |
Le risque lié à un manque d'investissement
Une machine inadaptée tombe rarement en panne dès le premier jour. Elle se détériore progressivement : un peu plus de rebuts chaque mois, des changements de série plus longs, davantage d'heures supplémentaires, une expédition retardée, puis un contrat perdu. Lorsque le coût réel apparaît clairement, vous êtes déjà à la recherche d'une machine de remplacement.
D’un achat axé sur le fournisseur à un investissement axé sur la solution
Pour choisir la meilleure imprimante, il faut partir de vos besoins de production, et non d'un catalogue. Indiquez-nous les dimensions de vos tubes, les matériaux, les maquettes, votre volume quotidien et vos exigences en matière de conformité, puis demandez-nous un devis basé sur des échantillons.
L'équipe d'ingénieurs de Miyoda Packaging Machinery peut analyser votre ligne de production actuelle, réaliser des essais d'impression de vos visuels et vous recommander le niveau d'automatisation adapté à votre volume de production, qu'il s'agisse d'une imprimante unique ou d'une ligne entièrement interconnectée, de l'extrusion jusqu'à fabrication de tubes stratifiés à remplissage et fermeture de tubes.
Glossaire des termes clés
| Terme | Signification en langage clair | Exemple |
|---|---|---|
| Inscription | Dans quelle mesure les couleurs s'harmonisent-elles ? | ±0,05 mm sur un logo pharmaceutique tricolore |
| Mandrin | Tige métallique servant à maintenir le tube en place pendant l'impression | Différentes tailles pour les tubes de 16 mm et 35 mm |
| Raclette | Lame en caoutchouc qui fait passer l'encre à travers le tamis | À remplacer toutes les 1 à 4 semaines |
| Nombre de mailles | Nombre de fils par cm dans le tamis | Maillage plus élevé = détails plus fins, encre plus fine |
| Traitement contre le coronavirus | Traitement de surface électrique favorisant l'adhérence de l'encre | Augmente la surface de PE à environ 40 dyn/cm |
| séchage aux UV | Durcissement instantané de l'encre à la lumière UV | L'encre sèche complètement en moins d'une seconde |
| ABL / PBL | Laminé à barrière en aluminium / Laminé à barrière en plastique | ABL pour les crèmes pharmaceutiques sensibles |
| OEE | Productivité réelle vs. maximum théorique | 80 × 88% × 90% × 97% ≈ 61/min |
| Première pièce conforme | Le premier tube après le changement passe le contrôle qualité | Objectif : entre 3 et 5 tubes |
Pour plus de détails sur ces techniques, voir Le guide complet des techniques d'impression sur tubes.
Questions fréquemment posées
1. Comment savoir si j'ai besoin d'une machine semi-automatique ou entièrement automatique pour mon volume actuel ?
Commencez par évaluer votre production quotidienne et le nombre de références. En dessous d'environ 5 000 tubes par jour, avec des changements fréquents de visuels, une machine semi-automatique suffit généralement. Au-delà de 10 000 tubes par jour, ou pour tout contrat pharmaceutique, une machine entièrement automatique est généralement rentabilisée plus rapidement, car elle permet de réduire la main-d'œuvre et les rebuts.
2. Quel est le temps moyen nécessaire pour passer d'un diamètre de tube de 16 mm à un diamètre de 35 mm ?
Sur les machines modernes équipées de mandrins à changement rapide et de recettes enregistrées, cela prend généralement entre 15 et 30 minutes. Les machines plus anciennes, dotées de pièces boulonnées et nécessitant un alignement manuel, requièrent souvent entre 60 et 120 minutes. Demandez toujours au fournisseur de vous montrer le changement de format en vidéo, en utilisant les dimensions de vos tubes.
3. Comment la machine garantit-elle la précision du repérage sur les tubes en laminé souple par rapport au plastique rigide ?
Les tubes laminés présentent un joint latéral et une paroi plus souple ; la machine utilise donc un capteur pour détecter ce joint et fait pivoter chaque tube jusqu'au même point de départ. Un mandrin bien ajusté permet de maintenir la forme circulaire du tube pendant l'impression. Les tubes rigides nécessitent moins de soutien, mais bénéficient tout de même d'une rotation servosynchronisée.
4. Quelles sont les causes les plus courantes des bavures d'encre dans l'impression sur tubes, et comment la machine les évite-t-elle ?
Les bavures sont généralement dues à un séchage UV incomplet, à un contact avant que l'encre ne soit sèche, à un excès d'encre (faible densité de mailles) ou à un traitement de surface inadéquat. Les machines de qualité permettent d'éviter ce phénomène grâce à un séchage entre les couleurs, un transfert par tube contrôlé, un prétraitement adéquat et une pression de raclette stable.
5. Cette machine est-elle compatible avec les encres à séchage UV pour les finitions cosmétiques haut de gamme ?
Oui. La plupart des imprimantes sérigraphiques à tube modernes sont conçues pour fonctionner avec des encres UV, qui offrent des finitions brillantes et résistantes aux rayures et permettent d'obtenir des effets spéciaux tels que des textures mates, brillantes ou tactiles. Vérifiez la puissance de la lampe UV et le système de refroidissement auprès de votre fournisseur.
6. Quelle est la durée de vie prévue des principales pièces d'usure, et sont-elles faciles à remplacer ?
Les raclettes ont une durée de vie d'environ 1 à 4 semaines, les écrans permettent de réaliser entre 20 000 et 100 000 impressions, les lampes UV ont une durée de vie de 800 à 1 500 heures et les roulements de mandrin ont une durée de vie de 6 à 12 mois. Sur des machines bien conçues, un opérateur formé peut remplacer la plupart des pièces d'usure en moins de 15 minutes sans outils spéciaux.
7. Comment la machine gère-t-elle les différents matériaux de tubes (par exemple, ABL ou PBL) ?
L'impression sur les tubes en ABL (laminé barrière en aluminium) et en PBL (laminé barrière en plastique) s'effectue de manière similaire. Les principaux réglages concernent le niveau de prétraitement, la pression de la racle et le choix de l'encre. Une machine polyvalente permet de sauvegarder une recette pour chaque matériau, ce qui permet à l'opérateur de passer rapidement d'un matériau à l'autre.
8. Quel niveau de formation technique est nécessaire pour qu'un opérateur puisse utiliser la machine de manière autonome ?
La plupart des opérateurs disposant de compétences mécaniques de base sont capables d'assurer la production quotidienne après 3 à 5 jours de formation pratique. Les changements de série et le dépannage nécessitent généralement 2 à 4 semaines de pratique encadrée. Une formation dispensée par le fournisseur lors de l'installation permet de réduire considérablement ce délai.
9. Comment calculer le délai de rentabilité (ROI) du passage d'un système d'impression manuel à un système automatisé ?
Divisez l'investissement supplémentaire par vos économies mensuelles réalisées grâce à la main-d'œuvre, aux chutes et à la production supplémentaire. Par exemple : $60 000 ÷ $8 000 par mois = 7,5 mois. Utilisez vos propres taux de rémunération, la valeur des tubes et vos volumes de production pour obtenir un résultat précis.
10. De quelles certifications de sécurité la machine dispose-t-elle pour une utilisation dans des salles blanches pharmaceutiques ?
Vérifiez la présence du marquage CE garantissant la sécurité de la machine, la certification ISO 9001 attestant de la qualité de la fabrication, ainsi que des conceptions compatibles avec les procédures de nettoyage et de documentation conformes aux BPF. Pour une utilisation en salle blanche, assurez-vous que les matériaux de surface, le boîtier de la lampe UV et le système d'extraction de l'ozone sont adaptés à la classe de votre salle blanche, et demandez un dossier de validation.
11. Comment la machine garantit-elle une qualité constante tout au long d'un cycle de production de plus de 100 000 unités ?
La régularité est assurée par un repérage servocommandé, des recettes verrouillées dans l'automate programmable, un rayonnement UV stable, un châssis rigide et des contrôles réguliers des racles. De nombreuses lignes de production pharmaceutiques intègrent une inspection visuelle en ligne afin de contrôler chaque tube et d'écarter automatiquement les produits défectueux.
12. Quelles sont les options disponibles pour intégrer l'imprimante dans une chaîne de production de bout en bout entièrement automatisée ?
L'imprimante peut être reliée aux processus d'extrusion de tubes ou de formation de laminés, ainsi qu'aux opérations d'étiquetage, de bouchage et d'emballage, grâce à des convoyeurs et à des signaux de commande partagés. Les lignes intégrées réduisent les manipulations manuelles, garantissent la qualité d'impression et permettent à chaque poste de fonctionner à une vitesse équilibrée.